




Sommaire
- Comment fonctionne la tampographie industrielle ?
- Comment obtenir un marquage industriel fiable ?
- Quelle solution choisir pour marquer ses pièces ?
- Foire aux questions
La tampographie industrielle permet de marquer des pièces en relief, courbes ou texturées. Sa fiabilité repose sur le réglage des clichés, des tampons et des encres. Reste ensuite à arbitrer entre une machine manuelle, semi-automatique ou automatique et le recours à un prestataire, selon la cadence, le coût et la sécurité du poste.
Comment fonctionne la tampographie industrielle ?
La tampographie est un procédé d’impression indirect : l’encre ne passe jamais directement du support d’origine à la pièce. Cette particularité explique son usage dans de nombreux secteurs industriels, dès que le motif doit se poser sur une zone que les procédés à plat ne peuvent pas atteindre.
Le transfert indirect de l’encre
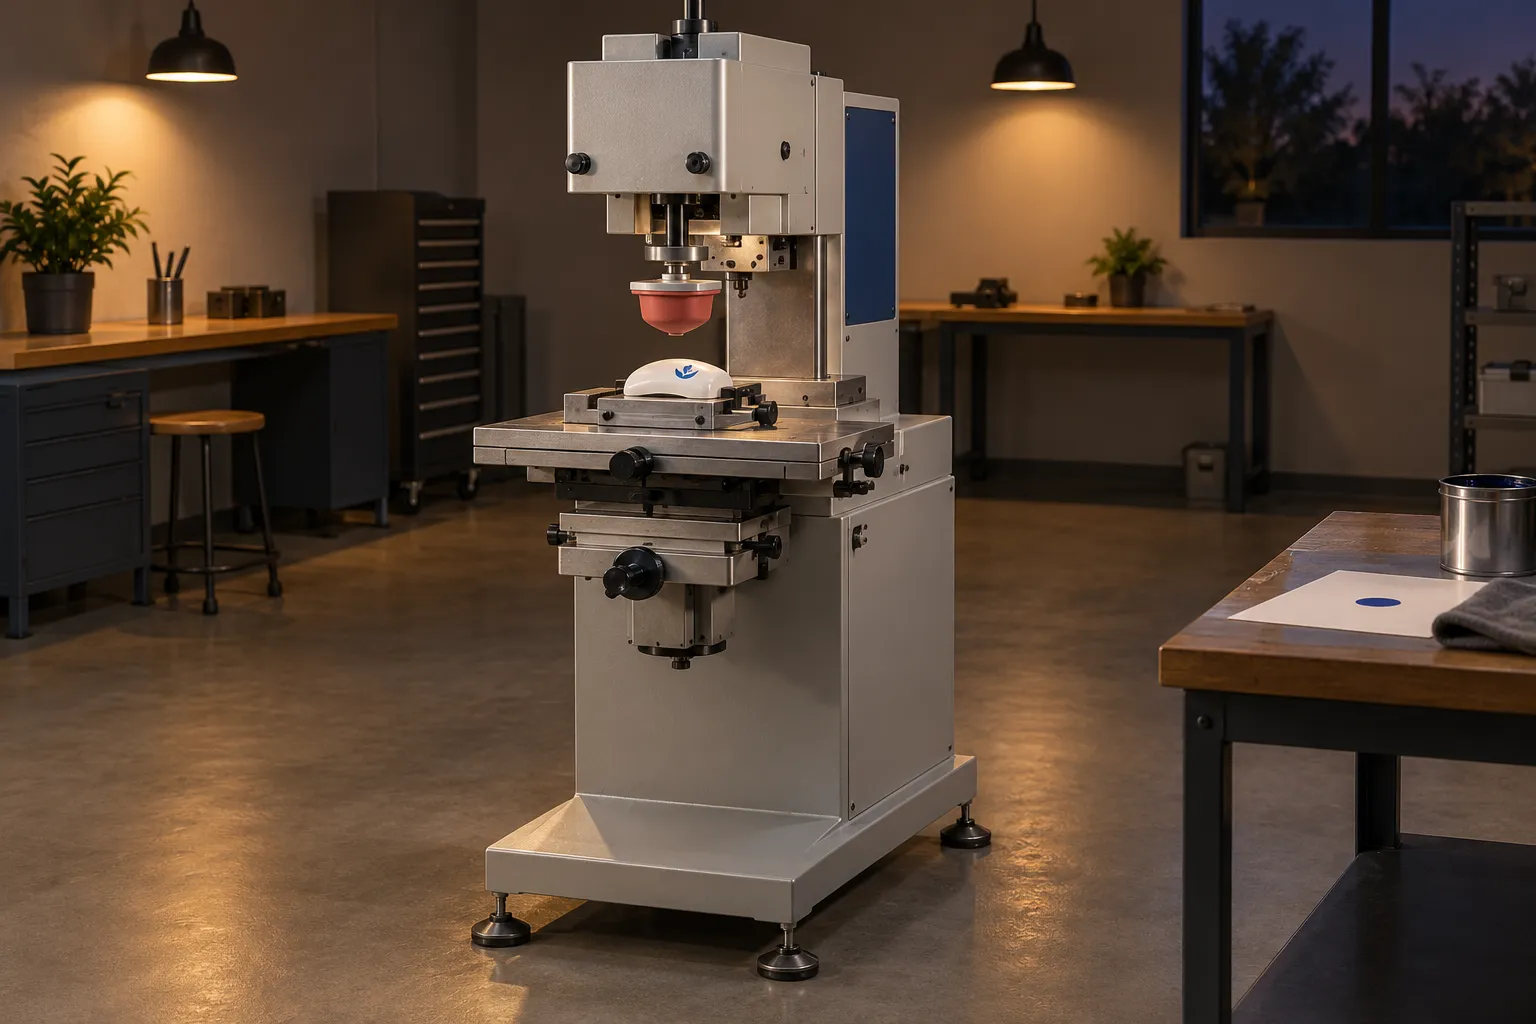
Par définition, la tampographie fait intervenir un tampon en silicone entre le cliché gravé et la pièce. Le principe de la tampographie repose sur des étapes successives, du remplissage de la gravure jusqu’au dépôt :
- Encrage du cliché : l’encrier remplit les creux de la gravure, puis retire l’excédent d’encre à la surface de la plaque.
- Raclage en système fermé : une coupelle remplit le motif et racle l’encre en excès à chaque passage.
- Prélèvement : le tampon touche brièvement le cliché encré et emporte le motif.
- Dépôt : le tampon se déforme contre la pièce maintenue en position, dépose l’encre et se retire.
Une fois le dépôt effectué, le marquage sèche ou polymérise selon la chimie de l’encre. En pratique, prévoyez un maintien stable de la pièce pendant toute la compression : un positionnement instable peut décaler ou mal orienter le motif.
Les pièces et motifs adaptés
La souplesse du tampon lui permet d’atteindre des surfaces planes, courbes, concaves, convexes ou texturées. À l’inverse, un relief trop prononcé ou une zone profonde peut empêcher un transfert satisfaisant. Les supports possibles : plastiques comme l’ABS, le PP, le PE, le PVC et le polycarbonate, métaux, verre, céramique et bois, sous réserve de valider l’encre sur la pièce réelle.
Dans l’industrie électronique, cette technique d’impression marque un logo, un texte, une graduation ou un pictogramme sur des boîtiers, des boutons, des touches de claviers et des composants. Le domaine médical l’emploie aussi sur certains composants, là où un marquage précis sur une forme réduite est attendu.
La différence avec la sérigraphie et les autres procédés
La différence se joue sur le chemin de l’encre. En sérigraphie, elle traverse directement un écran et convient davantage aux surfaces planes, tandis que le tampon souple sert les motifs localisés sur des formes en trois dimensions. Le choix d’une machine de tampographie manuelle ou automatique découle donc d’abord de la géométrie de la pièce.
Pour un grand aplat ou un dépôt épais, la sérigraphie peut être plus favorable. Une impression qui couvre presque tout le pourtour d’un cylindre relève souvent de la sérigraphie cylindrique. En complément, les dégradés photographiques complexes conviennent mieux à l’impression UV ou numérique, et les données variables orientent vers le jet d’encre ou le laser, selon la matière et les exigences de lecture.
Pourquoi choisir la tampographie industrielle
- Marquage de pièces en relief, courbes ou texturées
- Machines manuelles, semi-automatiques ou automatiques selon la cadence
- Compatible avec une grande variété de matériaux industriels
- Idéal pour les petites et moyennes séries en personnalisation

Comment obtenir un marquage industriel fiable ?
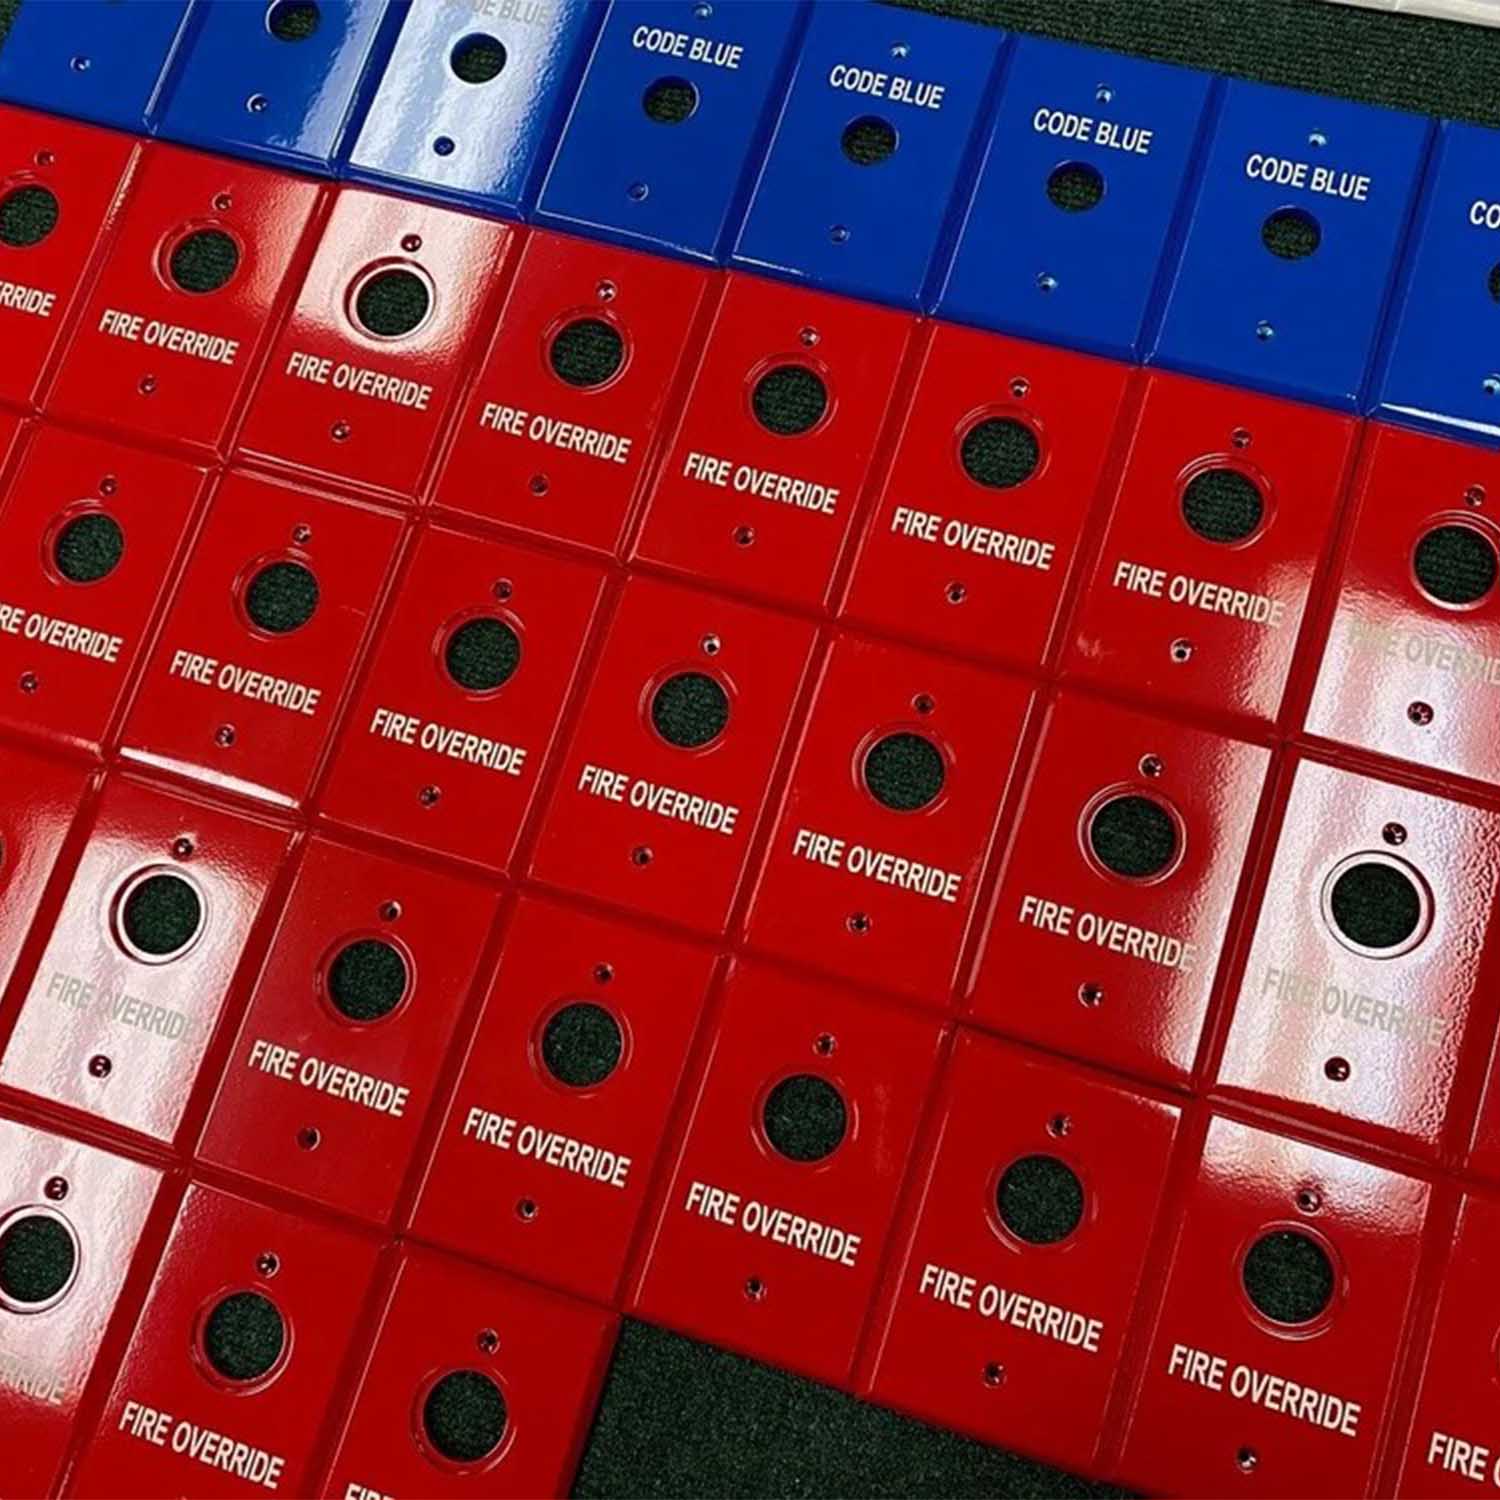
La qualité d’un marquage dépend de consommables choisis comme un ensemble cohérent : cliché, encrier, tampon et encre. Leur réglage, puis le contrôle des pièces, assurent ensuite la reproductibilité d’une série à l’autre.
Choisir les clichés, encriers et tampons
Chaque couleur exige son propre cliché. Le visuel est d’abord préparé en séparant les couleurs. La plaque peut ensuite être gravée directement au laser, ou produite en insolant un film sur une plaque photopolymère.
Le cliché photopolymère peut convenir quand la série reste courte ou que le renouvellement doit être rapide. Le cliché en acier répond, lui, à des besoins de durée de vie et de répétabilité plus élevés. Aucun seuil économique universel ne sépare les deux : comparez leur prix et leur durée de vie dans votre application.
Comparé à un bac ouvert, un encrier fermé confine davantage l’encre, mais son diamètre limite la taille du marquage. L’état de la bague racleuse et la planéité du cliché conditionnent un raclage régulier. Côté tampon, la forme, la dureté et le profil se choisissent selon le motif et l’accès à la zone, car une compression excessive peut déformer l’image et accélérer la fissuration.
Adapter l’encre au support
Les encres à solvants, bicomposants et réticulables par UV n’appellent pas les mêmes conditions de transfert et de séchage. Les encres Printcolor présentées par Thermoflan couvrent notamment des systèmes bicomposants et UV. Sur un plastique comme le PP ou le PE, dont l’énergie de surface est faible, tout prétraitement éventuel (nettoyage, plasma, corona ou primaire) doit être validé avec l’encre et la pièce.
Une fois l’encre choisie, le séchage au toucher ne démontre pas la tenue finale. En pratique, testez l’adhérence, la résistance à l’abrasion ou aux produits chimiques seulement après le délai de polymérisation adapté au support et à l’usage prévu.
Régler et contrôler la production
La mise au point modifie un seul paramètre à la fois, pour isoler l’effet de chaque réglage. Les réglages en jeu :
- Encrage : charge d’encre et qualité du raclage sur le cliché.
- Contact et course : profondeur d’appui du tampon sur la plaque et sur la pièce.
- Vitesse : rapidité des mouvements de prélèvement et de dépôt.
- Temps de transfert : délai entre le prélèvement et le dépôt de l’encre.
La recette validée consigne ensuite ces réglages et les consommables. Le contrôle recherche bavures, manques d’encre, écarts de couleur et défauts de position. Les lots, la version du cliché, le tampon, les résultats et les rebuts sont tracés, et les premières pièces sont revérifiées après chaque changement de série.
Quelle solution choisir pour marquer ses pièces ?
Le choix d’un équipement dépend du degré d’automatisation, de la cadence réelle et du coût complet. Dans certains cas, un prestataire constitue l’alternative à une installation interne, avec des obligations de sécurité différentes.
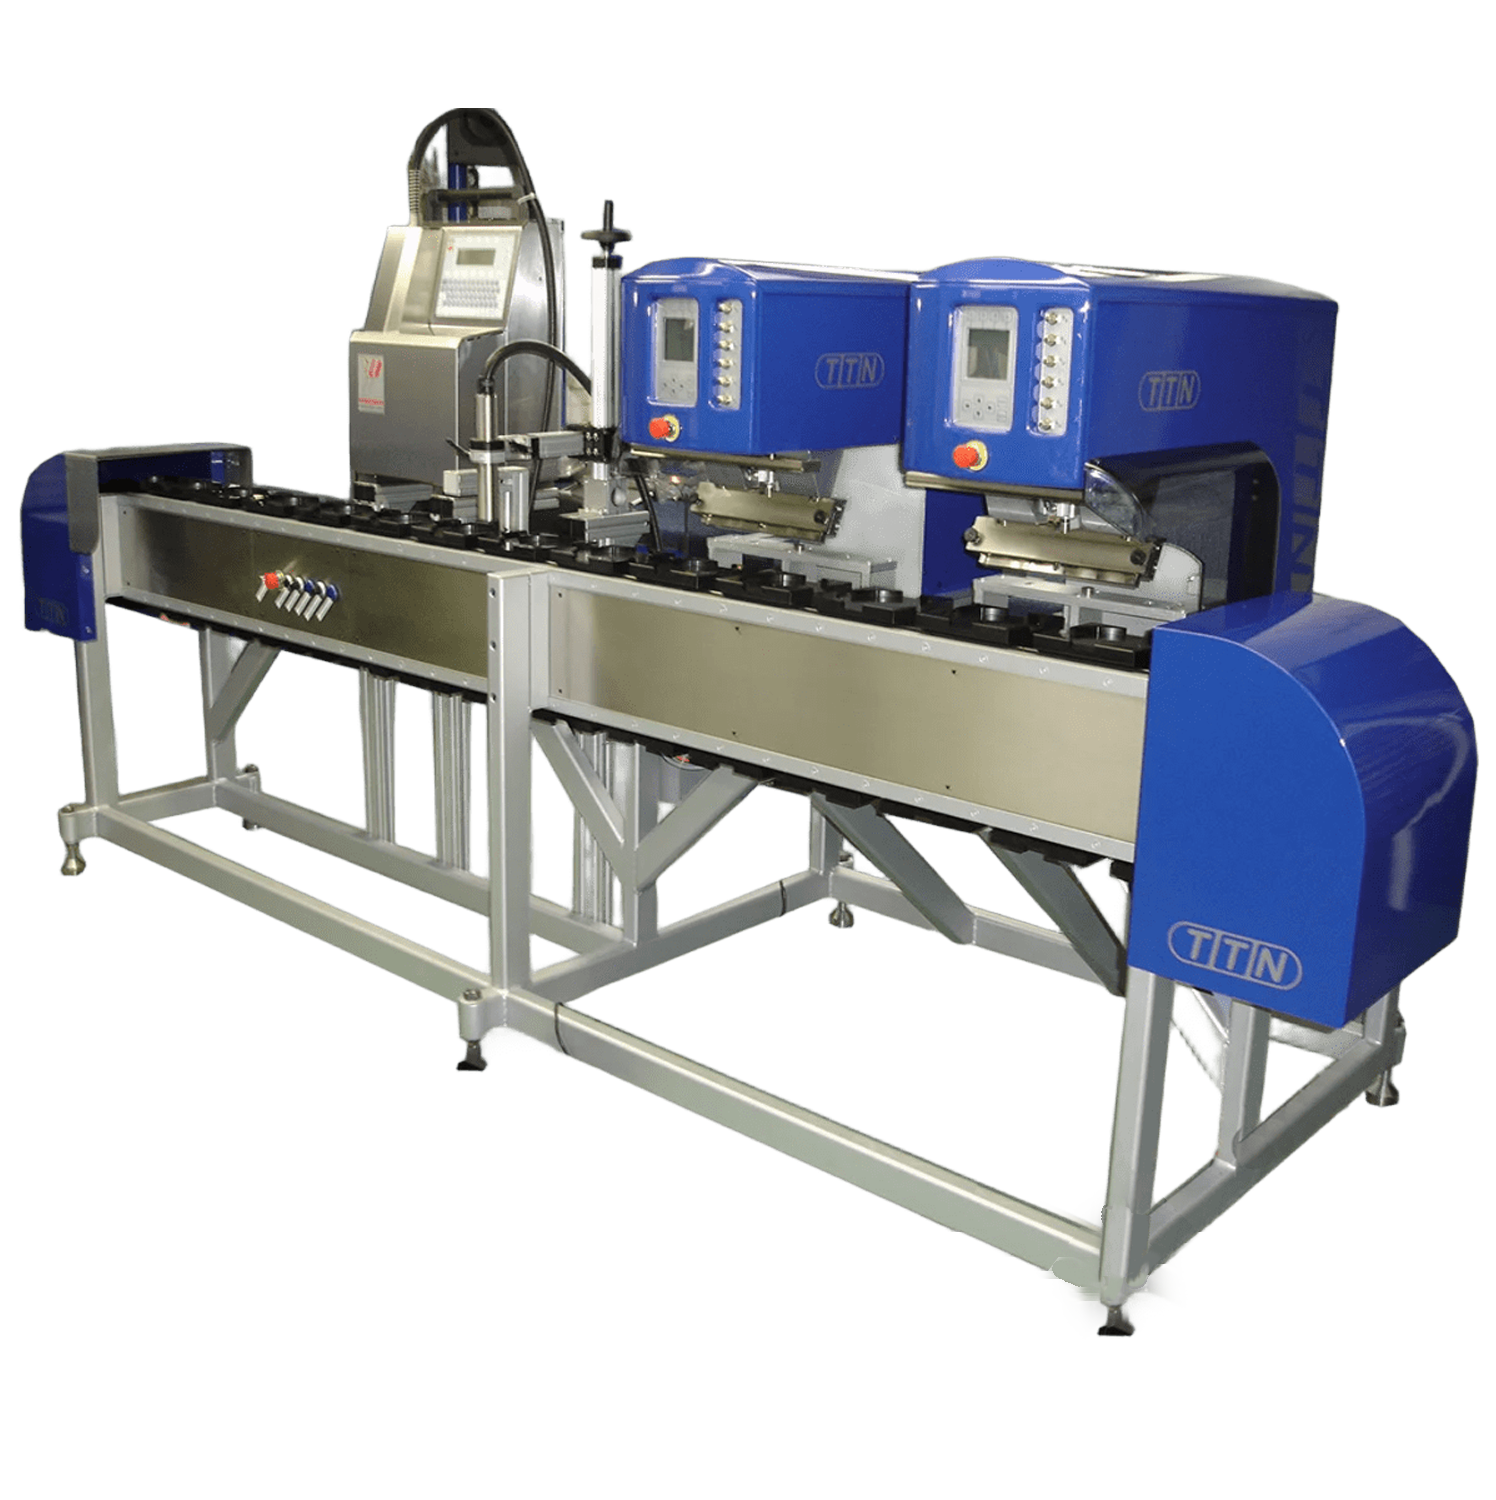
Machines manuelles, Universal et Pro
Thermoflan propose trois gammes, qui se distinguent par le partage des tâches entre l’opérateur et la machine de tampographie :
- Manuelle : l’opérateur positionne la pièce et actionne le cycle ; l’ergonomie, la répétabilité et le temps de changement de série restent déterminants.
- Universal : le cycle est automatisé et l’opérateur positionne les pièces ; certains modèles sont adaptés aux pièces allongées.
- Pro : marquage de une à six couleurs et pilotage de convoyeurs, d’indexeurs ou de traitements de surface.
- Cas des prototypes : la manuelle, en une ou deux couleurs, couvre les essais et les petites séries.
Pour les grandes séries, la gamme Pro intègre les machines automatiques TTN. Les tampographies automatiques TTN Série 100 sont présentées à partir de 5 800 €. Les tampographies automatiques TTN Série 350 démarrent à 17 800 €. Ces prix publics n’incluent pas forcément accessoires et intégration.
| Gamme Thermoflan | Couleurs | Rôle de l’opérateur | Prix d’entrée |
| Manuelle | 1 ou 2 | Positionne la pièce et actionne le cycle | Non communiqué |
| Universal | 1 ou 2 | Positionne la pièce | Non communiqué |
| Pro TTN Série 100 | 1 à 6 (gamme Pro) | Selon l’automatisation retenue | À partir de 5 800 € |
| Pro TTN Série 350 | 1 à 6 (gamme Pro) | Selon l’automatisation retenue | À partir de 17 800 € |
Cadence réelle et coût complet
Pour une pièce par cycle, la cadence théorique s’obtient en divisant 3 600 par la durée du cycle en secondes. Une machine manuelle une couleur annonce au maximum 600 cycles par heure, sans garantir 600 pièces conformes.
Une configuration automatique peut atteindre 5 000 pièces par heure ou davantage. Ce chiffre dépend de l’automatisation, du nombre de couleurs et de la complexité du marquage. La capacité réelle intègre en outre chargement, arrêts, changements de série, séchage, contrôles et rebuts.
Le coût complet d’une production interne additionne équipement, outillage, main-d’œuvre, consommables, contrôle, rebuts et maintenance. Pour un lot de N pièces, le coût moyen simplifié s’écrit F/N + V. F représente les frais fixes du lot et V le coût variable par pièce.
Sous-traitance et sécurité du poste
Un prestataire se justifie quand les volumes, la fréquence des commandes ou les contraintes techniques ne justifient pas une installation interne. Le cliché reste un coût fixe : dans l’exemple de Thermoflan, un cliché à 15 € pèse 1,50 € par pièce sur 10 objets. Sur 100 objets, ce poids tombe à 0,15 € par pièce, avant les autres coûts. Pour un devis comparable, précisez matière, géométrie, motif, couleurs, quantités, tolérances et exigences de tenue.
En interne, l’article R. 4121-1 du Code du travail impose de transcrire l’évaluation des risques dans le document unique. Même avec une machine marquée CE, cette évaluation couvre les solvants, les pincements, les gestes répétitifs, la ventilation et l’intégration éventuelle d’un convoyeur ou d’un robot.
Trouvez votre machine de tampographie industrielle
Manuelle, Universal ou Pro : Thermoflan vous aide à choisir la machine de tampographie adaptée à vos pièces et à votre cadence.
Foire aux questions
Comment imprimer un marquage en plusieurs couleurs par tampographie ?
Le nombre de couleurs dépend du nombre d’encriers installés : deux encriers permettent deux couleurs. Un repiquage successif peut dépasser ce nombre, à condition de repositionner les pièces très précisément. Chaque couleur demande son cliché et son transfert, et il faut tenir compte du repérage, du séchage et du temps de cycle. L’assistance d’air limite le déplacement ou le mélange des encres déjà déposées.
Que vérifier en cas de bavures, d’impression incomplète ou de mauvaise adhérence ?
Pour des bavures, examinez l’excès d’encre, l’état de la bague racleuse et le réglage du contact. Une impression incomplète renvoie à l’encrage, au temps de transfert et au profil du tampon. Une mauvaise adhérence conduit à revoir la compatibilité de l’encre, l’éventuel prétraitement et le délai de polymérisation. Un repérage instable impose de contrôler l’outillage, les jeux mécaniques et les fixations.
Quelles obligations s’appliquent à la ventilation d’un poste de tampographie ?
Les articles R. 4222-20 à R. 4222-22 du Code du travail imposent l’entretien et le contrôle régulier des installations de ventilation. L’article R. 4222-21 prévoit aussi une consigne d’utilisation et des mesures en cas de panne. L’INRS, dans sa ressource ED 6049, documente la prévention par ventilation et captage des émissions, notamment pendant la préparation et le nettoyage.