




Sommaire
Pour choisir une imprimante pour carton rigide, il faut d’abord identifier le carton à imprimer, puis comparer deux architectures : l’UV à plat et le single pass. Le bon choix repose ensuite sur les épaisseurs réellement acceptées, la cadence nette et le coût complet, des prix affichés jusqu’au coût par emballage vendable.
UV à plat ou single pass pour le carton rigide ?
Ces deux technologies relèvent de l’impression à jet d’encre, mais elles ne déplacent pas le même élément. Sur une table UV, c’est la tête qui se déplace au-dessus de la plaque. À l’inverse, en single pass, le carton défile sous des têtes fixes. Le choix de l’imprimante dépend donc de votre manière de charger les pièces autant que de vos volumes.
Le fonctionnement d’une imprimante UV à plat
Sur une imprimante UV à plat, la plaque reste immobile sur une table, souvent maintenue par aspiration. Un chariot dépose l’encre en plusieurs allers-retours, puis une source ultraviolette la polymérise, c’est-à-dire qu’elle la durcit instantanément.
Cette architecture tolère des pièces qu’un convoyeur rapide supporte mal. Elle est donc à privilégier quand votre production correspond à l’un des cas suivants :
- Prototypes : validation d’un visuel ou d’une découpe avant le lancement d’une série.
- Séries courtes : petites quantités pour lesquelles la mise en route d’une ligne ne se justifie pas.
- Nombreuses références : changements fréquents de fichier sans outillage à remplacer.
- Plaques difficiles à convoyer : panneaux rigides qui passent mal dans un convoyeur rapide.
Une fois l’encre polymérisée, son adhérence dépend de l’encre, de l’état de surface, d’une éventuelle préparation et de la dose UV reçue. Une surface qui paraît sèche ne prouve pas pour autant sa résistance finale : contrôlez-la après stabilisation.
Le fonctionnement d’une imprimante single pass
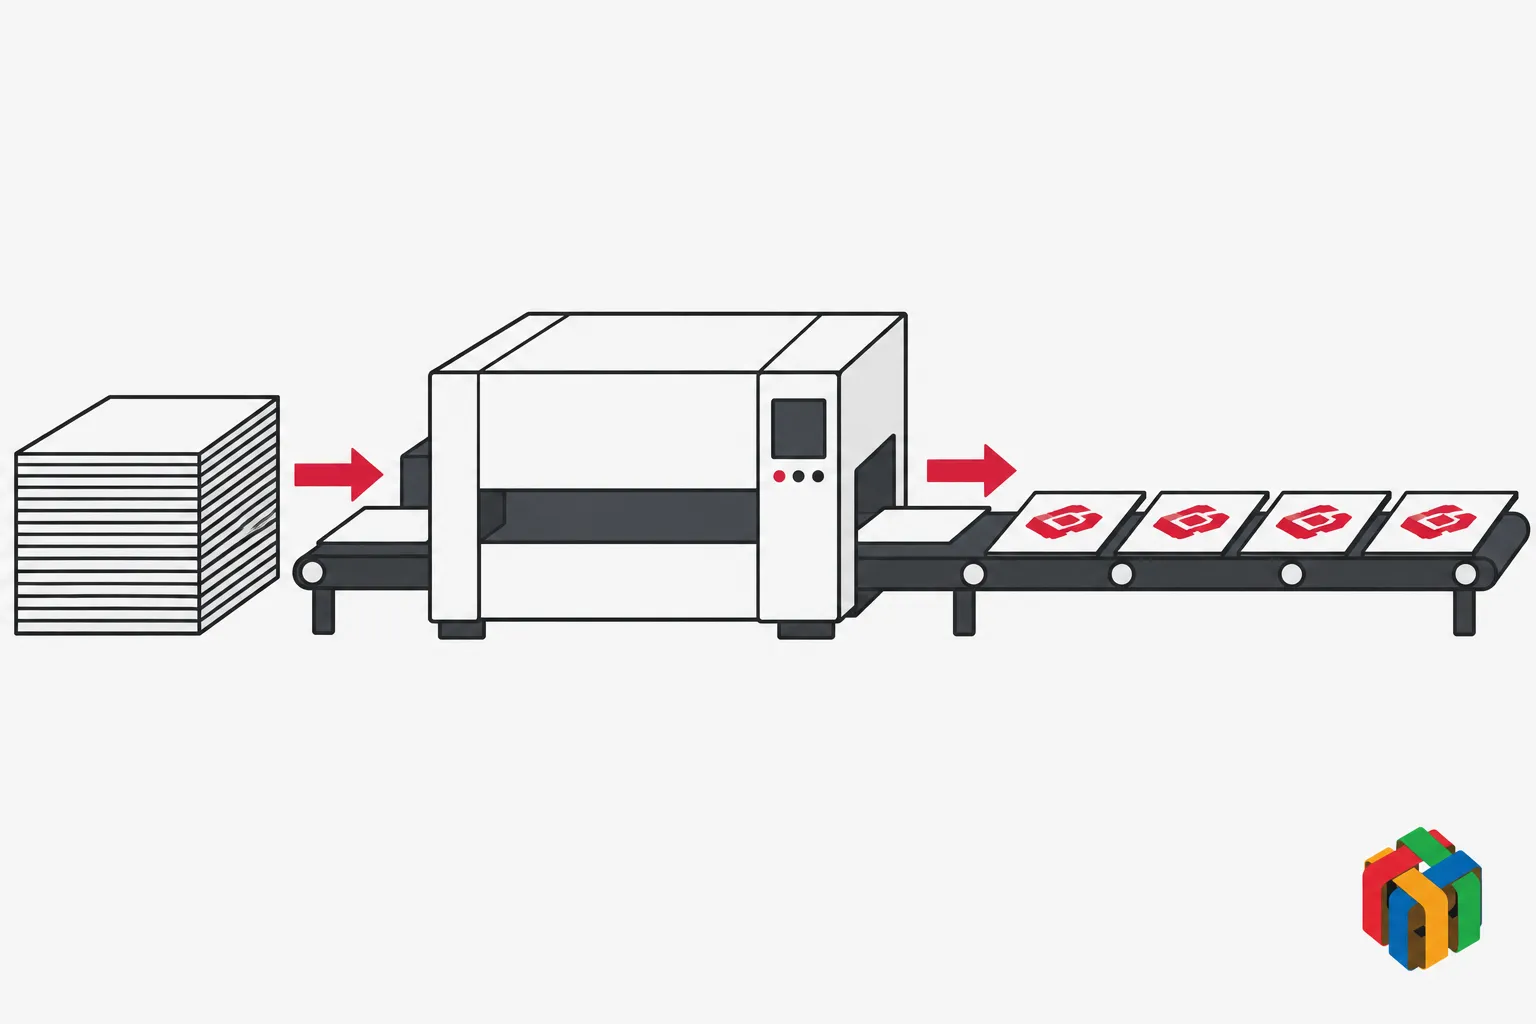
En single pass, le carton avance sous une rangée de têtes fixes et reçoit toute l’image en un seul passage, sans aller-retour du chariot. Cette architecture privilégie le débit, à condition que l’alimentation et le convoyage suivent. Thermoflan propose une gamme d’imprimantes à jet d’encre single pass qui impriment directement sur le carton et le carton ondulé, avec des modèles adaptés à différents formats et volumes de séries.
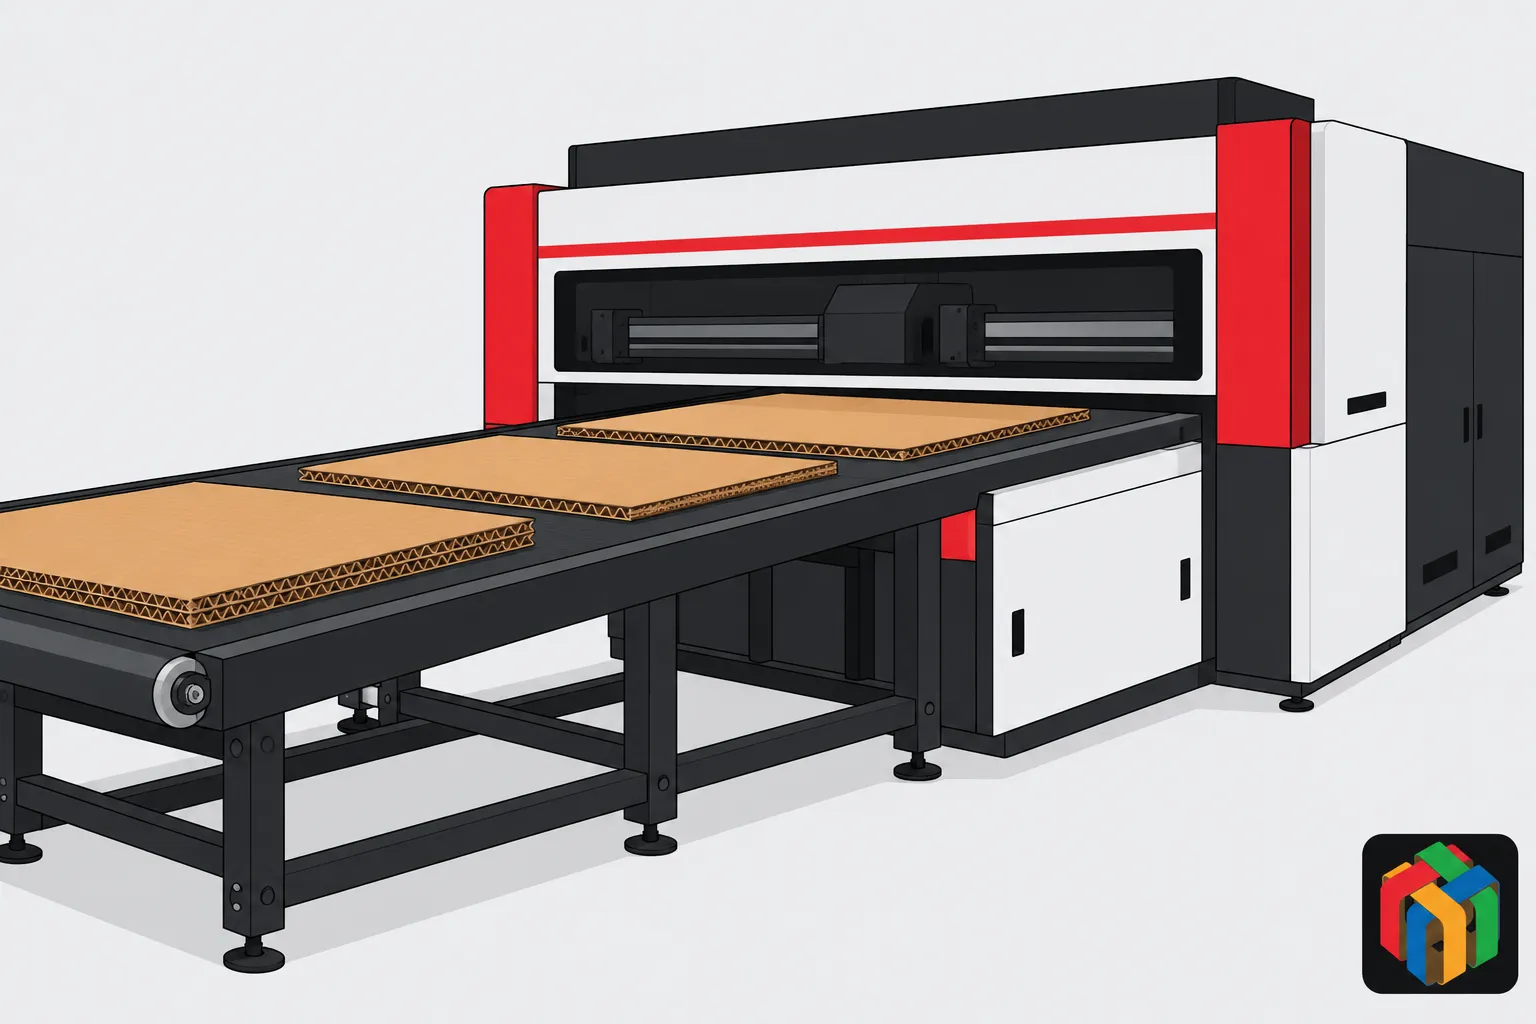
En pratique, la tenue du support décide de la qualité sur convoyeur. Sur les SP 300, 600, 900, 1200, 1500 et SP 1800, une bande transporteuse perforée avec aspiration maintient les cartons, complétée par des guidages réglables. Un chargeur automatique de cartons est proposé en option.
Encres et usages à distinguer
Le terme « single pass » désigne une architecture, pas un type d’encre : une presse de ce type peut employer un procédé UV ou aqueux. Les SP 300, 600 …et SP1800 utilisent ainsi des encres à base d’eau. Sur carton, ce procédé exige de maîtriser l’absorption, le séchage et le risque de gondolage. De plus, une imprimante UV ne devient pas aqueuse par un simple changement de consommable.
Comme l’impression numérique se fait sans plaque, elle autorise la personnalisation des graphismes et les données variables. Le jet d’encre continu et le laser servent quant à eux surtout au codage : dates, numéro de lot ou références. Ils ne remplacent pas une imprimante à jet d’encre graphique couvrant toute la surface d’un emballage.
Quels cartons et quelles épaisseurs sont réellement acceptés ?
Une fiche technique donne des limites, mais votre carton fixe les vraies contraintes. Avant de comparer les caractéristiques d’une imprimante, qualifiez précisément le support, puis confrontez-le aux capacités annoncées. Contrôlez ensuite la surface et la tenue de l’image après transformation.
Identifier le carton et son grammage
Le terme « carton rigide » recouvre plusieurs matériaux d’emballage qui n’imposent pas les mêmes contraintes d’impression. Avant toute consultation, précisez auquel de ces supports correspond votre production :
- Carton compact : étuis et boîtes pliantes.
- Carton ondulé : caisses, emballages de transport et présentoirs.
- Carton contrecollé : support revêtu d’un film ou d’un papier de couverture.
- Coffret déjà monté : volume formé, imprimé après assemblage.
Pour un étui ou une boîte pliante, le carton plat se situe autour de 250 à 500 g/m² selon la conception. Ce grammage mesure une masse surfacique. Il ne suffit donc pas à déduire l’épaisseur ni la rigidité, et deux cartons de même grammage peuvent se comporter différemment.
Pour fiabiliser vos mesures, appuyez-vous sur les normes. La norme NF EN ISO 536, édition de février 2020, définit la détermination du grammage du papier et du carton. En complément, ISO 534:2011 décrit les méthodes de mesure de l’épaisseur, de la masse volumique et du volume spécifique.
Comparer les capacités annoncées aux pièces réelles
Les deux modèles de référence de Thermoflan couvrent des besoins distincts. La SP 300 accepte jusqu’à 150 mm d’épaisseur, pour une largeur imprimable de 300 mm. À l’inverse, l’imprimante single pass SP 1800 imprime sur 1 800 mm de largeur, mais limite l’épaisseur à 80 mm.
La différence se joue sur la largeur plutôt que sur l’épaisseur. Une épaisseur maximale déclarée reste une limite mécanique, pas une garantie de qualité. Vérifiez donc la hauteur libre effective, la fixation, les tolérances et la planéité sur votre carton réel, à plat comme sur convoyeur.
| Caractéristique | SP 300 | SP 1800 |
| Largeur imprimable maximale | 300 mm | 1 800 mm |
| Largeur de support maximale | 680 mm | 2 500 mm |
| Épaisseur de support maximale | 150 mm | 80 mm |
Vérifier la surface et la tenue après transformation
Sur les boîtes en carton ondulé, l’épaisseur dépend de la cannelure : environ 0,6 mm pour la F, 4 mm pour la C et 5 mm pour la A. Les structures à cinq couches peuvent atteindre 8 mm. Le voilage, la poussière ou l’écrasement des cannelures peuvent alors perturber l’impression. Les autres supports appellent des contrôles spécifiques :
- Carton compact non couché : absorption, étalement des gouttes et régularité des aplats.
- Carton compact couché : mouillage, adhérence, résistance aux rayures et tenue au pli.
- Contrecollé ou coffret formé : relief, déformation, maintien de la pièce et zones masquées.
Une fois la plaque imprimée, la boîte d’emballage subit encore plusieurs opérations. L’image doit résister au rainage, à la découpe, au collage et à l’empilage. Testez donc vos échantillons jusqu’à la boîte finie, et pas seulement à plat.
Quelle cadence nette attendre de chaque technologie ?
La productivité d’une machine d’impression numérique ne se lit pas sur sa vitesse maximale. Ce qui compte, c’est le nombre de cartons conformes produits dans un temps donné. Les facteurs qui freinent cette cadence diffèrent selon que vous travaillez en UV à plat ou en single pass.
Mesurer des cartons conformes plutôt qu’une vitesse nominale
Une vitesse exprimée en m²/h, en m/min ou en feuilles par heure ne se compare pas directement aux autres unités. Il faut connaître le format, la disposition des pièces, le nombre de passages et le rendement. Par ailleurs, la vitesse maximale annoncée peut correspondre à un mode différent de la qualité commerciale que vous visez.
Calculez donc la cadence nette : nombre de plaques conformes divisé par la durée totale mesurée, arrêts et rebuts compris. Une comparaison valable conserve le même support, le même fichier, la même couverture d’encre, le même mode qualité et les mêmes règles de comptage.
Ce qui ralentit l’UV à plat
Sur une table UV, le nombre de passages, la résolution et les couches éventuelles de blanc ou de vernis allongent le temps d’impression. À ce temps s’ajoutent le chargement, le positionnement et le déchargement des plaques, dont le poids augmente dans les petites séries et lors des changements de références.
Pour juger ce compromis entre vitesse et qualité, préparez un fichier d’essai contenant petits textes, codes, aplats, dégradés et couleurs de marque. Évaluez leur lisibilité et leur rendu sur le carton final, puis après finition.
Ce qui détermine le débit single pass
Pour les SP 300 et SP 1500, Thermoflan indique des vitesses de 5, 15 et 30 m/min. Les résolutions annoncées sont de 1 200 × 300, 1 200 × 600 et 1 200 × 1 200 dpi. En pratique, testez le mode retenu à la qualité exigée, car la haute résolution n’est utile que si l’emballage la justifie. Le débit réel dépend aussi de la ligne qui entoure l’imprimante :
- Alimentation : régularité de l’arrivée des cartons sous les têtes.
- Convoyage : maintien et stabilité du support pendant le passage.
- Empileur : capacité à évacuer les cartons au rythme de l’impression.
- Synchronisation : coordination des équipements amont et aval.
Sur la imprimante single pass compacte SP 300, comme sur la SP 1500, l’alimentateur automatique évoqué plus haut achemine les cartons depuis une pile. Lors d’un essai représentatif, relevez séparément la mise en route, les changements de série, les arrêts d’alimentation ou d’empilage, les nettoyages, les rebuts et les interventions de l’opérateur.
Quel coût réel et quel seuil de rentabilité ?
Le prix d’une machine d’impression n’est que le point de départ du calcul. Pour comparer deux équipements, ramenez l’investissement et l’exploitation au coût d’un emballage vendable. Intégrez ensuite les essais, la maintenance et les risques liés à l’exploitation.
Prix affichés et investissement complet
Thermoflan affiche la SP 300 à partir de 32 250 € et la SP 1500 à partir de 143 800 €. Ces prix d’appel ne constituent pas un devis pour une configuration installée. Le coût complet couvre l’acquisition, l’installation, l’encre industrielle et les autres consommables, la maintenance, l’énergie, la main-d’œuvre, les rebuts et l’immobilisation. La configuration à chiffrer dépend des critères suivants :
- Largeur et format : dimensions des cartons à imprimer.
- Épaisseur des supports : de la feuille compacte au panneau ondulé.
- Couleurs et blanc : nombre de canaux et besoin d’une sous-couche.
- Automatisation et cadence nette : niveau d’alimentation et débit recherché.
Une configuration surdimensionnée pèse ensuite sur l’amortissement : chiffrez votre format réel avant de choisir.
Calculer le coût par emballage vendable
Le coût unitaire doit intégrer les réglages, les changements de série, la consommation, les rebuts et les opérations après impression, jusqu’à l’emballage vendable. Une machine plus rapide perd son avantage si ses changements de série immobilisent la ligne.
Aucun volume de série ne rend universellement le single pass plus rentable que l’UV à plat. Construisez plutôt des scénarios de 100, 1 000 et 10 000 emballages avec vos propres références, afin de comparer les coûts réels de votre entreprise.
Dans ces scénarios, rapportez la consommation d’encre à la surface réellement imprimée et au fichier utilisé. La surface théorique de la feuille fausse le calcul dès que la couverture reste partielle.
Intégrer essais, maintenance et risques d’exploitation
Fixez vos critères de réception avant l’essai sur cartons réels : couleur, lisibilité, positionnement, adhérence et résistance après transformation. La disponibilité se juge ensuite sur une période définie, à partir des pannes, des nettoyages, des contrôles de buses, des délais d’intervention et de la disponibilité des pièces en France. Enfin, les articles R. 4412-6 et R. 4412-7 du Code du travail imposent une évaluation des risques chimiques couvrant toutes les activités, y compris l’entretien et la maintenance.

Imprimante single pass pour vos cartons rigides
De la SP 300 à la SP 1800, comparez les imprimantes single pass Thermoflan pour l’impression directe de vos emballages en carton.
Foire aux questions
Faut-il imprimer directement sur un coffret rigide ou passer par un papier de décor ?
Les deux chaînes sont possibles. Un papier de décor peut être imprimé séparément, puis contrecollé ou appliqué sur la structure. Pour imprimer un coffret déjà formé, vérifiez la hauteur disponible, les zones masquées, le maintien de l’objet et le risque de collision avec le chariot.
Quelle différence entre la préimpression et la post-impression du carton ondulé ?
La préimpression imprime le revêtement avant son passage dans l’onduleuse. À l’inverse, la post-impression imprime directement sur le carton ondulé déjà formé.
Comment obtenir des couleurs fidèles sur un carton brun ?
Un blanc couvrant peut servir de soutien aux couleurs sur un carton brun ou teinté. Seule l’impression UV peut assurer la dépose d’une sous couche blanche. Vérifiez alors son opacité, sa consommation et sa polymérisation. Une valeur CMJN identique ne garantit pas la même couleur de marque sur deux machines ou deux cartons : évaluez les aplats, les dégradés, les gris neutres et la répétabilité sur le support final.