




Pour savoir quel laser choisir pour graver le bois, le cuir et le métal, commencez par la longueur d’onde, puis comparez la puissance, le format de la machine et le budget en euros. Ce guide compare les sources CO₂, fibre et UV. Il présente ensuite les réglages par matériau, les machines Thermoflan et leurs prix, puis les règles de sécurité qui s’appliquent en atelier.
Quel laser convient au bois, au cuir et au métal ?
Chaque source émet à une longueur d’onde précise. Le matériau absorbe plus ou moins bien cette longueur d’onde, et cela détermine ce que le faisceau laser peut graver ou marquer. Une même machine de gravure laser ne traite donc pas avec la même efficacité une planche de chêne, une ceinture en vachette et une plaque d’inox.
Le CO₂ pour le bois et le cuir
Le laser CO₂ émet à 10,6 µm. Le bois, le cuir et de nombreux autres matériaux organiques absorbent bien ce rayonnement infrarouge lointain, qui les échauffe à l’endroit visé. C’est pour cette raison que le CO₂ est la technologie de base des ateliers qui gravent ces deux matières.
Thermoflan utilise le CO₂ notamment sur les supports suivants :
- Bois massif et placages : gravure de logos, de textes ou de motifs décoratifs.
- Contreplaqué et MDF : panneaux dont la colle intervient dans le résultat, ce qui impose de les tester.
- Cuir de composition compatible : personnalisation de sacs, de portefeuilles et de ceintures.
Avec le métal, le CO₂ change de rôle : il ne travaille que la couche superficielle de certains métaux laqués ou revêtus. Un modèle standard n’est pas adapté au métal nu poli ou très réfléchissant.
La fibre pour les métaux
Le laser à fibre fonctionne, dans sa version professionnelle courante, à 1 064 nm. C’est la référence pour marquer ou graver les métaux nus. À l’inverse, le bois et le cuir absorbent généralement moins bien cette longueur d’onde, et la fibre y est donc moins adaptée.
La place de l’UV dans le choix
Le laser UV est proposé pour les matériaux délicats. Aucune donnée chiffrée disponible ne permet toutefois de comparer ses performances sur le bois, le cuir et le métal. En pratique, choisissez d’abord la source que votre matériau absorbe bien, puis vérifiez qu’elle donne le contraste, la finesse et la profondeur voulus.
Graver et découper sont deux usages différents. Une source adaptée à la gravure laser d’un logo peut manquer de puissance pour la découpe d’un contreplaqué épais.
| Source | Longueur d’onde | Bois | Cuir | Métal |
| CO₂ | 10,6 µm | Gravure et découpe | Gravure (composition compatible) | Couche laquée ou revêtue uniquement |
| Fibre | 1 064 nm | Généralement moins adaptée | Généralement moins adaptée | Marquage et gravure du métal nu |
| UV | Non chiffrée | Matériaux délicats, performances non chiffrées | Non chiffré | Non chiffré |
Quel laser choisir pour graver le métal ?
Pour graver le métal, la fibre s’impose. Il reste à choisir la puissance, à identifier l’état de surface de la pièce et à adapter le poste au format des pièces. Ces trois critères décident du résultat comme de la cadence.
Le métal nu et la puissance nécessaire
Sur une machine de bureau, une fibre d’environ 20 W est une puissance courante pour une véritable gravure du métal nu. Ce n’est pas un seuil universel. Les systèmes professionnels couvrent de 20 à 120 W. Une puissance plus élevée, associée à un petit point laser, peut améliorer la vitesse ou la profondeur, mais ne suffit pas à garantir le résultat.
Le comportement change selon le métal et la profondeur recherchée :
- Acier et inox : marquage contrasté ou gravure plus profonde.
- Aluminium : réglages propres à cet alliage.
- Laiton et cuivre : métaux également traités par la fibre.
- Titane : compatible, avec des paramètres spécifiques à ce métal.
Thermoflan présente sa gamme de machines de gravure laser fibre pour l’ensemble de ces métaux. Pour une même pièce, un réglage n’est valable que pour un métal donné.
Métal traité, marquage et gravure profonde
Le métal nu, anodisé, peint ou plaqué demande à chaque fois un traitement différent. La différence se joue sur l’opération visée : le marquage laser modifie l’aspect ou la couleur de la surface en enlevant peu ou pas de matière, tandis que la gravure retire de la matière pour créer une profondeur. La puissance, la vitesse, la fréquence des impulsions et la focalisation déterminent l’opération obtenue. Qu’une machine sache marquer ne dit donc rien de sa vitesse ou de sa profondeur en gravure.
Traçabilité et format des pièces métalliques
La fibre permet d’inscrire sur les pièces des références, des numéros de série, des logos, des codes-barres, des QR codes ou des codes DataMatrix. Ces marquages servent à identifier chaque composant tout au long de sa vie.
Pour que ces codes restent lisibles, dimensionnez les inscriptions en fonction des conditions d’utilisation futures des pièces : frottements, manipulations, exposition. En série, le chargement, le positionnement et le temps par pièce pèsent aussi sur la production.
Le format des pièces oriente le choix du poste. Thermoflan propose des lasers fibre portables pour marquer sur site des pièces volumineuses, ainsi que des postes fixes. Une table motorisée X-Y permet de traiter plusieurs zones sans repositionner la pièce à la main.
Quelle puissance et quels réglages pour le bois et le cuir ?
Avec un laser CO₂, le résultat dépend autant de la matière que de la machine. L’essence de bois, le type de cuir et la mise au point déterminent les réglages de départ, qu’il faut ensuite valider par des essais.
Adapter la gravure à l’essence de bois
Le rendu varie avec la densité, la couleur et l’orientation des fibres du bois. Sur un graveur laser pour bois, les essences tendres comme le balsa ou le peuplier demandent généralement moins de puissance que les bois durs.
- Bois résineux : le pin et le cèdre brûlent plus facilement que le chêne ou l’érable.
- Panneaux collés : les colles du contreplaqué et du MDF modifient la façon dont le panneau réagit au laser.
- Focale : pour les détails gravés au CO₂, on retient généralement une focale de 1,5 ou 2 pouces.
Pour la découpe, Thermoflan déconseille le MDF de plus de 6 mm d’épaisseur : le bord est très brûlé et la découpe produit beaucoup de fumée.
Vérifier la composition du cuir
Avant toute gravure laser sur cuir, vérifiez que la pièce est propre et sèche. La nature du cuir, son épaisseur et sa finition déterminent les premiers réglages à essayer. Le daim et le nubuck demandent souvent moins de puissance et une vitesse adaptée pour éviter les brûlures, alors que la vachette et le cuir tanné végétal se règlent différemment.
Identifiez aussi la composition d’un similicuir avant de le traiter : certains contiennent du PVC, que Thermoflan interdit au laser. Sur un cuir compatible, un ruban adhésif à faible adhérence peut protéger la surface, au risque de laisser des résidus.
Tester puissance, vitesse et mise au point
Pour un même matériau, augmenter la puissance ou ralentir le faisceau peut accentuer la profondeur de gravure, mais augmente aussi le risque de brûlure. Aucune règle universelle ne permet de convertir des watts en millimètres de profondeur. Sur une chute du même matériau, faites varier la puissance puis la vitesse, une seule à la fois.
Avant ces essais, contrôlez la distance entre la lentille et la pièce. Testez ensuite, si besoin, le nombre de passages et l’assistance d’air. Jugez chaque essai sur le contraste, la finesse, la profondeur et les traces de brûlure. Enregistrez le profil retenu, et refaites les essais dès que la matière change.
Quels critères et quel budget pour équiper l’atelier ?
Une fois la technologie choisie, le format de la machine, sa précision et le coût complet du poste déterminent l’investissement. Thermoflan conseille de définir le besoin réel avant de choisir une solution capable d’évoluer avec l’activité.
Surface, précision et cadence
La surface de travail doit correspondre aux dimensions et au nombre de pièces à traiter. Les machines Thermoflan vont de 450 × 300 mm à 1 600 × 1 000 mm. La précision dépend du point laser, des optiques, de la mise au point et de la mécanique qui déplace la tête laser. La taille de point indiquée sur la fiche technique ne suffit donc pas à juger la précision réelle.
Pour des séries, comparez aussi le positionnement des pièces, la répétabilité et le taux de rebuts. Pour les gobelets, les bagues et autres objets cylindriques, prévoyez un outil rotatif.
Machines CO₂ compactes ou industrielles
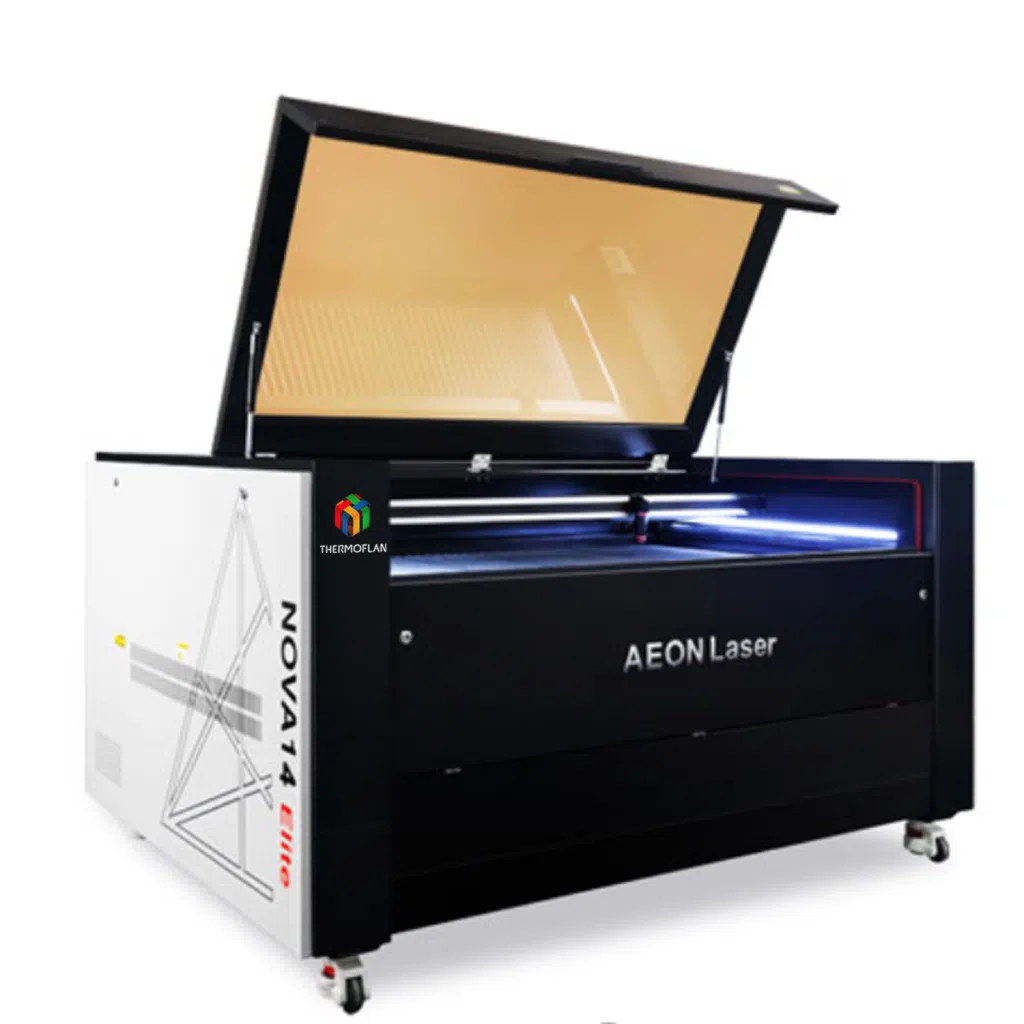
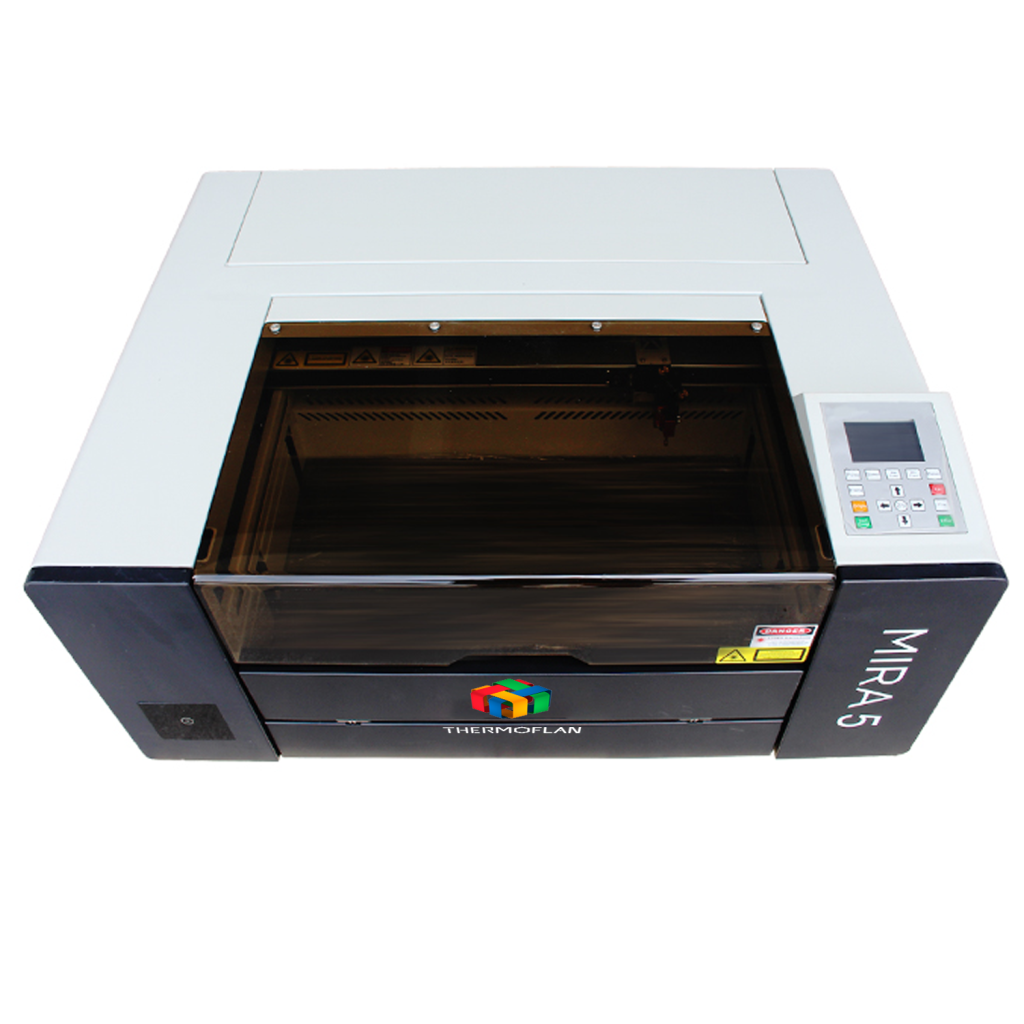
Thermoflan propose la graveuse laser CO₂ compacte Mira 5 à partir de 5 840 €, pour la personnalisation et le prototypage. Sa surface de travail est de 500 × 300 mm et sa hauteur maximale de 120 mm. Elle existe avec un tube en verre de 40 ou 60 W, ou avec un tube RF de 30 W. La vitesse de gravure annoncée atteint 1 200 mm/s avec le tube en verre et 2 000 mm/s avec le tube RF.
Pour un usage industriel, la machine laser CO₂ industrielle I4000 est proposée à partir de 23 300 €. Elle offre une surface de 1 000 × 600 mm et des tubes RF de 30, 40, 60, 80 ou 100 W. Ses portes traversantes permettent de faire passer de grandes pièces.
Coût du poste équipé et exploitation
Le prix d’une machine de découpe laser seule ne correspond pas au budget d’un poste prêt à produire. Selon l’usage, il faut ajouter une extraction ou une filtration, l’assistance d’air, des optiques et des systèmes de maintien des pièces. Le système de refroidissement dépend aussi du tube : un tube laser CO₂ en verre, solution économique, utilise généralement un refroidissement par circulation d’eau. Le tube RF réagit plus vite aux variations de puissance et convient aux gravures fines comme aux cadences intensives.
À l’usage, le coût de production comprend les matières, la préparation, le nettoyage des optiques, les consommables, la maintenance et les rebuts. Le prix d’achat seul ne permet donc pas de comparer deux ateliers.
CO₂, fibre ou UV : le laser adapté à vos matériaux
Bois, cuir ou métal : comparez nos machines CO₂, fibre et UV, de 450 × 300 à 1 600 × 1 000 mm. Nos experts vous aident à définir votre besoin réel.
Quelles règles de sécurité respecter en atelier ?
Un graveur laser expose les opérateurs au rayonnement et aux émissions produites par la matière. La sécurité du poste repose sur le choix des matériaux, le confinement de la machine et le respect du cadre réglementaire français.
Rayonnement, fumées et matériaux interdits
Selon l’INRS, l’action du faisceau sur la matière peut produire des fumées, des gaz et des particules. Selon l’application, s’y ajoutent des risques optiques, électriques et d’incendie.
- Classe 4 : risques pour les yeux et la peau, y compris par certaines réflexions diffuses.
- Produit complet : la classe à vérifier est celle de la machine entière, selon la façon dont l’opérateur peut être exposé.
- Chlore et fluor : Thermoflan interdit le PVC, le vinyle et le PTFE à cause des gaz qu’ils peuvent émettre.
Une source puissante intégrée dans une enceinte fermée n’expose pas l’opérateur de la même façon qu’une machine dont le faisceau reste accessible.
Confinement et extraction des émissions
L’INRS recommande notamment de confiner le rayonnement quand c’est possible, de contrôler l’accès à la machine et à sa commande, et de former les opérateurs.
Lorsque vous comparez des équipements, examinez l’enceinte, l’interverrouillage, l’arrêt à l’ouverture et l’arrêt d’urgence. Si l’évaluation des risques prévoit des lunettes, elles doivent être adaptées à la longueur d’onde de la source.
Le capot ne remplace pas pour autant le captage des émissions. L’assistance d’air agit au point de gravure, alors que l’extraction évacue les fumées hors de la zone où respire l’opérateur.
Chez Thermoflan, tous nos lasers assurent la protection des opérateurs.
Conformité des machines et obligations professionnelles
En France, les articles R.4452-1 à R.4452-31 du Code du travail encadrent l’exposition professionnelle aux rayonnements optiques artificiels. L’employeur intègre cette évaluation des risques au document unique d’évaluation des risques professionnels (DUERP). Les classes de danger des appareils à laser sont définies par la norme EN 60825-1.
Le marquage CE correspond à une conformité déclarée sous la responsabilité du fabricant. Ce n’est pas une certification indépendante. Le règlement (UE) 2023/1230 relatif aux machines s’appliquera à partir du 20 janvier 2027 et remplacera alors la directive 2006/42/CE.
La sécurité est importante et nous veillons à vous fournir un matériel en conformité.
Foire aux questions
Quelle puissance laser faut-il pour graver du bois ?
Pour la gravure, une puissance faible suffit souvent : une puissance plus élevée sert surtout à aller plus vite. Les 40 W visent la découpe épaisse, où une puissance plus forte permet de couper plus épais et plus vite.
Peut-on graver ou découper du métal poli avec un laser CO₂ ?
Non. Un laser CO₂ standard ne peut ni graver ni marquer les métaux polis ou très réfléchissants, comme le chrome, qui peuvent gravement endommager la machine. Les machines CO₂ décrites ne découpent pas non plus les métaux.
Faut-il choisir un tube CO₂ en verre ou un tube RF pour sa durée de vie et son entretien ?
Le tube RF dure généralement plus longtemps et demande moins d’entretien. Il convient aux gravures fines et aux cadences intensives. Le tube en verre, refroidi par eau, reste une solution économique, et ses puissances élevées lui donnent de bonnes capacités de découpe et assure une gravure avec une finesse jusqu’à des caractères de 1 mm ce qui convient à la majorité des usages.