


Sommaire
- Quelle source choisir pour graver l’acier et l’inox ?
- Quelle machine de gravure laser pour sa production ?
- Combien coûte un poste de gravure sur acier ?
- Comment valider la gravure sur métal avant achat ?
- Comment sécuriser et conformer le poste laser ?
- Foire aux questions
Choisir une machine de gravure laser pour l’acier revient à associer une source, une puissance et un poste à vos pièces réelles. Ce choix s’appuie sur les différences entre fibre, MOPA, UV et CO₂, sur des repères de puissance et de champ, sur un devis en euros au périmètre défini, sur des essais avant achat et sur les obligations de sécurité du poste.
Quelle source choisir pour graver l’acier et l’inox ?
Le choix de la source dépend d’abord du résultat attendu sur la pièce. Thermoflan recommande de choisir la technologie selon le métal, son état de surface et le résultat recherché : un contraste en surface ou un relief. Il faut donc distinguer marquage, gravure et découpe avant de comparer les longueurs d’onde.
Du marquage laser à la découpe laser
Ces trois opérations n’agissent pas sde la même façon sur le métal. Le marquage laser crée un contraste visible, alors que la gravure enlève de la matière. La découpe, elle, sépare la pièce en deux.
- Marquage de surface : il modifie l’aspect du métal pour faire apparaître un contraste, sans enlèvement important de matière.
- Recuit noir sur inox : il colore la surface de l’acier inoxydable sans creuser de cavité. Il ne garantit ni la tenue à l’abrasion ni la résistance à la corrosion.
- Gravure : elle retire du métal et produit une profondeur mesurable, parfois perceptible au toucher.
- Découpe laser : le faisceau traverse toute l’épaisseur de la pièce pour séparer le métal.
Cette distinction protège d’une erreur d’achat fréquente. Un graveur capable d’enlever de l’acier ne prouve pas pour autant qu’il peut découper une tôle. La découpe relève de machines industrielles conçues et dimensionnées pour cette opération.
Laser à fibre classique ou MOPA ?
Le laser à fibre émet typiquement entre 1 064 et 1 070 nm. C’est la première source laser à évaluer pour marquer ou graver directement l’acier nu et l’inox. Une fibre MOPA permet en complément de régler plus largement la durée et la fréquence des impulsions. Elle sert à rechercher un noir contrasté ou certains effets colorés sur l’inox, sans garantie de résultat. Un laser à fibre MOPA n’est pas pour autant plus puissant.
Dès que vous lancez un essai de laser sur acier carbone, contrôlez le contraste, la profondeur et l’oxydation obtenus. Sur l’aluminium anodisé, le faisceau laser modifie plutôt la couche superficielle, sans nécessairement graver le métal sous-jacent. Ce comportement explique pourquoi un même réglage ne se transpose pas d’un métal à l’autre.
UV, CO₂ et diode face aux métaux
Un laser UV de marquage travaille typiquement à 355 nm. Il mérite un essai pour des microtextes ou des pièces qui supportent mal l’échauffement, sans être automatiquement plus précis ou plus rapide qu’une fibre. À l’inverse, le CO₂ travaille généralement autour de 10,6 µm et convient mal à la gravure directe de l’acier nu. Une pâte ou un spray Thermark permet d’y créer une marque après application et nettoyage, mais le métal n’est pas gravé en profondeur.
Une diode visible agit surtout sur un métal peint ou anodisé. Sur les métaux nus, notamment le cuivre réfléchissant, le laiton ou le titane, l’inox la compatibilité se vérifie sur échantillon. En pratique, comparez les sources dans la gamme de machines laser CO₂, fibre et UV à partir de vos propres pièces, plutôt que sur la promesse d’une machine « tout support ».
Conseil
Choisissez votre source selon l’acier et sa surface
Sur acier et inox nus, la fibre ou la MOPA passe en premier. L’UV mérite un essai, le CO₂ ne marque qu’avec une pâte ou un spray de marquage. Partez de vos pièces réelles.
Quelle machine de gravure laser pour sa production ?
Une fois la fibre retenue, le dimensionnement porte sur trois points : la puissance, le champ de travail et l’organisation du poste. Chacun influence la profondeur atteignable, la taille des pièces traitées et la cadence réelle.
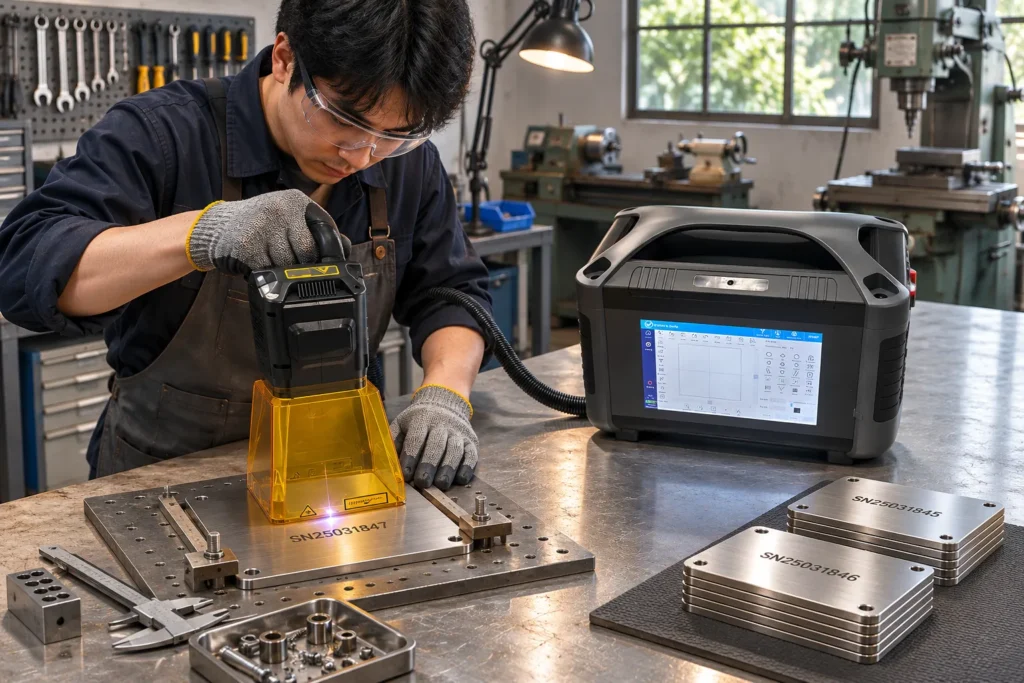
Puissance et cadence d’un graveur laser
Une fibre de 20 W sert de repère pour les textes, logos et codes en surface. À 30 W, le marquage industriel et la gravure superficielle gagnent en possibilités, mais la cadence reste limitée en gravure profonde. Une fibre de 50 W convient à une gravure plus profonde et répétitive. Une MOPA de 60 W apporte surtout de la latitude dans le réglage des impulsions.
À partir de 100 W, une machine de gravure laser sur métal aborde plus facilement l’enlèvement de matière et la production intensive. La différence se joue toutefois sur l’ensemble des réglages : la profondeur dépend aussi du matériau, de l’optique, de la focalisation, de la vitesse et du nombre de passes, pas seulement des watts.
| Puissance fibre | Usage de référence | Limite à connaître |
| 20 W | Textes, logos et codes en surface | Gravure profonde lente |
| 30 W | Marquage industriel, gravure superficielle | Cadence limitée en gravure profonde |
| 50 W | Gravure plus profonde et répétitive | Profondeur à mesurer sur votre acier |
| 60 W MOPA | Réglage étendu des impulsions | Aucune profondeur garantie |
| 100 W et plus | Enlèvement de matière, production intensive | Intégration à étudier selon l’installation |
Champ, optique et géométrie des pièces
Le champ de travail doit couvrir la taille de vos pièces et de vos motifs. La gamme fibre Thermoflan s’étend de 20 à 300 W, avec des champs de 70 × 70 mm à 1 200 × 600 mm. Ces valeurs extrêmes ne correspondent pas à un seul modèle.
Un champ plus grand ne signifie pas une qualité uniforme. La précision d’une machine de marquage laser se vérifie donc sur toute la zone utile, coins compris. De même, la largeur réelle du trait sur le métal peut différer de la taille de point annoncée.
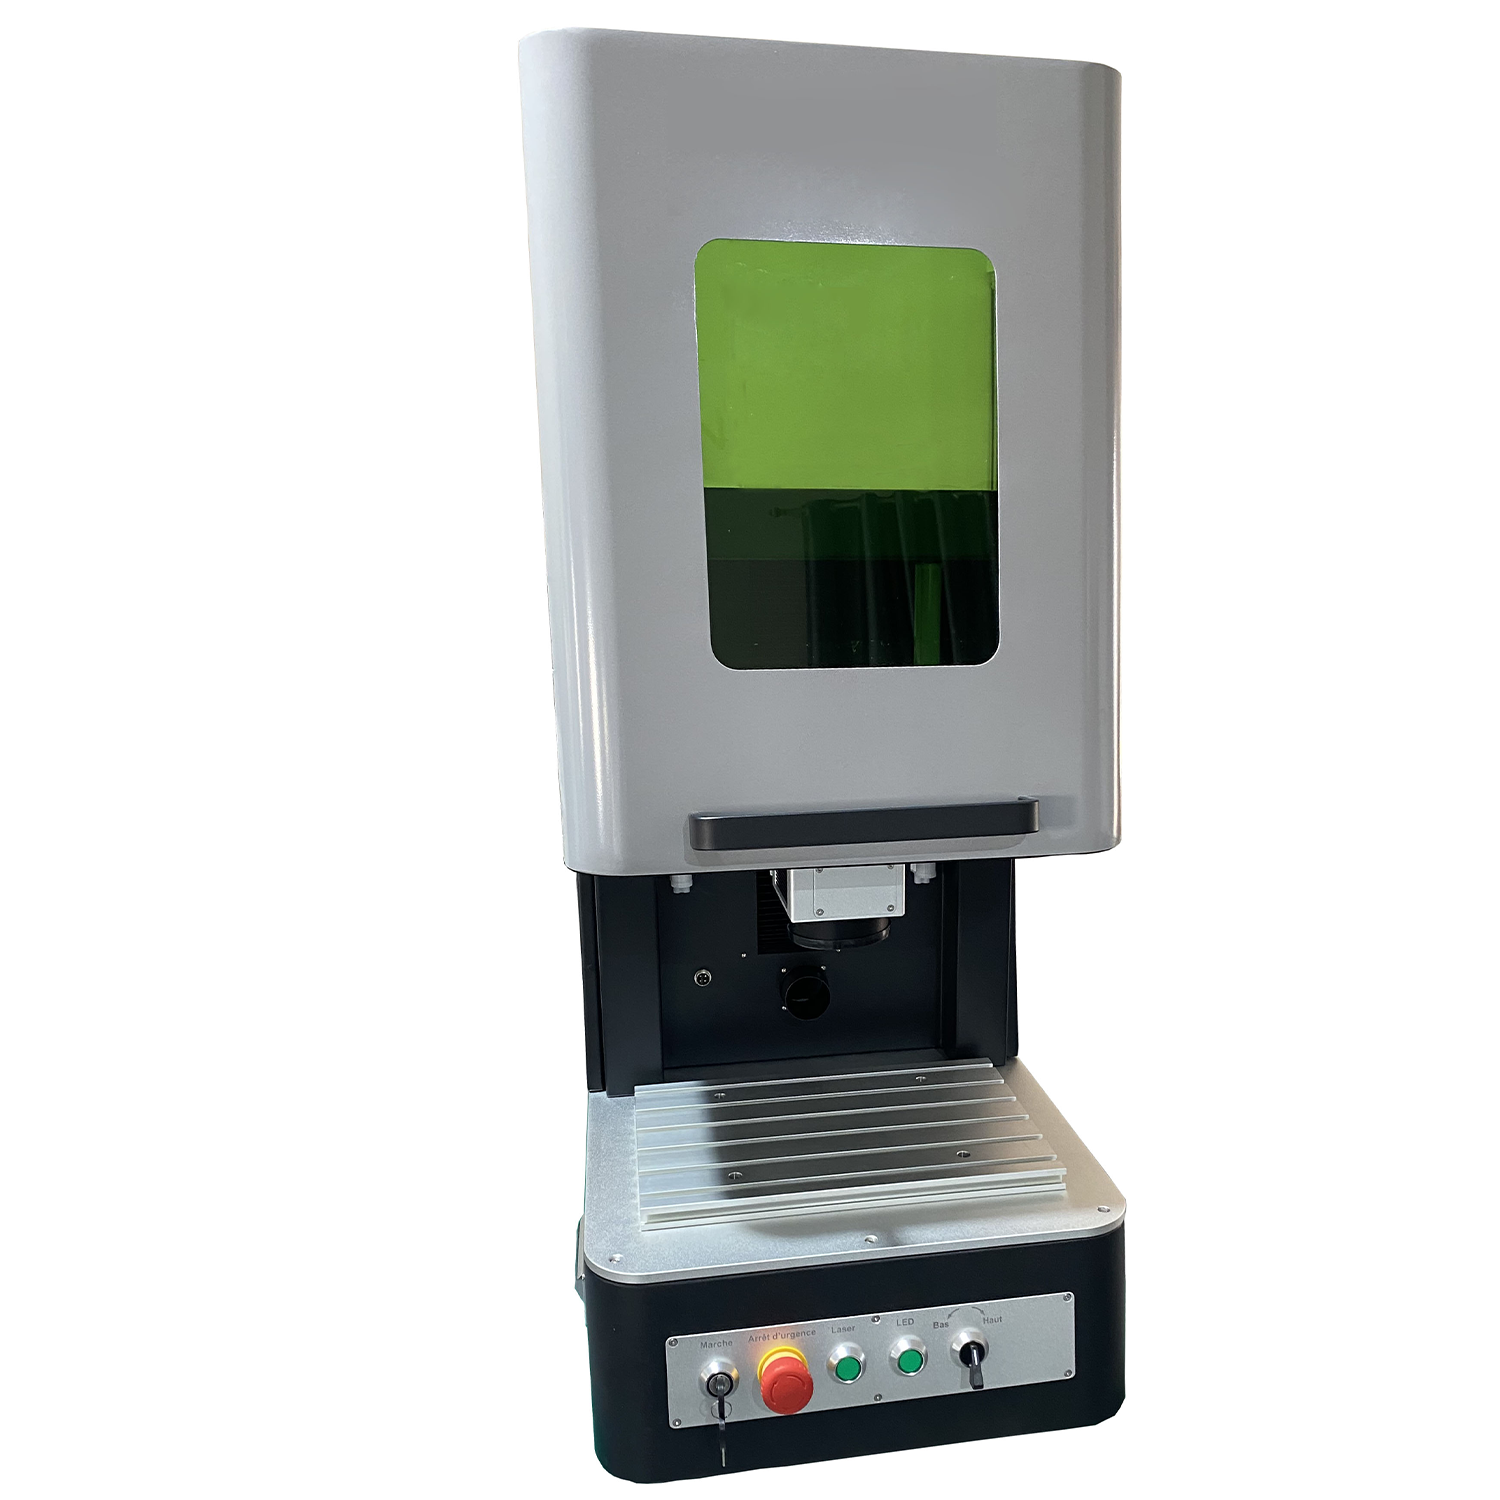
Les pièces hautes, courbes ou cylindriques ajoutent une contrainte de hauteur et de posage. Contrôlez la distance de travail et la profondeur de champ sur ces pièces. La station de marquage laser fibre Fiber Mark Standard dispose d’un axe Z motorisé et peut recevoir un autofocus ou un outil rotatif.
Poste, logiciel et cycle de production
Le format du poste dépend de la manutention de vos pièces. La gamme de gravure laser à fibre de Thermoflan comprend un graveur laser portable sur batterie pour les grandes pièces difficiles à déplacer. Elle compte aussi les postes Fiber Mark Basic, Standard et Pro, ainsi qu’une table motorisée X-Y pour les grandes surfaces.
Une machine de gravure laser professionnelle se juge ensuite sur son logiciel. Le SVG et le DXF sont des formats vectoriels, tandis qu’un PDF peut ne contenir qu’une image aplatie. Testez de bout en bout, sur le système de marquage laser proposé, vos fichiers réels, vos données variables, vos QR codes et l’import CSV.
La cadence se mesure enfin sur le cycle complet. Une vitesse de balayage annoncée jusqu’à 7 000 mm/s ne donne pas le temps par pièce, qui inclut le chargement, le bridage, l’identification, la mise au point, le tir, le contrôle et le déchargement. Quant au refroidissement de la source, il dépend de la conception du poste.
Combien coûte un poste de gravure sur acier ?
Le prix catalogue ne représente qu’une partie de l’investissement. Pour budgéter correctement, il faut définir le périmètre chiffré, ajouter les équipements du poste installé, puis raisonner en coût par pièce conforme.
Prix affiché et périmètre du devis
Thermoflan affiche Fiber Mark Standard à partir de 7 540 €. Pour comparer le prix d’une machine de gravure laser, demandez des devis en euros sur un périmètre identique. Le prix d’une gravure laser sur métal dépend en effet de plusieurs postes chiffrés :
- Montants HT et TTC : à distinguer explicitement sur chaque devis pour éviter de comparer des bases différentes.
- Configuration optique : le champ, l’optique et la tête modifient le montant indépendamment de la puissance.
- Mécanique et automatisation : les axes, l’automatisation et les interfaces avec la production s’ajoutent à la configuration chiffrée.
La puissance ne fixe donc pas le prix à elle seule. Deux sources de même puissance peuvent conduire à des devis très différents selon l’équipement qui les entoure.
Équipements et charges du poste complet
En plus de la machine, le budget installé peut comprendre l’enceinte, les interverrouillages, les posages et l’extraction des fumées. Les filtres, le logiciel, les raccordements, l’installation et la formation complètent ce périmètre. Le refroidissement de la source est une fonction distincte de l’extraction : certains systèmes fibre compacts sont refroidis par air, d’autres installations demandent un circuit liquide.
La maintenance s’ajoute ensuite chaque année au budget. Elle porte notamment sur les optiques, les filtres. La gamme de laser fibre Thermoflanne ne nécessite quasiment pas de maintenance.
Coût par pièce conforme
Le coût par pièce conforme divise l’ensemble des dépenses de production par le nombre de pièces acceptées. Il intègre le cycle complet, les rebuts, les consommables, l’énergie, la main-d’œuvre et le service. Pour un marquage CO₂ sur acier avec Thermark (pigmentation), l’application, le séchage, le nettoyage et le consommable alourdissent ce calcul.
Entre un poste fixe et un équipement portable, la manutention et le positionnement des pièces pèsent sur ce coût. Un gabarit multi-pièces ou un axe rotatif peut d’ailleurs améliorer la cadence sans augmenter la puissance nominale.
Comment valider la gravure sur métal avant achat ?
Thermoflan recommande de confirmer les performances par des essais, car chaque alliage et chaque état de surface réagit différemment au laser. Une validation utile repose sur des critères fixés à l’avance, des essais comparables et une réception en conditions d’atelier.
Définir les critères sur ses pièces
Avant l’essai, fixez la nuance d’acier, la finition, la géométrie, les dimensions du motif et, si nécessaire, la profondeur recherchée. Ces données servent ensuite à fixer des seuils d’acceptation séparés.
- Contraste et lisibilité : une gravure profonde ne garantit pas la lecture d’un code.
- Tenue à l’usage : seuil propre, distinct de l’aspect visuel obtenu à la sortie du poste.
- Cadence : objectif mesuré sur la pièce réelle, et non sur un échantillon plat.
Les essais doivent aussi inclure les variantes défavorables de production. Prévoyez des pièces issues d’autres lots, avec une rugosité, un revêtement, une huile résiduelle, une courbure ou une hauteur différents.
Comparer des essais reproductibles
Comparez la fibre classique, la MOPA et, si la finesse ou l’échauffement l’exige, l’UV. Les pièces doivent être préparées et bridées de la même manière pour que l’écart observé vienne bien de la source.
Chaque essai doit pouvoir être reproduit. Consignez la source, la lentille, la mise au point, la puissance, les paramètres d’impulsion, la vitesse, le pas de remplissage et le nombre de passes.
Sur la marque obtenue, mesurez la profondeur, la largeur, les reliefs et la régularité du fond. Le volume enlevé change le temps de tir : une profondeur de 0,20 mm représente plus de métal retiré sur une grande surface pleine que sur un petit numéro.
Réceptionner la machine en conditions réelles
Une fois la recette retenue, contrôlez la tenue de l’inscription après le dégraissage, la peinture, la passivation, le nettoyage ou l’abrasion prévus. Lisez ensuite les codes avec le lecteur et l’éclairage de l’atelier, puis mesurez le taux de pièces acceptées et le cycle complet. Enfin, vérifiez la répétabilité entre opérateurs, après repositionnement et lors d’un changement de lot, en conservant les recettes verrouillées, les pièces témoins, les images et les mesures.
Comment sécuriser et conformer le poste laser ?
Un poste de gravure sur acier expose les opérateurs au rayonnement et aux émissions de la pièce. Thermoflan recommande une analyse des risques du poste avant la mise en production, portant notamment sur le rayonnement, les fumées, la filtration et le refroidissement.
Rayonnement, enceinte et conformité
La norme NF EN 60825-1 définit les classes de danger des appareils laser. Selon l’INRS, un laser industriel ouvert peut relever de la classe 4, alors qu’une machine correctement fermée peut être de classe 1 en fonctionnement normal. Les classes 3B et 4 exposent les yeux, et la classe 4 ajoute des risques cutanés et d’incendie.
- Confinement du faisceau : la protection laser doit traiter les réflexions sur les surfaces métalliques ; des lunettes adaptées ne remplacent pas l’enceinte.
- Organes de sécurité : protecteurs, interverrouillages et arrêt d’urgence sont à contrôler sur l’ensemble installé.
- Documents : marquage CE, déclaration de conformité et notice en français doivent correspondre à la configuration livrée.
- Règlement (UE) 2023/1230 : il devient généralement applicable le 14 janvier 2027.
Ce nouveau règlement n’invalide pas automatiquement les machines déjà mises sur le marché selon les règles précédentes.
Captage des fumées et entretien
La gravure peut émettre des fumées et des particules issues du métal, des revêtements ou des huiles. Dans les locaux à pollution spécifique, l’article R. 4222-12 du Code du travail encadre l’aération depuis le 1er mai 2008 : ces émissions doivent, si possible, être supprimées ou captées au plus près de leur source.
Ce captage se vérifie dans les conditions réelles du poste. Contrôlez, enceinte fermée, le débit, l’air de compensation et l’état des filtres. La seule mention « HEPA » ne démontre pas le traitement des contaminants gazeux.
La ventilation fait ensuite l’objet de contrôles périodiques. L’arrêté du 8 octobre 1987, applicable depuis le 1er avril 1988, prévoit un contrôle au minimum annuel. En cas de recyclage de l’air, des contrôles complémentaires ont lieu au minimum tous les six mois.
Évaluation des risques et contrôles d’atelier
Les articles R. 4452-1 et suivants du Code du travail encadrent les risques liés aux rayonnements optiques artificiels. Selon les articles R. 4452-7 et suivants, en vigueur depuis le 5 juillet 2010, l’employeur calcule l’exposition lorsque les données techniques n’écartent pas le risque, puis la mesure si nécessaire. Une modification importante des conditions de santé et de sécurité impose aussi d’actualiser l’évaluation des risques et le document unique, sans tarif réglementaire en euros.
L’installation électrique fait l’objet de contrôles distincts. Selon l’arrêté du 26 décembre 2011, en vigueur depuis le 30 décembre 2011, elle est vérifiée initialement lors d’une création ou d’une modification de structure, puis chaque année. Sous conditions, cet intervalle peut passer à deux ans.
Lasers fibre, UV et CO₂ pour l’acier
Du marquage de traçabilité à la gravure profonde sur acier et inox, comparez les lasers Thermoflan et préparez vos essais avec nos experts.

Foire aux questions
Que vérifier avant d’acheter une machine de gravure laser d’occasion ou reconditionnée ?
Contrôlez l’état de la source, les résultats d’essais sur vos pièces, la disponibilité des pièces de rechange, l’enceinte et le logiciel. Exigez aussi les documents de cession et prévoyez une réception sur site. L’INRS traite ces achats dans sa fiche consacrée aux machines d’occasion.
En quoi consiste l’entretien courant d’un laser fibre de gravure ?
Selon Thermoflan, l’entretien courant de ses lasers fibre porte principalement sur le nettoyage périodique de la lentille de sortie, avec un chiffon optique doux et un solvant adapté. Le procédé n’utilise ni encre ni produit chimique de marquage à renouveler régulièrement.
Peut-on graver au laser un acier inoxydable poli miroir ?
Une finition polie miroir augmente les difficultés liées aux réflexions du faisceau. L’état de surface, brossé ou poli, doit donc figurer dans le cahier des charges et dans l’analyse de sécurité. Une gravure réussie sur un inox brossé ne se transpose pas automatiquement à une pièce polie : validez-la par un essai sur la finition réelle.