




Sommaire
- Quel laser choisir selon la surface et le rendu ?
- Réglages de la gravure laser sur aluminium
- Quelle machine pour une plaque ou une pièce ?
- Quel budget prévoir pour la machine ?
- Que valider avant la mise en production ?
- Foire aux questions
Le choix d’une machine de gravure pour l’aluminium dépend d’abord de la surface à traiter : aluminium brut, anodisé, peint ou revêtu. Ce guide compare les lasers fibre, CO₂ et UV commercialisés par Thermoflan. Il traite aussi les réglages, le format des plaques et des pièces, le budget installé et les essais à mener avant la mise en production.
Quel laser choisir selon la surface et le rendu ?
Un aluminium brut, anodisé ou revêtu ne réagit pas de la même façon au faisceau. Une marque claire sur une anodisation noire ne prouve donc pas que la machine peut creuser le métal nu. Avant de comparer les sources, identifiez la nuance d’alliage, la finition et la couleur des pièces à marquer.
Fibre et MOPA pour le métal brut
Un laser à fibre pulsé de 1 064 nm marque directement l’aluminium brut comme l’aluminium anodisé. Il constitue ainsi le choix le plus polyvalent pour un atelier qui traite ces deux surfaces. Sur métal nu, ce laser infrarouge peut produire un gris foncé, un aspect clair, une texture ou une gravure, selon l’alliage, la finition et les réglages. Thermoflan présente sa gamme de machines de gravure laser fibre comme une solution de marquage industriel des métaux.
La fibre MOPA reste un laser à fibre, dont on règle plus finement les impulsions. Ce réglage peut aider à maîtriser le contraste et l’échauffement sur différentes finitions anodisées, sans rendre la source systématiquement préférable. En pratique, une machine destinée à la gravure aluminium doit être jugée sur la pièce nue.
CO₂ pour l’aluminium coloré et les revêtements
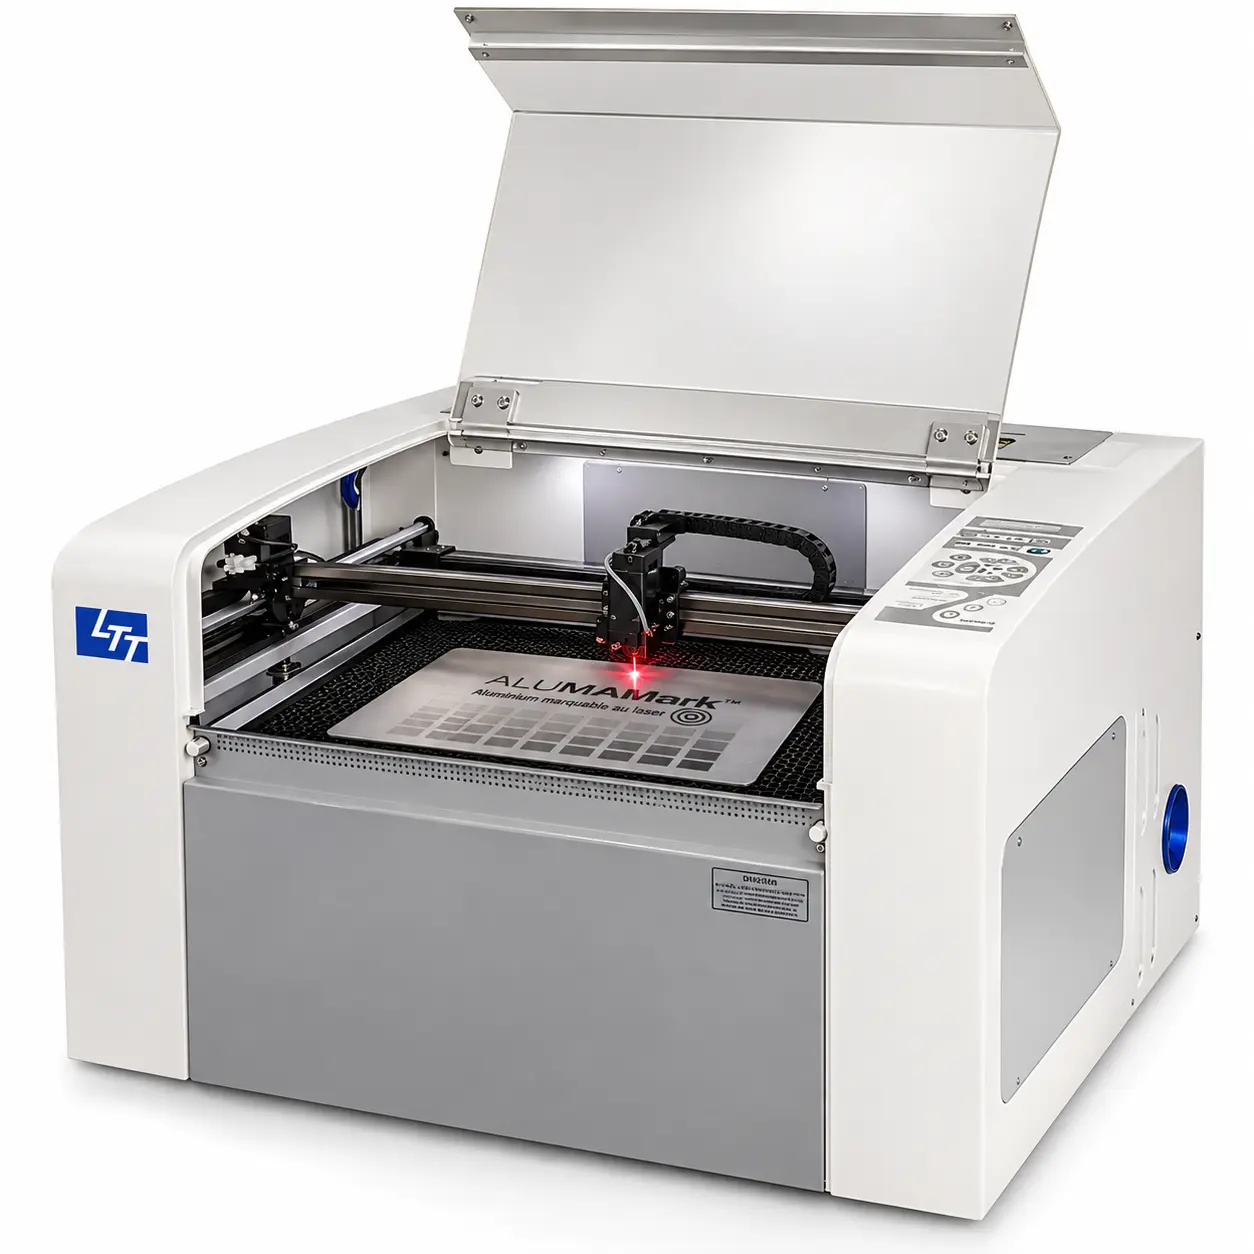
Le laser CO₂ émet à une longueur d’onde généralement proche de 10,6 µm. Il peut modifier ou retirer une anodisation, une couche d’aluminium coloré ou un revêtement, mais il ne grave pas directement l’aluminium brut dans les conditions usuelles. Le CMark Basic de Thermoflan marque l’aluminium anodisé. Dans la gamme de machines laser CO₂, les modèles à plat conviennent aux plaques, tandis que les stations galvanométriques privilégient la cadence sur une zone définie.
Pour la signalétique et les identifications industrielles, Thermoflan propose aussi AlumaMark. Ce aluminium conçu pour le marquage CO₂ réagit thermiquement pour former un noir contrasté sur fond métallique ou coloré, sans encre ni gravure mécanique. La matière convient particulièrement à l’intérieur. Pour l’extérieur, elle nécessite un vernis ou un film de protection.
UV et diode pour les cas particuliers
Le laser UV mérite un essai comparatif avec une fibre bien réglée lorsque la pièce est sensible à la chaleur, que le détail est très fin ou que le code est petit. L’appellation « marquage à froid » ne garantit pas pour autant le résultat sur toute anodisation.
À l’inverse, une diode bleue peut agir sur certaines anodisations ou certains revêtements. Elle ne grave pas directement l’aluminium brut dans les conditions usuelles et reste donc un simple point de comparaison pour un atelier qui traite le métal nu.
Conseil
Choisissez votre laser selon la surface d’aluminium
Le laser fibre ou MOPA traite l’aluminium brut, le CO₂ l’aluminium coloré et les revêtements, et l’UV les cas particuliers. Identifiez d’abord la surface réelle de vos pièces : brute, anodisée, peinte ou revêtue.
Réglages de la gravure laser sur aluminium
Une fois la source choisie, le résultat dépend du réglage et de l’état réel de la pièce. Le même équipement peut produire une marque superficielle, un creux ou une altération de l’anodisation.
Distinguer contraste et profondeur
Le marquage laser modifie surtout l’aspect de la surface, alors que la gravure laser enlève de la matière. Pour spécifier le résultat, distinguez quatre niveaux : une marque visible, un trait palpable, un creux mesurable et une découpe.
Cette distinction compte dès qu’une anodisation noire entre en jeu. Comme évoqué plus haut, une marque claire peut alors provenir de la seule modification de l’oxyde.
Lorsqu’un creux est exigé, la gravure sur l’aluminium se qualifie par une mesure de profondeur sur la pièce réelle. Une photographie ou le seul contraste ne suffisent pas à valider le processus de gravure.
Ajuster les paramètres sans dégrader la pièce
Chaque réglage agit sur un critère précis : la puissance sur la profondeur et le temps de traitement, la vitesse de balayage sur l’exposition, la fréquence des impulsions sur l’aspect, la focalisation sur la précision du trait. Augmenter la puissance ne garantit pas pour autant un meilleur contraste.
Sur une pièce mince, ces paramètres déterminent aussi l’échauffement. Le faisceau laser peut alors déformer ou décolorer l’aluminium, et des impulsions plus courtes peuvent limiter la diffusion thermique. Le noir obtenu par recuit sur l’acier inoxydable ne se reproduit pas à l’identique sur l’aluminium, car le mécanisme de marquage diffère.
La préparation de surface pèse autant que le réglage. La poussière, l’huile et les débris peuvent rendre la gravure laser sur aluminium irrégulière. Nettoyez donc les pièces avant chaque essai. Une surface polie demande en complément une attention particulière aux réflexions vers l’optique.
Préserver la tenue d’une anodisation marquée
L’anodisation forme une couche protectrice d’oxyde d’aluminium. Ses classes d’épaisseur comprennent AA3, AA5, AA10, AA15, AA20 et AA25. Certains colorants requièrent une classe AA20 ou supérieure. QUALANOD demande notamment de spécifier la classe, l’alliage, la couleur et la méthode de colmatage.
Ces données conditionnent la tenue après marquage. Une modification superficielle maîtrisée peut préserver la protection, alors qu’un retrait local expose le métal. La résistance à la corrosion dépend aussi de l’alliage, de l’épaisseur anodisée et de l’environnement d’usage.
L’ordre des opérations influe lui aussi sur le résultat. Un marquage effectué avant ou après anodisation, coloration et colmatage ne donne pas nécessairement le même rendu : la différence se joue sur la séquence, à définir avec le traitement de surface.
Quelle machine pour une plaque ou une pièce ?
Après la source et les réglages, le format des pièces oriente le choix de l’architecture. Une plaque plane, une pièce usinée et un composant volumineux n’imposent ni le même champ, ni le même maintien, ni les mêmes axes. Thermoflan recommande de tenir compte des dimensions, du chargement et du positionnement dans le choix de la machine.
Définir le champ utile des plaques
Pour une plaque métallique de signalétique, la zone utile ne se limite pas aux dimensions de la table. Une plaque en aluminium destinée à la gravure laser se compare sur quatre critères :
- L’inscription : dimensions du texte, du logo ou du code à marquer.
- L’encombrement : taille de la plaque à introduire dans la machine.
- La hauteur : espace disponible sous la tête de marquage.
- Le maintien : dispositif qui immobilise la plaque pendant le tir.
Une grande table ne garantit pas non plus un grand motif en une seule fois : le champ optique, la lentille et un éventuel repositionnement se vérifient séparément. Lors d’une gravure sur une plaque métallique percée, contrôlez que la mise au point et le contraste restent homogènes jusqu’aux bords, sans empiéter sur les trous et fixations.
Maintenir et orienter les pièces usinées
Sur une pièce usinée, le choix du graveur laser dépend du bridage, de la répétabilité du positionnement, du relief et de l’accès du faisceau à la zone à marquer. Un axe rotatif peut être nécessaire pour une pièce cylindrique. En complément, une tête laser 3D disponible sur les lasers fibrés ou UV peut faciliter le marquage de pièces de hauteurs variables.
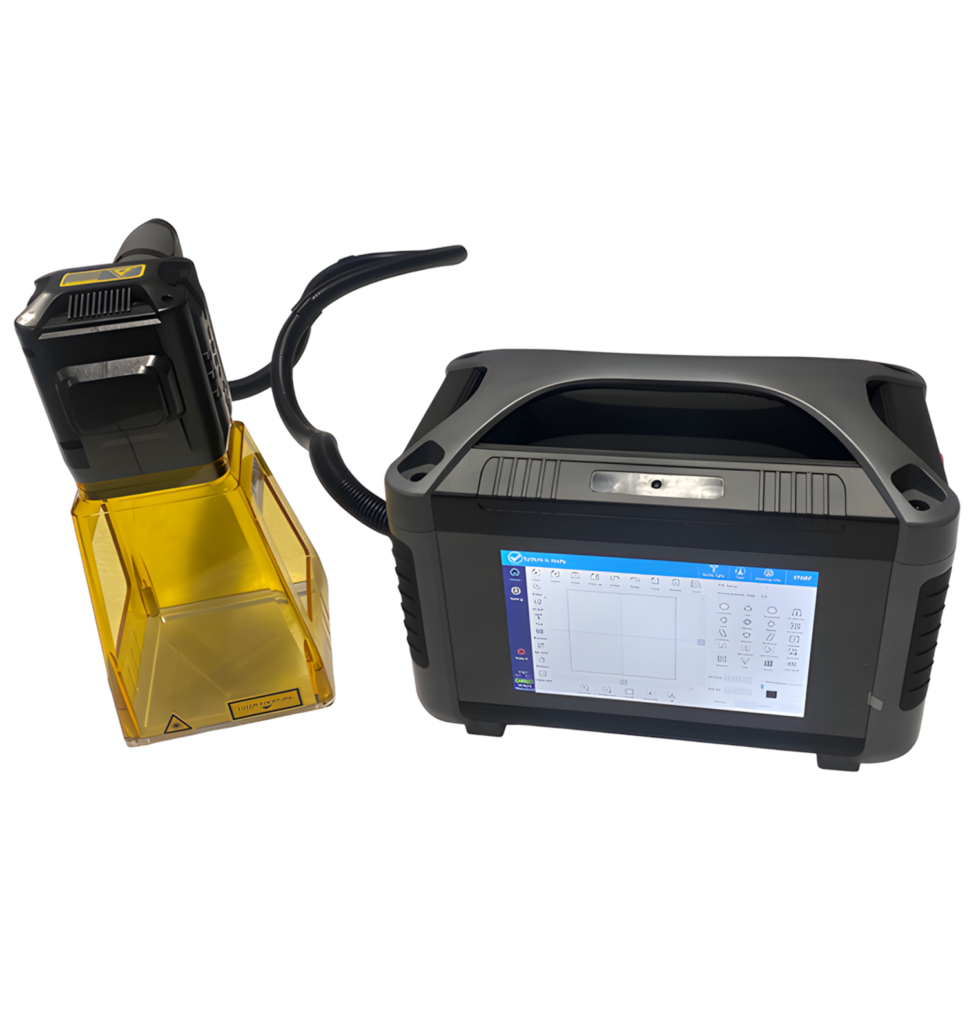
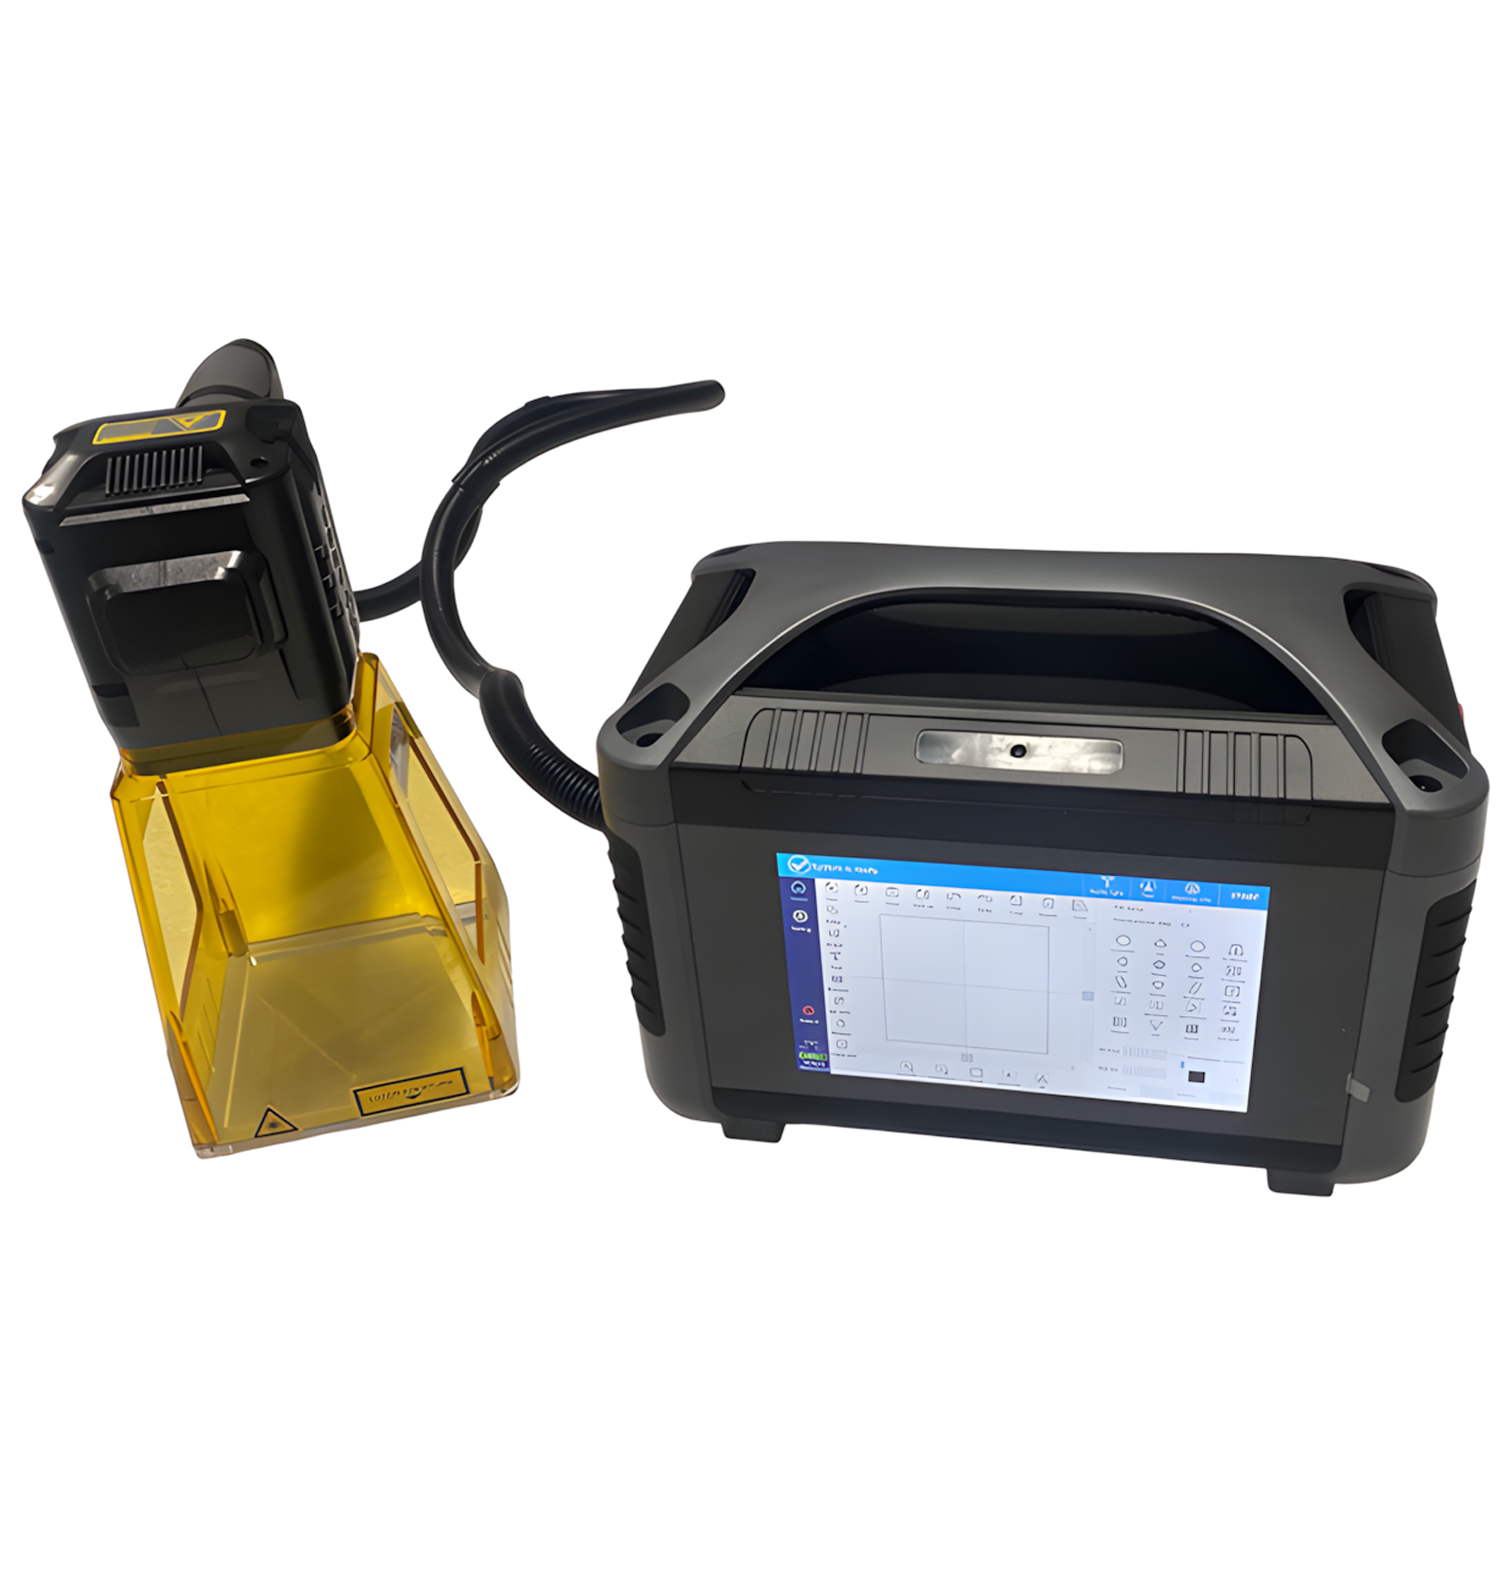
Certaines pièces ne peuvent pas entrer dans un poste fermé. Pour des métaux volumineux ou difficiles à déplacer, Thermoflan propose le Fiber Mark Tool, laser fibre portable sur batterie. Un bâti ouvert facilite par ailleurs l’accès aux pièces qui dépassent les dimensions d’un poste fermé.
Choisir les axes et le logiciel
Le Fiber Pro Max XY de Thermoflan associe une source fibre à une table motorisée sur les axes X et Y. Son logiciel segmente le motif selon le champ optique de la lentille. La tête galvanométrique marque ensuite chaque zone, puis la table déplace la pièce vers la suivante, sans repositionnement manuel.
À l’inverse, le Fiber Mark Standard vise l’identification régulière de composants. Il est à privilégier quand la production porte sur des marquages fins de haute résolution, notamment sur aluminium.
Pour la traçabilité, vérifiez que le logiciel gère les identifiants variables et les codes 2D. La lisibilité d’un Data Matrix ou d’un QR code dépend aussi du lecteur et de l’éclairage réels, car le métal réfléchit la lumière.
Quel budget prévoir pour la machine ?
La configuration retenue pour les plaques ou les pièces fixe une large part de l’investissement. Le budget se raisonne toutefois en coût installé, puis en coût d’exploitation, et non sur le seul prix affiché de la source.
Chiffrer la configuration installée
Le prix d’une machine de gravure laser pour le métal varie avec la technologie, la puissance utile, les réglages d’impulsion, la stabilité de la source, l’optique et le champ de marquage. Les options pèsent aussi : scanner galvanométrique, axe Z, autofocus, axe rotatif, bridage et automatisation modifient à la fois le coût d’achat et la productivité.
Au-delà de l’équipement, le budget installé des machines laser comprend l’enceinte de sécurité, le captage filtré, l’intégration, le logiciel, les essais et la formation. Demandez que chacun de ces postes figure sur l’offre.
Évaluer les coûts d’exploitation
Une fois la machine installée, le coût d’exploitation dépend de la consommation électrique de l’ensemble, des optiques, des filtres, de la maintenance, des pièces détachées et des licences logicielles. Les lasers à fibre ne demandent ni encre ni produit chimique et peu d’entretien courant. La durée de vie annoncée de leur source ne représente toutefois pas celle de la machine entière.
Le temps opérateur et les arrêts de production entrent également dans le coût réel. Avec un CO₂, une préparation de surface destinée à marquer du métal brut ajoute des consommables, un séchage et un nettoyage à chaque pièce.
Comparer les offres sur une même production
Une fibre retenue pour sa capacité à traiter le métal nu peut être surdimensionnée si la production porte presque uniquement sur de petites inscriptions sur aluminium anodisé coloré. De même, la vitesse de balayage annoncée en mm/s ne représente pas la cadence : chargement, positionnement, mise au point, fermeture, aspiration, lecture et déchargement font partie du cycle.
Une comparaison utile repose donc sur une configuration détaillée et un temps de cycle mesuré sur les pièces prévues. Exigez ces deux éléments plutôt qu’un classement fondé sur les seuls watts ou la vitesse maximale du faisceau.
Que valider avant la mise en production ?
Le temps de cycle demandé aux fournisseurs ne vaut que s’il est mesuré dans des conditions proches de la production. La validation porte sur trois volets : le résultat sur pièces réelles, la sécurité du poste et la conformité de la cellule livrée.
Tester le résultat et la cadence réels
Les essais portent sur la nuance d’aluminium brut prévue, la finition anodisée du lot concerné et la géométrie la plus contraignante. Selon l’ADAL, la composition et la microstructure de l’alliage influencent le rendu de l’anodisation. Le protocole reprend ensuite les contenus de production et relève des mesures précises :
- Les contenus testés : plus petit texte, logo le plus rempli, numéro variable et code à lire.
- Les relevés de cycle : temps de préparation, temps de cycle, contraste après nettoyage, lecture des codes et rebuts.
- Les contrôles d’usage : profondeur, résidus, résistance au frottement et corrosion locale, selon un protocole défini avant l’essai.
La norme ISO/IEC 29158:2025 fournit une référence pour vérifier les symboles marqués directement sur pièce. Refaites enfin la réception avec le capotage, l’aspiration et les automatismes prévus, car un résultat obtenu sur une tête ouverte ne valide pas la cellule installée.
Confiner le faisceau et capter les émissions
Le rayonnement infrarouge d’une fibre est invisible, et l’aluminium réfléchissant accroît le risque. La classe laser se vérifie donc pour la machine complète, et non à partir de la seule source ou du capot. Examinez l’enceinte, les portes interverrouillées, l’arrêt du faisceau à l’ouverture, l’arrêt d’urgence et les accès de maintenance. Des lunettes adaptées ne remplacent pas ce confinement.
Une fois le faisceau confiné, reste la question des fumées. L’INRS préconise de capter les émissions au plus près de leur source. Les polluants à traiter dépendent de l’alliage, de l’anodisation, des revêtements et des éventuels consommables.
Vérifier la conformité de la cellule
Pour une machine professionnelle en France, obtenez la notice en français, la déclaration CE de conformité et le marquage CE de la machine complète, pas seulement ceux de la source.
Après la mise en service, l’article R.4322-1 du Code du travail, en vigueur depuis le 1er mai 2008, porte sur le maintien en conformité des équipements de travail utilisés. La norme ISO 11553-1:2020 fixe quant à elle des exigences de sécurité pour les machines à laser, sans attester à elle seule la conformité de la cellule livrée.
Lasers fibre, CO₂ et UV pour l’aluminium
Aluminium brut, anodisé ou revêtu, plaques ou pièces usinées : comparez les lasers Thermoflan selon vos surfaces et vos formats. Demandez conseil à nos experts.

Foire aux questions
Un module infrarouge compact peut-il remplacer un marqueur à fibre professionnel ?
Certains modules infrarouges de 1 064 nm de faible puissance peuvent traiter de petites pièces ou réaliser des marquages légers. Leurs capacités ne valent toutefois pas celles d’un marqueur à fibre professionnel. Pour les comparer, vérifiez la puissance optique réelle, la surface de travail, la cadence, ainsi que le contraste ou la profondeur obtenus sur l’aluminium prévu.
La certification d’une anodisation garantit-elle la tenue du marquage laser ?
Non. La certification d’une anodisation ne certifie pas, à elle seule, la tenue d’un marquage ajouté ensuite. Pour une pièce exposée à l’abrasion, aux produits chimiques ou aux intempéries, la lisibilité et la tenue après marquage se valident par essai, et ne se déduisent pas du seul contraste visuel.
Comment garantir la traçabilité des identifiants marqués sur l’aluminium ?
Une machine reliée à un système de production peut attribuer automatiquement des numéros de série et conserver des enregistrements numériques. Vérifiez en complément la lisibilité de l’identifiant après les opérations susceptibles de l’altérer, et pas seulement juste après le tir laser.