


Sommaire
- Quelle machine de gravure laser pour le verre ?
- Quels verres et objets peut-on graver ?
- Comment comparer les modèles et les fabricants ?
- Quelles protections et obligations pour le poste ?
- Foire aux questions
Choisir une machine de gravure laser pour le verre dépend d’abord de la façon dont chaque source agit sur la matière. Cet article compare le laser CO₂ et le laser UV : interaction avec le verre, rendu, précision et cadence. Il couvre ensuite les verres et objets compatibles, la méthode pour comparer les modèles, puis les obligations de sécurité qui s’appliquent au poste en France.
Quelle machine de gravure laser pour le verre ?
Le CO₂ et l’UV sont les deux technologies que Thermoflan présente pour la gravure et le marquage du verre. Elles ne produisent pas le même marquage et ne visent donc pas les mêmes motifs. À l’inverse, d’autres sources courantes en atelier ne marquent pas le verre nu.
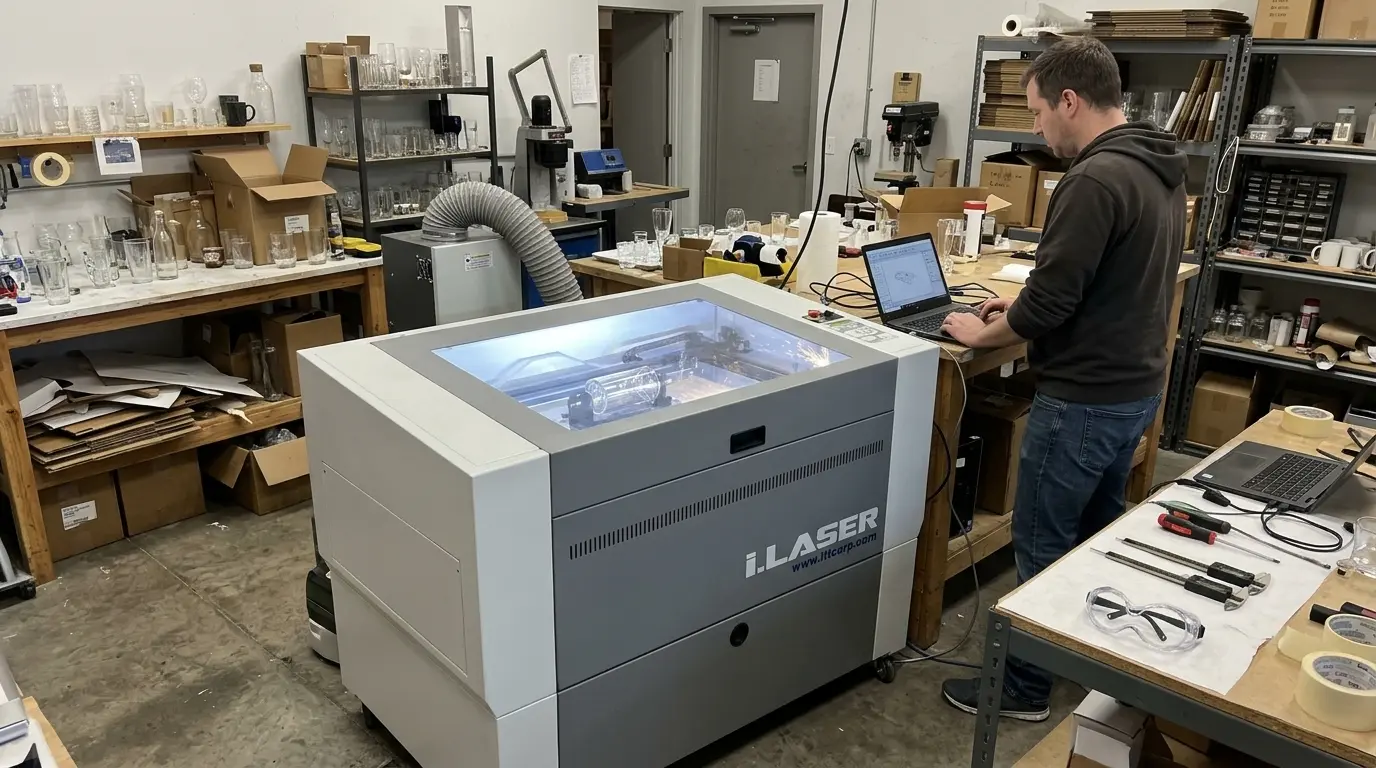
CO₂ et UV, deux interactions distinctes
Pour graver le verre, le faisceau du laser CO₂, à 10 600 nm, est absorbé dès la surface. L’échauffement local crée une micro-fracturation superficielle : les microfissures diffusent la lumière et donnent un aspect blanc, givré, proche du sablage. Selon la revue professionnelle Verre, ces microfissures atteignent quelques micromètres de profondeur.
Le laser UV, à 355 nm, agit autrement : son effet dépend de l’absorption du verre à cette longueur d’onde. L’ablation peut comporter une composante photochimique qui limite l’échauffement, sans revêtement préalable. Ce marquage dit « à froid » produit tout de même un peu de chaleur et peut laisser des défauts.
| Critère | Laser CO₂ | Laser UV |
| Longueur d’onde | 10 600 nm | 355 nm |
| Interaction avec le verre | Absorption en surface, micro-fracturation | Selon l’absorption du verre, composante photochimique possible |
| Rendu | Blanc, givré, proche du sablage | Marquage fin, à valider sur la pièce |
| Revêtement préalable | Non obligatoire | Non obligatoire |
| Positionnement Thermoflan | Gravure brute | Marquage de haute finition |
Rendu, précision et profondeur du marquage
Comme le résume le tableau, Thermoflan associe le CO₂ à une gravure brute et l’UV à un marquage de haute finition. La différence se joue sur la taille du point focalisé et sur la zone affectée thermiquement, qui peuvent limiter la précision du CO₂.
Dans des systèmes CO₂ étudiés par la revue Verre en décembre 2009, le point descendait difficilement sous 80 µm, voire 50 µm dans un cas extrême. Les caractères de moins de 1 mm posaient alors problème, tout comme les codes DataMatrix 16 × 16 de moins de 5 mm de côté. Ces chiffres ne sont pas des limites certifiées des machines actuelles. Mesurez aussi la profondeur d’un marquage UV sur la pièce prévue, quelles que soient les solutions de gravure sur verre envisagées : le nom de la technologie ne suffit pas à la déduire.
Cadence et limites des autres sources
Thermoflan annonce pour ses stations UV Basic et UV Pro une vitesse de marquage pouvant atteindre 7 000 mm/s. Cette vitesse de déplacement du faisceau ne donne pas le nombre de pièces conformes par heure, car un motif fin peut demander plusieurs passages. En complément, deux autres sources se heurtent au verre nu. Un laser à diode bleue d’environ 450 nm traverse le verre transparent sans le marquer, quelle que soit sa puissance : il exige une couche sombre absorbante. Le laser à fibre de 1 064 nm, que Thermoflan destine surtout aux métaux et à certains plastiques opaques, n’est pas une solution pour la gravure directe du verre.
Conseil
Choisissez votre laser selon le rendu attendu sur le verre
Le CO₂ produit une gravure givrée par micro-fracturation de la surface, et l’UV un marquage plus fin. Faites un essai sur vos propres pièces avant de choisir.
Quels verres et objets peut-on graver ?
La compatibilité d’une pièce dépend de sa composition, de sa fabrication et de sa forme. La seule mention « verre » ne suffit donc pas à qualifier un essai d’achat. Une fois la matière identifiée, reste à choisir le maintien et à préparer le motif.
Composition et fragilité des pièces
Votre cahier d’essai doit distinguer les types de verre en présence. La Fédération des industries du verre sépare notamment verre creux, verre plat, verres techniques et verre de silice. Selon leur composition, sodocalcique, borosilicatée ou cristalline, les verres n’ont pas les mêmes propriétés.
- Verres moulés : souvent plus homogènes, ils sont généralement plus faciles à graver.
- Verres soufflés à la main et cristal : leurs contraintes internes peuvent rendre les fissures imprévisibles sous l’effet du faisceau.
- Verre trempé ou feuilleté : sa compatibilité ne se présume pas et passe par un essai.
Les verres colorés ou artistiques demandent une vérification supplémentaire. Certains contiennent en effet du cadmium ou d’autres métaux lourds. Contrôlez leur composition avant toute gravure.
Bouteilles et pièces cylindriques sur axe rotatif
La gravure laser sur verre concerne notamment les bouteilles, verres à vin, chopes, bocaux, plats et assiettes. Chacun de ces objets en verre demande un maintien et une mise au point adaptés à sa forme.
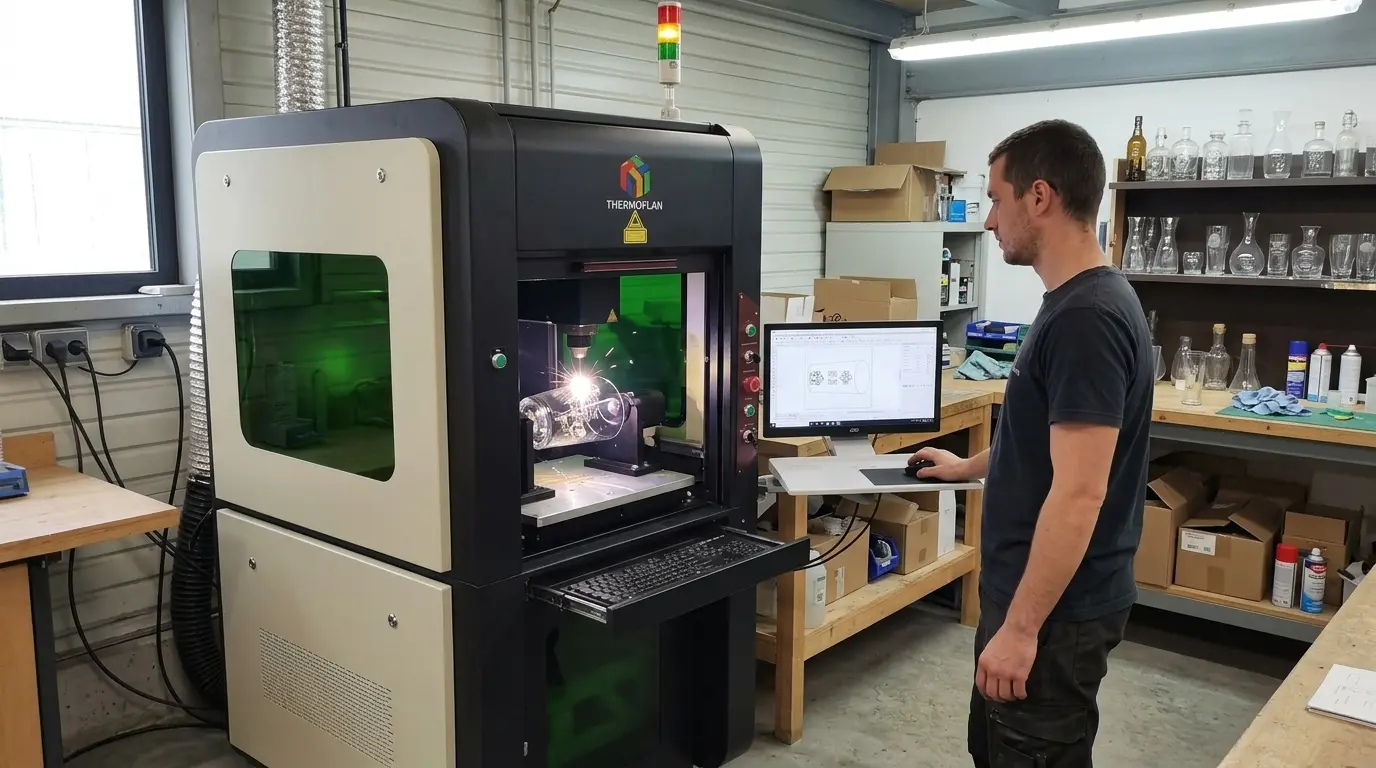
Sur une machine laser CO2, un plateau reçoit les pièces plates. Dès que la pièce est ronde, un tourne-cylindre la fait tourner sous le faisceau. Le réglage du foyer suit alors la courbure, y compris sur certaines formes coniques.
Une tête UV peut aussi recevoir un outil rotatif. En pratique, le champ, la distance de travail, la courbure et le positionnement de la pièce se valident ensemble. Calez notamment un verre à anse de façon à empêcher l’anse de pivoter dans le champ.
Une autre solution est d’utiliser un laser équipé d’une tête 3D ce qui permettra de focaliser le laser différemment en fonction de la hauteur de la pièce. Ceci est optimal et très rapide.
Préparer un motif au rendu régulier
La personnalisation de textes, logos, dessins ou photographies commence par un fichier numérique préparé dans un logiciel. Avant la gravure, nettoyez et stabilisez la pièce. Ainsi, traces de doigts, défaut de calage ou erreur de foyer ne perturbent pas le motif.
Une fois le fichier transmis, les réglages influencent l’état de la surface du verre. Une puissance ou une résolution excessives, comme le chevauchement des points, peuvent rendre la gravure rugueuse. Pour certains motifs, un fabricant cite environ 70 % de gris avec tramage, et 500 dpi pour une photographie : ce sont des pistes d’essai, pas des réglages universels.
Sur CO₂, une serviette en papier humide peut en complément atténuer la rugosité et éclaircir le marquage. Elle doit être posée uniformément, sans pli ni bulle. Après la gravure, un chiffon doux humide retire les résidus, puis la tenue du motif se vérifie face aux lavages et frottements prévus.
Comment comparer les modèles et les fabricants ?
La puissance annoncée ne suffit pas à départager deux machines. La comparaison repose sur un cahier des charges précis, des essais sur vos pièces et un temps de cycle mesuré. Le choix du modèle vient ensuite.
Définir le cahier des charges
Le cahier des charges décrit d’abord les pièces : composition connue ou présumée, épaisseur, traitement thermique, revêtement et teinte. Il précise aussi la courbure, le diamètre, la masse, les tolérances et les variations entre fournisseurs. Le résultat attendu complète cette description.
- Teinte et homogénéité : couleur du marquage laser et régularité des aplats.
- Netteté et finesse : largeur minimale du trait et hauteur minimale des caractères.
- Contraste et profondeur : profondeur recherchée ou simple modification de surface.
Pour comparer des graveurs, demandez au fabricant la référence exacte et la fiche française en vigueur. La demande porte aussi sur le champ utile, la profondeur de foyer et les limites de masse et de diamètre. Les axes, les outillages et les interfaces de ligne ou de lecture complètent la liste.
Valider les essais et le temps de cycle
Les essais reprennent les motifs définitifs : texte fin, logo rempli, photographie tramée ou code. Ils se mènent au centre et en bord de champ, ainsi qu’aux positions défavorables des pièces cylindriques.
Pour un code, la lisibilité se vérifie avec le lecteur, l’éclairage et l’orientation prévus en production. Contrôlez également sa tenue après nettoyage, surtout si le verre absorbe peu l’UV.
Le temps de cycle complet inclut chargement, calage, mise au foyer, gravure, déchargement, nettoyage et contrôle. Sur une série représentative, comptez les pièces conformes, les rebuts et les reprises plutôt que de retenir la seule vitesse du faisceau. Les échantillons validés servent ensuite de références à la réception de la machine.
Choisir une machine de marquage laser
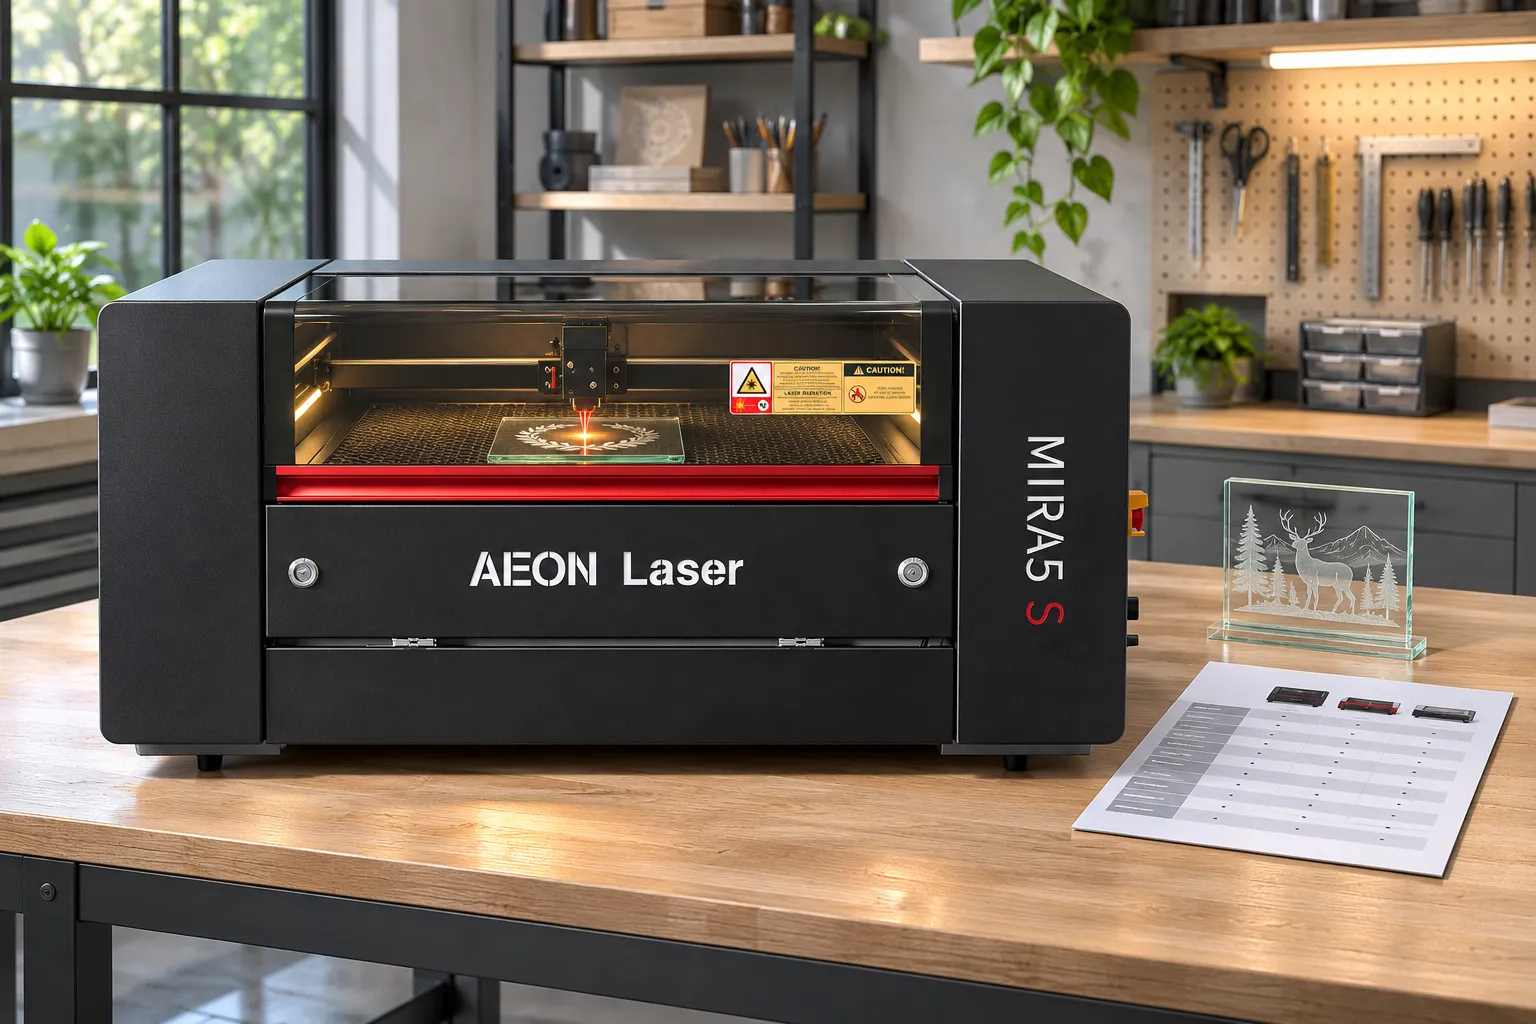
Pour la personnalisation et le prototypage hors grandes séries, Thermoflan présente notamment la Mira 5 et la compacte Redline Mira 5 S en CO₂. Le choix entre plateau et tourne-cylindre se vérifie sur les dimensions et formes réelles des pièces. Pour le marquage fin, l’UV Basic, station ouverte à tête galvanométrique, existe en 3, 5, 10, 15 ou 20 W.
À l’inverse, l’UV Pro, station autonome pilotée par PC industriel, est proposée en 3, 5, 10, 15, 20 ou 30 W. Cette machine de marquage laser accepte des pièces jusqu’à 530 × 400 mm, avec une table traversante possible au-delà. Le coût du poste ne se résume pas au prix catalogue : source, optique, axes, bridages, enceinte, aspiration et refroidissement comptent. Le logiciel, l’installation, la formation, la maintenance et l’immobilisation complètent ce coût global.
La dernière option est le laser UV Pro ou UV Basic avec l’option 3D qui permet à l’opérateur de dessiner le profil 3D de la pièce, la tête galvanométrique va focaliser automatiquement, durant la gravure, le faisceau laser pour une gravure optimale aux différentes hauteurs dessinées.
Quelles protections et obligations pour le poste ?
Un poste de gravure du verre associe un rayonnement laser, des émissions possibles et des obligations d’employeur. Chacun de ces volets se vérifie avant la mise en service, puis tout au long de l’exploitation.
Classification et protections laser
La classe de la source et celle du poste complet sont distinctes. Une source puissante peut être enfermée dans un équipement de classe 1 pour le rayonnement accessible en fonctionnement normal. Une ouverture ou une maintenance modifie toutefois le risque. Pour la sécurité du poste livré, demandez les éléments suivants.
- Classification : celle de l’ensemble livré, pas seulement de la source.
- Documentation : notice en français et déclaration de conformité.
- Arrêts et interverrouillages : dispositifs qui coupent l’émission à l’ouverture.
- Procédures d’intervention : conduite à tenir lors des réglages et de la maintenance.
Sur une machine ouverte, les lunettes doivent correspondre à la longueur d’onde, et personne ne doit regarder le faisceau laser. En complément, la NF EN 60825-1 encadre la classification des appareils laser et la NF EN ISO 11553-1 la sécurité des machines à laser, selon une fiche AFNOR d’avril 2020. Leur respect ne démontre pas à lui seul la qualité du rendu sur la pièce.
Captage et suivi de la ventilation
Si le procédé émet des polluants, l’INRS préconise un captage au plus près de l’émission, avec traitement ou rejet adapté et entretien des filtres. Le besoin se détermine d’après les émissions réellement constatées, notamment en présence d’un revêtement sur le verre.
Une fois l’installation d’aération ou d’assainissement en place, l’arrêté du 8 octobre 1987 prévoit un dossier de valeurs de référence au plus tard un mois après la première mise en service. En local à pollution spécifique, ce texte prévoit un contrôle de la ventilation au minimum annuel. Certains contrôles du recyclage sont au minimum semestriels, sans constituer une vérification annuelle de la graveuse elle-même.
Responsabilités de l’employeur et conformité
En France, l’article R. 4452-7 du Code du travail, en vigueur depuis le 5 juillet 2010, impose à l’employeur d’évaluer l’exposition aux rayonnements optiques. Si la documentation ne permet pas d’écarter le risque, il la calcule puis, si nécessaire, la mesure. Les articles L. 4121-1 et L. 4122-2 placent la prévention, l’information, la formation et les moyens adaptés à sa charge, sans coût pour les travailleurs.
Côté machine, le règlement européen « Machines » 2023/1230 s’applique principalement à partir du 20 janvier 2027. Le régime à examiner pour un équipement proposé dépend donc de sa date de mise sur le marché.
Lasers CO₂ et UV pour la gravure du verre
Gravure givrée ou marquage fin : comparez les lasers CO₂ et UV de Thermoflan et demandez conseil sur vos pièces en verre.

Foire aux questions
Peut-on graver du verre avec un laser à diode ?
Sur verre transparent, une couche sombre absorbant le faisceau doit être appliquée avant la gravure, puis retirée. La peinture lavable part à l’eau, et le papier de marquage se décolle après cinq minutes de trempage. Ce revêtement reste nécessaire avec un dispositif rotatif. Sur un miroir, la face réfléchissante peut renvoyer le faisceau vers le module et l’endommager. Ce n’est donc pas la solution idéale : longue et comportant des manipulations supplémentaires.
Comment graver un miroir au laser ?
Le marquage se fait par le dos : la couche réfléchissante est retirée, et le motif est inversé dans le logiciel. Un laser à fibre peut retirer cette couche, même s’il ne grave pas directement le verre nu.
Peut-on obtenir une gravure colorée sur le verre ?
Oui, après gravure. Une peinture pour verre ou une pâte de remplissage peut être appliquée sur la zone gravée pour obtenir un rendu coloré.