


Sommaire
- Que fait un tampographe au poste ?
- Comment fonctionne la tampographie et sur quelles pièces ?
- Quels équipements composent le poste du tampographe ?
- Comment distinguer tampographie et sérigraphie ?
- Foire aux questions
Un tampographe est le professionnel qui marque des objets par tampographie. Il prépare le motif, règle la machine, conduit la série et contrôle chaque pièce. Son métier repose sur le transfert de l’encre par un tampon silicone, avec un poste qui associe machine et consommables, et se distingue de la sérigraphie par le mode de dépôt.
Que fait un tampographe au poste ?
Le métier se lit à travers les étapes d’une série : préparation, réglage, puis contrôle. Chacune repose sur des décisions techniques qui conditionnent la qualité du marquage final.
Un professionnel du marquage d’objets
Le travail du tampographe commence avec un motif et un dossier de fabrication. Ce dossier précise la matière et la finition de la pièce, la zone à marquer, les couleurs et les sollicitations prévues à l’usage.
En revanche, réaliser des opérations de tampographie ne confère pas à lui seul une qualification réglementaire spécifique de « tampographe ». Le titre désigne donc une compétence d’atelier plutôt qu’un statut encadré.
La préparation et le réglage de la série
À partir du dossier, le tampographe choisit le cliché, le tampon en silicone et l’encre adaptés au motif et à la pièce. Le cliché est la plaque gravée qui porte le motif. Une fois l’outillage retenu, la pièce est maintenue dans un posage, c’est-à-dire un support qui la cale à la même position à chaque cycle.
Le réglage porte ensuite sur la position XY, l’encrage, la course et la pression du tampon. En pratique, des essais précèdent toujours la série : validez une première pièce avant de lancer la production.
Le contrôle pendant la production
Dès la série lancée, le contrôle visuel vérifie la position, la lisibilité, la couleur et la complétude du motif. Il repère aussi les manques et les bords flous.
À ce contrôle s’ajoutent des essais de tenue fidèles à l’usage prévu, réalisés après le temps de durcissement de l’encre. L’essai de quadrillage décrit par la norme ISO 2409:2020 peut examiner certains revêtements, sans mesurer à lui seul l’adhérence.
Pendant la série, le tampographe écarte les pièces non conformes et entretient le poste. Sur une ligne automatique, il surveille en complément l’alimentation des pièces, les défauts et la traçabilité.
Comment fonctionne la tampographie et sur quelles pièces ?
Le principe tient en un transfert indirect de l’encre. Ses limites dépendent de la forme de la pièce, de sa matière et de l’encre retenue.
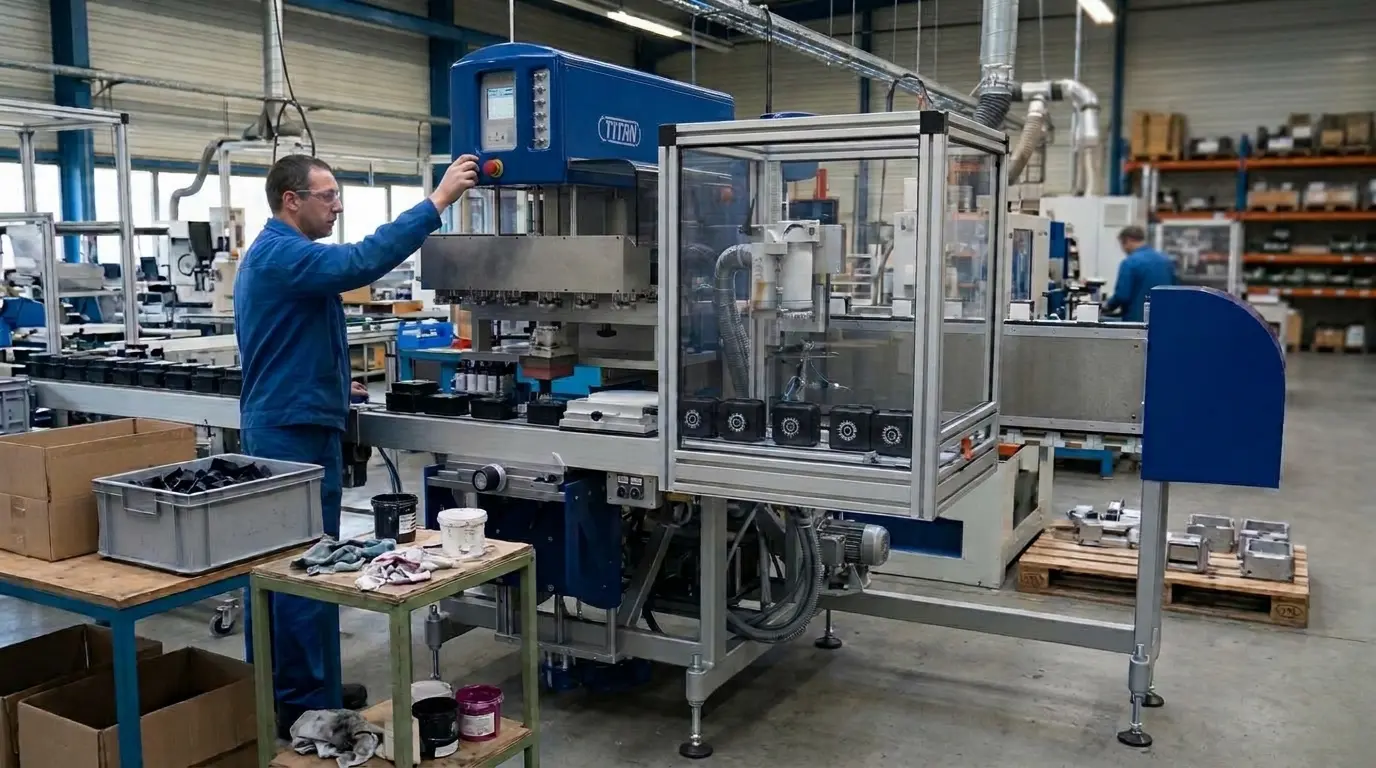
Le transfert par tampon silicone
La tampographie est un procédé d’impression indirecte : le motif est gravé en creux dans une plaque d’impression appelée cliché. Le cycle enchaîne quatre gestes sur les machines de tampographie industrielle.
- Encrage : l’encre remplit la gravure du cliché.
- Raclage : une racle ou la bague d’un encrier fermé retire l’excédent en surface.
- Prise d’encre : le tampon en silicone se comprime sur le cliché et prélève la couche d’encre restée dans la gravure.
- Dépose : le tampon se déplace vers l’objet, se déforme à son contact et y dépose le motif.
Ce transfert d’encre prend quelques secondes. Cette durée ne correspond toutefois ni au durcissement final ni à une cadence garantie de pièces conformes.
Les formes et les supports accessibles
Grâce à sa déformation, le tampon épouse une surface plane, des surfaces courbes, concaves, convexes ou légèrement texturées. Il atteint aussi certaines surfaces irrégulières.
Côté matières, Thermoflan indique que ses machines peuvent marquer notamment les plastiques, métaux, verres, céramiques, bois et caoutchouc, sous réserve d’une encre et d’un procédé adaptés.
À l’inverse, une cavité profonde, une haute paroi voisine ou une pièce qui bascule peuvent empêcher un transfert régulier. Vérifiez la zone imprimable par un essai sur la pièce réelle, maintenue dans un posage adapté.
L’adhérence et la tenue du motif
La préparation de l’encre peut associer une base colorée, un diluant et, selon le système, un durcisseur. Les dosages suivent la fiche technique de l’encre, et le séchage ou la polymérisation se poursuit après le dépôt.
Une fois l’encre réglée, la surface conditionne l’accroche : des résidus de fabrication peuvent nuire à l’adhérence. Le polypropylène et le polyéthylène, plastiques à faible énergie de surface, peuvent nécessiter un prétraitement à confirmer par essais. Les couleurs Pantone servent de cible à vérifier sur le support réel. Pour un objet au contact alimentaire, le règlement (CE) nº 2023/2006 impose de prévenir le transfert de constituants de l’impression extérieure vers la face alimentaire.
Pourquoi choisir la tampographie pour marquer vos pièces
- Marquage précis sur surfaces courbes, irrégulières ou texturées
- Machines disponibles en version manuelle ou entièrement automatisée
- Compatible avec une grande variété de matériaux industriels
- Idéal pour les petites et moyennes séries en personnalisation

Quels équipements composent le poste du tampographe ?
Le poste associe une machine, un outillage et des consommables. Le niveau d’automatisation et la zone à imprimer orientent le choix du modèle.
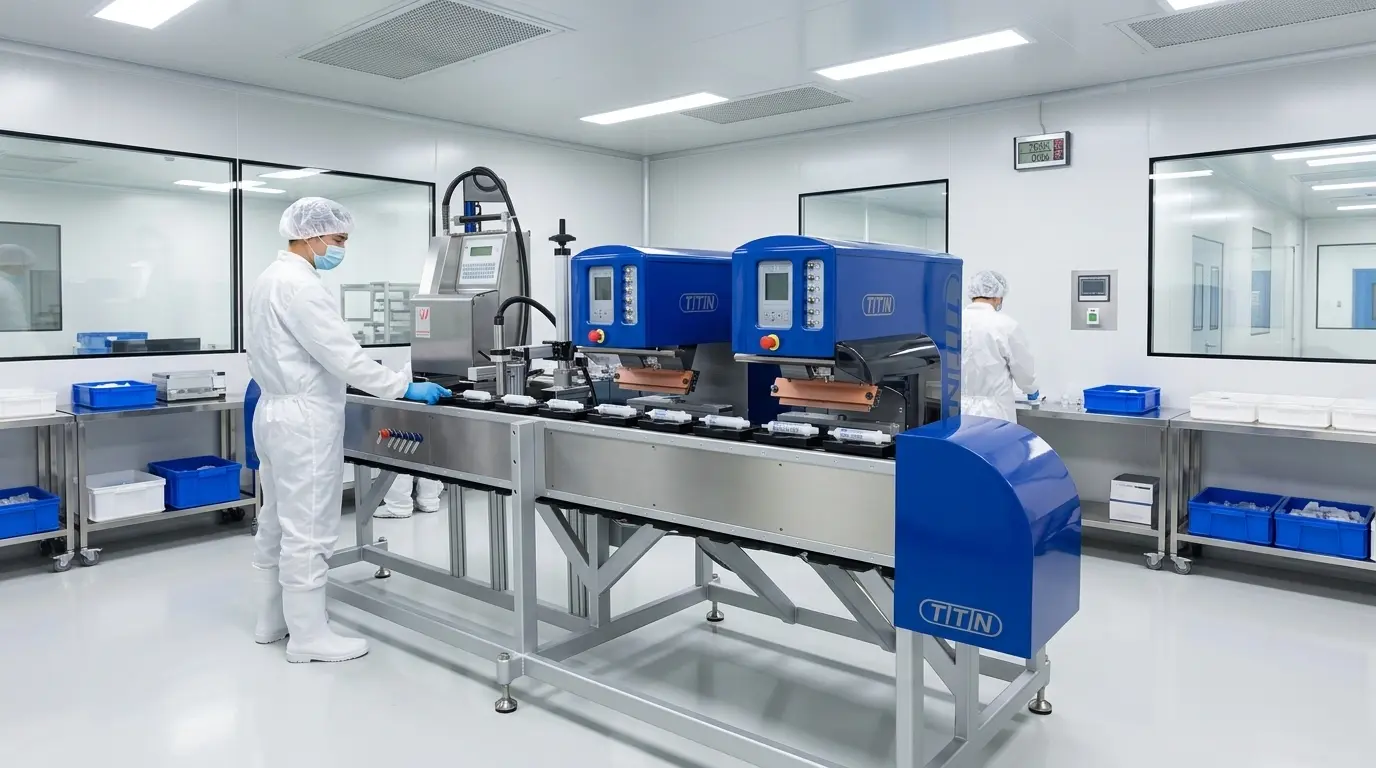
Du cycle manuel à la ligne automatique
Sur une machine manuelle, l’opérateur place la pièce et actionne le cycle. Thermoflan propose des machines de tampographie manuelles à 1 ou 2 couleurs pour les essais, les petites séries et la personnalisation.
Une machine semi-automatique mécanise ensuite le cycle d’impression, tandis que le chargement et le déchargement peuvent rester manuels : c’est le cas de la gamme Universal. Une ligne automatique peut, elle, présenter, alimenter et décharger les pièces. Thermoflan propose pour cela les séries industrielles Pro TTN 100, 200 et 350, ainsi que des intégrations sur mesure.
Des configurations selon la zone à imprimer
La différence se joue sur le diamètre ou le format marquable. La TTN 90 Universal possède un encrier de 90 mm à bague céramique, marque jusqu’à 80 mm de diamètre et peut être configurée en 2 couleurs. La TTN 120 Universal marque jusqu’à 110 mm de diamètre en 1 couleur, sur des objets plats, courbes ou texturés.
Pour les objets allongés, la TTN 200 Ovale Universal marque jusqu’à 80 × 180 mm. En complément, Thermoflan propose une TTN 200 Universal à 2 couleurs équipée de deux encriers de 90 mm.
| Modèle Universal | Zone de marquage | Couleurs | Encrage |
| TTN 90 Universal | Jusqu’à 80 mm de diamètre | 1, configurable en 2 | Encrier de 90 mm à bague céramique |
| TTN 120 Universal | Jusqu’à 110 mm de diamètre | 1 | Non précisé |
| TTN 200 Ovale Universal | Jusqu’à 80 × 180 mm | Non précisé | Encrier ovale |
| TTN 200 Universal 2 couleurs | Non précisé | 2 | Deux encriers de 90 mm |
L’outillage et les consommables
Un poste réunit la machine d’impression, le porte-cliché, le système d’encrage, le tampon en silicone et un support qui maintient la pièce. L’encrier fermé sert à la fois de réservoir d’encre et de dispositif de raclage. Le cliché peut être en photopolymère ou en métal, alors que la forme et la dureté du tampon se choisissent selon le motif et la géométrie de la pièce. S’y ajoutent les accessoires et consommables de tampographie : encres, diluants, éventuels durcisseurs, produits de nettoyage, pièces d’usure, mais aussi posages, équipements d’insolation et dispositifs de séchage proposés par Thermoflan.
Comment distinguer tampographie et sérigraphie ?
Les deux procédés marquent des objets, mais ils ne déposent pas l’encre de la même façon. Ce mode de dépôt oriente le choix selon la pièce et le rendu attendu.
Deux modes de dépôt de l’encre
En sérigraphie, une racle pousse l’encre à travers les zones ouvertes d’un écran. En tampographie, un tampon intermédiaire transfère le motif depuis le cliché gravé, comme décrit plus haut pour le cycle.
- Épaisseur de dépôt : la sérigraphie peut déposer une couche plus épaisse.
- Aplats et opacité : cette épaisseur sert quand un grand aplat ou une forte opacité est recherché.
- Formes traitées : la sérigraphie ne se limite pas aux objets plats.
- Facteur limitant : l’accessibilité de l’écran et l’outillage déterminent les formes imprimables.
Chaque technique d’impression a donc ses propres limites géométriques, fixées par son outil de dépôt plutôt que par la seule planéité de la pièce.
La géométrie et le rendu recherchés
La tampographie est à privilégier quand il s’agit d’un petit pictogramme sur un bouton concave. Son tampon atteint en effet certaines zones difficiles à imprimer directement.
À l’inverse, un grand aplat sur une surface plane peut orienter vers la sérigraphie lorsque la couvrance est prioritaire.
Au-delà de la forme, le choix dépend aussi de la surface à couvrir, de la taille de la série et de la tenue exigée.
Les conditions d’une comparaison utile
Une comparaison de coût n’a de sens que sur la même pièce, la même quantité, le même nombre de couleurs et la même exigence de tenue. Aucun des deux procédés n’est toujours le moins coûteux. En tampographie, la préparation du fichier, le cliché, le calage et le premier essai constituent les coûts fixes du marquage.
Sur la série pèsent ensuite les passages couleur, la manutention, le séchage, les contrôles, les rebuts et le nettoyage. Pour comparer des machines, raisonnez en pièces conformes par heure plutôt qu’en nombre de cycles annoncé.
Équipez votre poste de tampographie
Machines manuelles, semi-automatiques ou automatiques, outillage et consommables : Thermoflan équipe les ateliers de tampographie depuis 60 ans.
Foire aux questions
Quelles règles de sécurité s’appliquent à un poste de tampographie ?
L’article R. 4222-12 du Code du travail prévoit de capter les émissions au plus près de leur source, puis d’évacuer le résiduel par ventilation générale. Évaluez les produits à partir de leurs étiquettes et fiches de données de sécurité, y compris avec un encrier fermé pendant la préparation et le nettoyage. Machine, protections, modes opératoires et formation sont à vérifier ; les déchets dangereux relèvent d’un bordereau dématérialisé, sauf cas particuliers.
Comment obtenir un marquage en plusieurs couleurs ou plus couvrant en tampographie ?
Une impression multicolore exige des passages et un repérage successifs ; selon la configuration, chaque couleur requiert son cliché et son système d’encrage. Le dépôt étant fin, un second passage au même emplacement peut augmenter la couvrance, mais allonge le cycle. La TTN 200 Universal 2 couleurs dispose de deux encriers de 90 mm.
Faut-il refaire des essais d’adhérence quand la matière de la pièce change ?
Oui, un changement de matière, de finition ou d’agent de démoulage peut imposer de nouveaux échantillons et une nouvelle vérification de l’adhérence. Des résidus de démoulage ou des huiles d’usinage peuvent empêcher l’accroche, et nettoyer la pièce ne revient pas à activer la surface d’un plastique difficile à imprimer.