




Sommaire
- Graveur laser ou fraiseuse CNC selon l’usage
- Quelle source choisir pour la gravure laser ?
- Comparatif des performances en production
- Une machine hybride convient-elle à l’atelier ?
- Quel budget total prévoir en euros ?
- Foire aux questions
Choisir un graveur laser CNC ou une fraiseuse à commande numérique dépend d’abord de vos matériaux, des formes à produire et du coût réel de chaque pièce. Ce comparatif vous aide à rapprocher chaque procédé de votre production. Il couvre les sources laser CO₂, fibre et UV de Thermoflan, les performances en série, les machines hybrides, le budget en euros et les obligations de sécurité en atelier.
Graveur laser ou fraiseuse CNC selon l’usage
Un laser et une fraiseuse peuvent tous deux suivre un programme numérique. Leur façon d’agir sur la pièce n’a pourtant rien de commun : l’un apporte de l’énergie, l’autre enlève de la matière avec un outil. Ce mode d’action détermine les formes possibles, puis les matériaux que vous pouvez confier à chaque machine.
Deux techniques de gravure à commande numérique
Le sigle CNC désigne la commande numérique, et non un type de source. Un graveur laser peut donc être piloté numériquement, tout comme une fraiseuse. De même, l’expression « laser CNC » ne correspond à aucune source distincte du CO₂, de la fibre ou de l’UV. En pratique, comparer une gravure laser pilotée par CNC à un fraisage revient à comparer deux techniques de gravure aux principes opposés :
- Le faisceau laser : focalisé sur la pièce, il modifie ou enlève localement la matière, sans aucun contact mécanique.
- La gravure et la découpe laser : deux opérations distinctes. La gravure marque la surface sans la traverser, tandis que la découpe suit un contour à travers toute l’épaisseur.
- Le fraisage CNC : une broche, c’est-à-dire l’arbre moteur rotatif, entraîne une fraise que des axes commandés déplacent par rapport à la pièce.
Cette différence de contact a une conséquence directe. Dans une machine de gravure CNC mécanique, l’outil enlève la matière par contact et produit des copeaux. Avec un laser, l’énergie agit sur la surface, si bien qu’aucun outil coupant ne s’use.
Quelles formes chaque procédé réalise-t-il ?
La fraiseuse réalise des contours, des poches, des rainures, des logements, des chanfreins et des reliefs en trois dimensions. La gravure rotative CNC creuse un sillon. Parmi les outils de gravure, une pointe forme un profil en V et une fraise un profil en U, selon l’outil choisi et sa profondeur d’engagement.
À l’inverse, le laser convient particulièrement aux petits textes et aux motifs détaillés. La gravure CNC mécanique répond plutôt à une profondeur et à une forme imposées par l’outil. Ces deux procédés donnent donc des résultats différents : ils ne permettent pas d’obtenir la même pièce par deux moyens interchangeables.
Quels matériaux confier à chaque machine ?
Un routeur CNC peut usiner différents matériaux : le bois, certains plastiques et des composites. Les métaux tendres, comme l’aluminium ou le laiton, demandent en plus une machine assez rigide et des paramètres de coupe adaptés. Sur le bois, le laser trouve un terrain favorable avec le tilleul et les bois clairs à grain fin, qui conviennent aux logos et aux textes.
Les contreplaqués de peuplier ou de bouleau exigent de vérifier leurs colles et leurs plis avant toute série. Sur le chêne, le veinage peut rendre le contraste irrégulier. Pour le plastique, la différence se joue sur le procédé : le PMMA compatible peut être découpé au laser CO₂, alors que l’acrylique, le PEHD et le polycarbonate peuvent être fraisés avec un outil adapté. Thermoflan exclut du laser CO₂ les matières chlorées et fluorées.
| Matériau | Graveur laser | Fraiseuse CNC |
| Tilleul, bois clairs à grain fin | Adaptés aux logos et aux textes | Usinables |
| Contreplaqué de peuplier ou de bouleau | Colles et plis à vérifier | Usinable |
| Chêne | Contraste parfois irrégulier | Usinable |
| PMMA, acrylique | Découpe et gravure CO₂ possible sur PMMA compatible | Fraisage avec un outil adapté |
| PEHD, polycarbonate | — | Fraisage avec un outil adapté |
| Aluminium, laiton | Marquage avec l’emploi d’un Thermark | Rigidité et paramètres de coupe adaptés |
| PVC (chlore), PTFE (fluor) | Exclus du CO₂ par Thermoflan : émissions dangereuses | — |
Le détail des matières compatibles avec une source CO₂ compacte figure sur la fiche de la graveuse laser CO₂ V2000, qui grave et découpe le bois, l’acrylique, le cuir et le textile.
Quelle source choisir pour la gravure laser ?
Une fois le laser retenu, le choix de la source dépend de la matière. La longueur d’onde sépare en effet les domaines d’application : environ 10,6 µm pour le CO₂ et 1,064 µm pour la fibre. Thermoflan organise sa gamme de machines laser CO₂, fibre et UV autour de cette distinction.
Le CO₂ pour les non-métaux compatibles
Un laser CO₂ émet autour de 10 600 nm. Thermoflan le recommande pour graver le bois, le cuir, le papier et le PMMA, et pour les découper quand la matière et l’installation le permettent. Sa V2000 est une machine de gravure laser compacte à tube RF de 30 W ou 60 W. Elle offre une surface de 450 × 310 mm, avec une table traversante. Son outil rotatif ouvre la personnalisation d’objets cylindriques. Sur le métal nu, en revanche, un laser CO2 d’atelier standard ne découpe généralement pas : face à un métal laqué ou anodisé, il agit sur le revêtement.
La fibre pour marquer les métaux
Un laser à fibre courant émet autour de 1 064 nm, selon son architecture. Thermoflan le destine au marquage de l’acier, de l’inox, de l’aluminium, du laiton et du cuivre. Contrairement au CO₂, il peut agir sur le métal sous un revêtement.
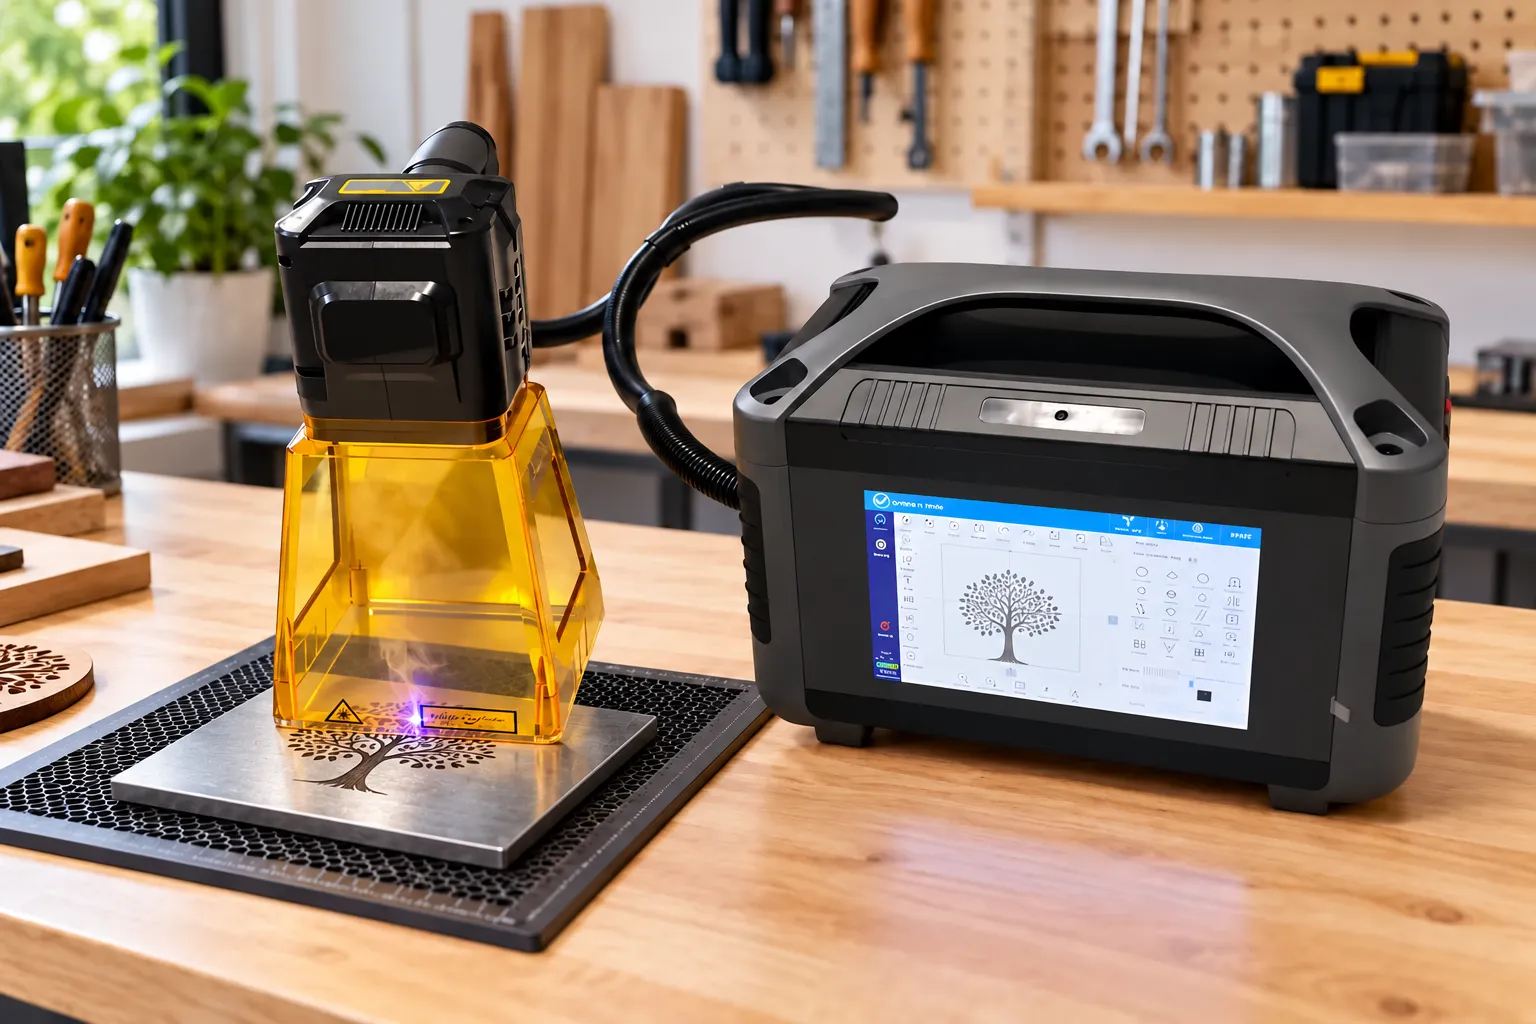
Pour les pièces difficiles à déplacer, Thermoflan propose le Fiber Mark Tool, un laser fibre portable sur batterie, conçu pour marquer sur site. Il existe en 20 W, 30 W et 50 W. Selon la lentille, sa surface de marquage atteint 70 × 70 mm ou 110 × 110 mm. Son autonomie annoncée est de 6 heures.
La puissance se choisit ensuite selon l’opération. Thermoflan associe la plage de 20 à 30 W au marquage de surface. Celle de 50 à 100 W correspond à la gravure profonde. Enfin, 200 à 300 W et plus visent la découpe fine ou la production intensive. Une source de marquage n’a cependant pas automatiquement les capacités d’une installation de découpe de tôle.
L’UV ou la diode pour quels besoins ?
L’UV est à privilégier quand la matière supporte mal l’échauffement. Une architecture UV courante émet à 355 nm. L’UV Basic de Thermoflan vise le marquage fin de certains plastiques techniques, du verre et de la céramique, avec un impact thermique limité mais pas nul. Les diodes laser, elles, dépendent de leur longueur d’onde et de leur puissance optique réelle. Avec 10 à 20 W, découper du bois ou de l’acrylique fin peut demander plusieurs passes. Les matériaux épais conviennent mieux à une installation CO₂ correctement dimensionnée.
Pour départager les sources, la puissance annoncée ne suffit donc pas. La matière exacte, l’opération, l’optique et la qualité du faisceau déterminent le résultat. Faites valider chaque configuration par des essais sur vos échantillons, car aucun modèle ne couvre tous les usages.
Conseil
Choisissez la source laser selon la matière de vos pièces
La fibre sert à marquer les métaux. Le CO₂ convient au bois, au cuir, au papier et au PMMA. Partez de la matière à traiter, puis validez la source sur vos propres pièces.
Comparatif des performances en production
Sur la ligne de production, trois critères départagent les procédés : la profondeur exploitable, la qualité des surfaces et la cadence réelle. Chacun se mesure sur vos pièces plutôt que sur une valeur annoncée.
Profondeur et épaisseur réellement exploitables
La fraiseuse règle la profondeur par l’axe Z et par passes successives. Elle convient ainsi aux reliefs et aux pièces fonctionnelles dont la profondeur est une cote à respecter. Côté laser, une même épaisseur recouvre plusieurs réalités :
- Épaisseur traversable : celle que le faisceau parvient simplement à couper.
- Épaisseur exploitable : celle que la machine traite à la cadence prévue.
- Épaisseur contractuelle : celle qui respecte la qualité de bord exigée par votre client.
- Référence de fraisage : une fraiseuse de bureau performante traverse couramment une plaque de bois de 18 à 20 mm, selon la machine.
Aucune de ces valeurs n’est universelle pour une famille de machines. Une épaisseur obtenue sur un équipement ne se transpose donc pas à un autre.
Précision et qualité des surfaces
Chaque procédé laisse sa propre trace. Le laser peut créer une zone affectée thermiquement : brunissement du bois, fusion ou déformation de certains plastiques. À l’inverse, le fraisage peut laisser des stries, des bavures ou des marques d’outil. Le bridage, les vibrations, le faux-rond et l’usure de la fraise influencent aussi la précision des cotes obtenues.
Ces défauts expliquent pourquoi une seule résolution annoncée ne résume pas la précision. La différence se joue sur quatre grandeurs à mesurer séparément : finesse du trait, positionnement, tolérance dimensionnelle et répétabilité entre séries.
Cadence et préparation des séries
La préparation diffère dès le fichier. Un travail laser part d’un dessin numérique, puis demande de régler la puissance, la vitesse et la focalisation. Le fraisage exige en plus des trajectoires d’outil préparées en CAO/FAO, ainsi que le choix de la fraise et des paramètres de coupe.
Le logiciel de conception crée le dessin, tandis que le logiciel de pilotage le traduit en commandes machine. Avant l’achat, vérifiez les formats de fichiers, le postprocesseur et les licences nécessaires au procédé retenu.
Une fois la chaîne logicielle validée, mesurez la cadence sur une série représentative. Comptez le chargement, la prise d’origine ou la mise au point, le programme, les changements d’outils, le nettoyage, le contrôle et les rebuts. La vitesse de déplacement annoncée ne donne pas le débit de pièces conformes.
Une machine hybride convient-elle à l’atelier ?
Les machines hybrides promettent de réunir laser et fraisage sur un même équipement. Leur intérêt dépend de ce qu’elles combinent vraiment, des compromis techniques qu’elles imposent et de la fréquence à laquelle vos pièces demandent les deux opérations.
Ce que combine réellement une hybride
Une hybride laser–fraisage associe une tête laser et une broche sur une plateforme commune, ou fonctionne avec des modules interchangeables. Chaque procédé y garde ses propres capacités et ses limites. Le terme « hybride » désigne parfois aussi deux sources laser dans un même équipement, mais cette configuration n’apporte aucune capacité de fraisage.
Sur une pièce qui exige les deux opérations, une plateforme adaptée peut réduire les manipulations. Elle conserve alors le repère de positionnement entre le marquage et l’usinage.
Les compromis techniques à vérifier
La présence d’un module laser et d’une broche ne garantit pas les performances de deux machines dédiées. La rigidité, les courses, la vitesse et les protections peuvent imposer des compromis.
Contrôlez donc la zone de travail et la hauteur utile séparément pour le laser et pour le fraisage. Le changement de tête et le référencement de la pièce méritent le même examen.
En pratique, l’exploitation des deux procédés dépend aussi de l’aspiration et des protections. La compatibilité des logiciels de chaque tête conditionne également l’usage quotidien de la machine.
Quand la polyvalence est-elle rentable ?
Une hybride se compare à deux équipements distincts lorsque les mêmes pièces demandent régulièrement usinage et marquage laser. Les changements de tête, les mises au point et les recalibrages peuvent toutefois absorber le temps gagné. Une panne d’un module peut aussi immobiliser toute la plateforme.
Si les deux procédés se combinent rarement sur une même pièce, la polyvalence perd de son intérêt. Évaluez alors des postes spécialisés sur une production représentative.
Quel budget total prévoir en euros ?
Le budget d’un équipement de gravure dépasse son prix d’achat. Il comprend aussi le coût par pièce conforme, les dépenses d’exploitation, la TVA et la mise en conformité de l’atelier.
Prix d’achat et coût par pièce
Chez Thermoflan, un Mira 5 est affichée à partir de 5 840€ et le Fiber Mark Tool à partir de 4 175 €. Ces prix d’achat ne couvrent pas à eux seuls l’exploitation. Comparer les euros par watt ne permet pas non plus de déduire la productivité. Il n’existe d’ailleurs pas de prix universel pour une découpe CNC, car le coût par pièce conforme dépend de plusieurs postes :
- Préparation : création et réglage du fichier.
- Cycle complet : de la mise en place au contrôle de la pièce.
- Consommables et maintenance : pièces d’usure et interventions programmées.
- Rebuts et immobilisation : pièces non conformes et temps d’arrêt de la machine.
Chiffrez ces postes sur votre propre série avant de comparer deux machines.
Exploitation et TVA
Au-delà de la pièce, le coût complet peut inclure l’installation électrique, l’enceinte, l’extraction, la filtration et le refroidissement. S’y ajoutent l’outillage, les logiciels, la formation, l’énergie, la maintenance et les arrêts. Sur un CO₂, l’entretien porte sur les lentilles, les miroirs, les filtres et la ventilation. Sur une fibre ou un UV, l’optique, l’extraction et parfois le refroidissement restent à budgéter selon l’architecture.
Le coût d’utilisation d’une fraiseuse CNC comprend l’usure du consommable (casse et remplacement des fraises), la consommation électrique ainsi que la maintenance mécanique et le système d’aspiration des poudres. À cela s’ajoutent le coût de la matière première gâchée lors des réglages et le temps humain consacré au bridage, à la préparation des fichiers (FAO) et à l’entretien de la machine.
Sécurité et conformité de l’atelier
Selon l’INRS, la sécurité d’un poste laser dépend de la longueur d’onde, de la puissance ou de l’énergie, de la classe et des conditions d’exposition. Le confinement du faisceau, le captage des émissions et la prévention de l’incendie sont à examiner. Le fraisage expose quant à lui aux organes rotatifs, aux projections, au bruit et aux poussières. Pour les poussières de bois, l’INRS indique une limite contraignante de 1 mg/m³ sur 8 heures. Un organisme accrédité doit la contrôler au moins une fois par an et après tout changement susceptible de modifier l’exposition.
L’arrêté du 26 octobre 2020 classe ces expositions parmi les risques cancérogènes, avec des dispositions applicables depuis le 1er juillet 2021. Pour une machine neuve, vérifiez les documents de conformité, la notice en français et les protections, car le marquage CE ne garantit pas son adaptation à l’atelier. Enfin, l’arrêté du 26 décembre 2011 prévoit une vérification électrique généralement annuelle, portée à 2 ans sous certaines conditions, sans tarif fixé.
Lasers CO₂, fibre et UV pour votre atelier
Vous avez retenu le laser ? Comparez les machines CO₂, fibre et UV de Thermoflan selon vos matériaux et votre production, et demandez conseil.

Foire aux questions
Quel bois choisir pour une gravure laser ?
Examinez la composition exacte du panneau avant de l’utiliser. Les colles, peintures, vernis, traitements et revêtements peuvent modifier son comportement au laser et ses émissions. Un MDF ne doit pas être déclaré compatible au seul motif que sa surface est homogène : il faut vérifier ses liants, ses émissions et le noircissement de ses bords.
Quels sont les inconvénients de la découpe laser ?
Les matériaux composites ou non homogènes se découpent généralement mal au laser. Selon Thermoflan, le polycarbonate et les mousses de polystyrène fondent et brûlent en découpe CO₂. Les matériaux réfléchissants peuvent endommager une machine CO₂. La découpe conventionnelle du verre ne fait pas non plus partie des usages courants d’un graveur.
Faut-il préférer un tube CO₂ RF ou un tube en verre ?
Le tube RF offre un faisceau plus fin et plus stable. Il réagit plus vite aux variations de puissance et grave à des vitesses plus élevées. Le remplacement d’un tube en verre coûte en revanche généralement moins cher que celui d’un tube RF.