




La tampographie dans le domaine médical sert à imprimer des graduations, des références et des symboles sur des seringues, des cathéters ou des instruments chirurgicaux. Cet article vous présente le procédé, les dispositifs concernés, les encres et leur séchage, puis les exigences de qualification. Il vous donne enfin les critères pour choisir la machine adaptée à votre production.
Comment fonctionne une machine de tampographie médicale ?
La tampographie est une technique d’impression indirecte. Le motif ne passe pas directement de l’outil à la pièce : il est d’abord gravé sur un cliché, prélevé par un tampon en silicone, puis déposé sur le substrat à marquer. Chaque étape a ses propres réglages.
Du motif au cliché gravé
Le processus d’impression commence par la définition du motif, de ses dimensions et de ses tolérances de position. Une fois ces paramètres fixés, le motif est gravé en creux sur un cliché en acier ou en polymère. Ces creux retiendront ensuite l’encre aux endroits exacts du dessin.
La méthode de gravure dépend du type de cliché. Une plaque photopolymère se prépare par insolation puis développement. À l’inverse, d’autres clichés se gravent directement au laser.
De l’encrage au transfert sur la pièce
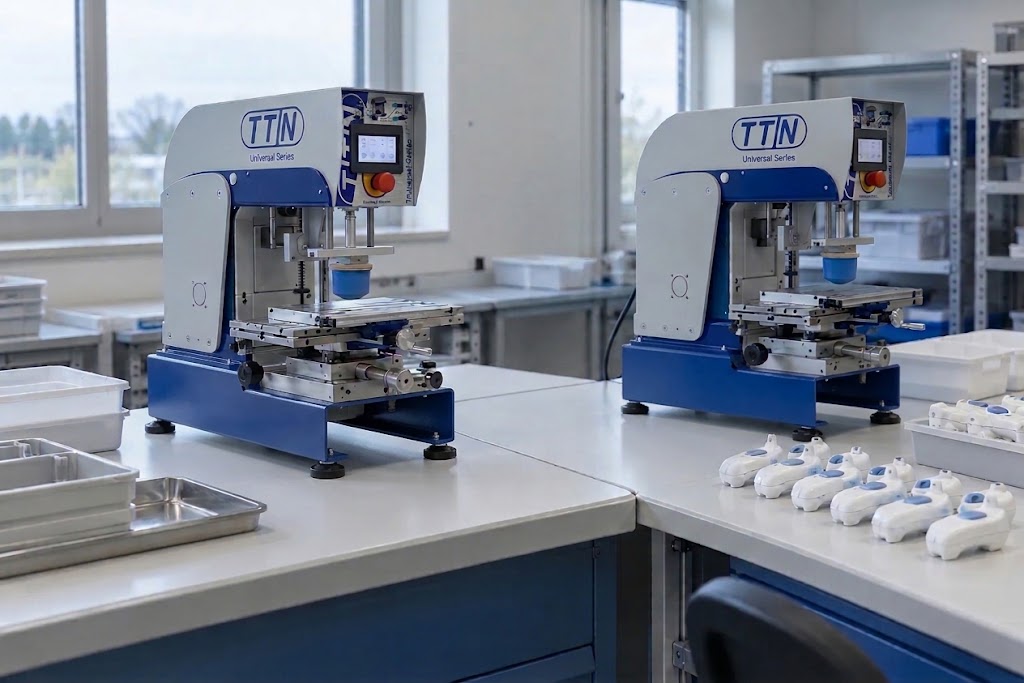
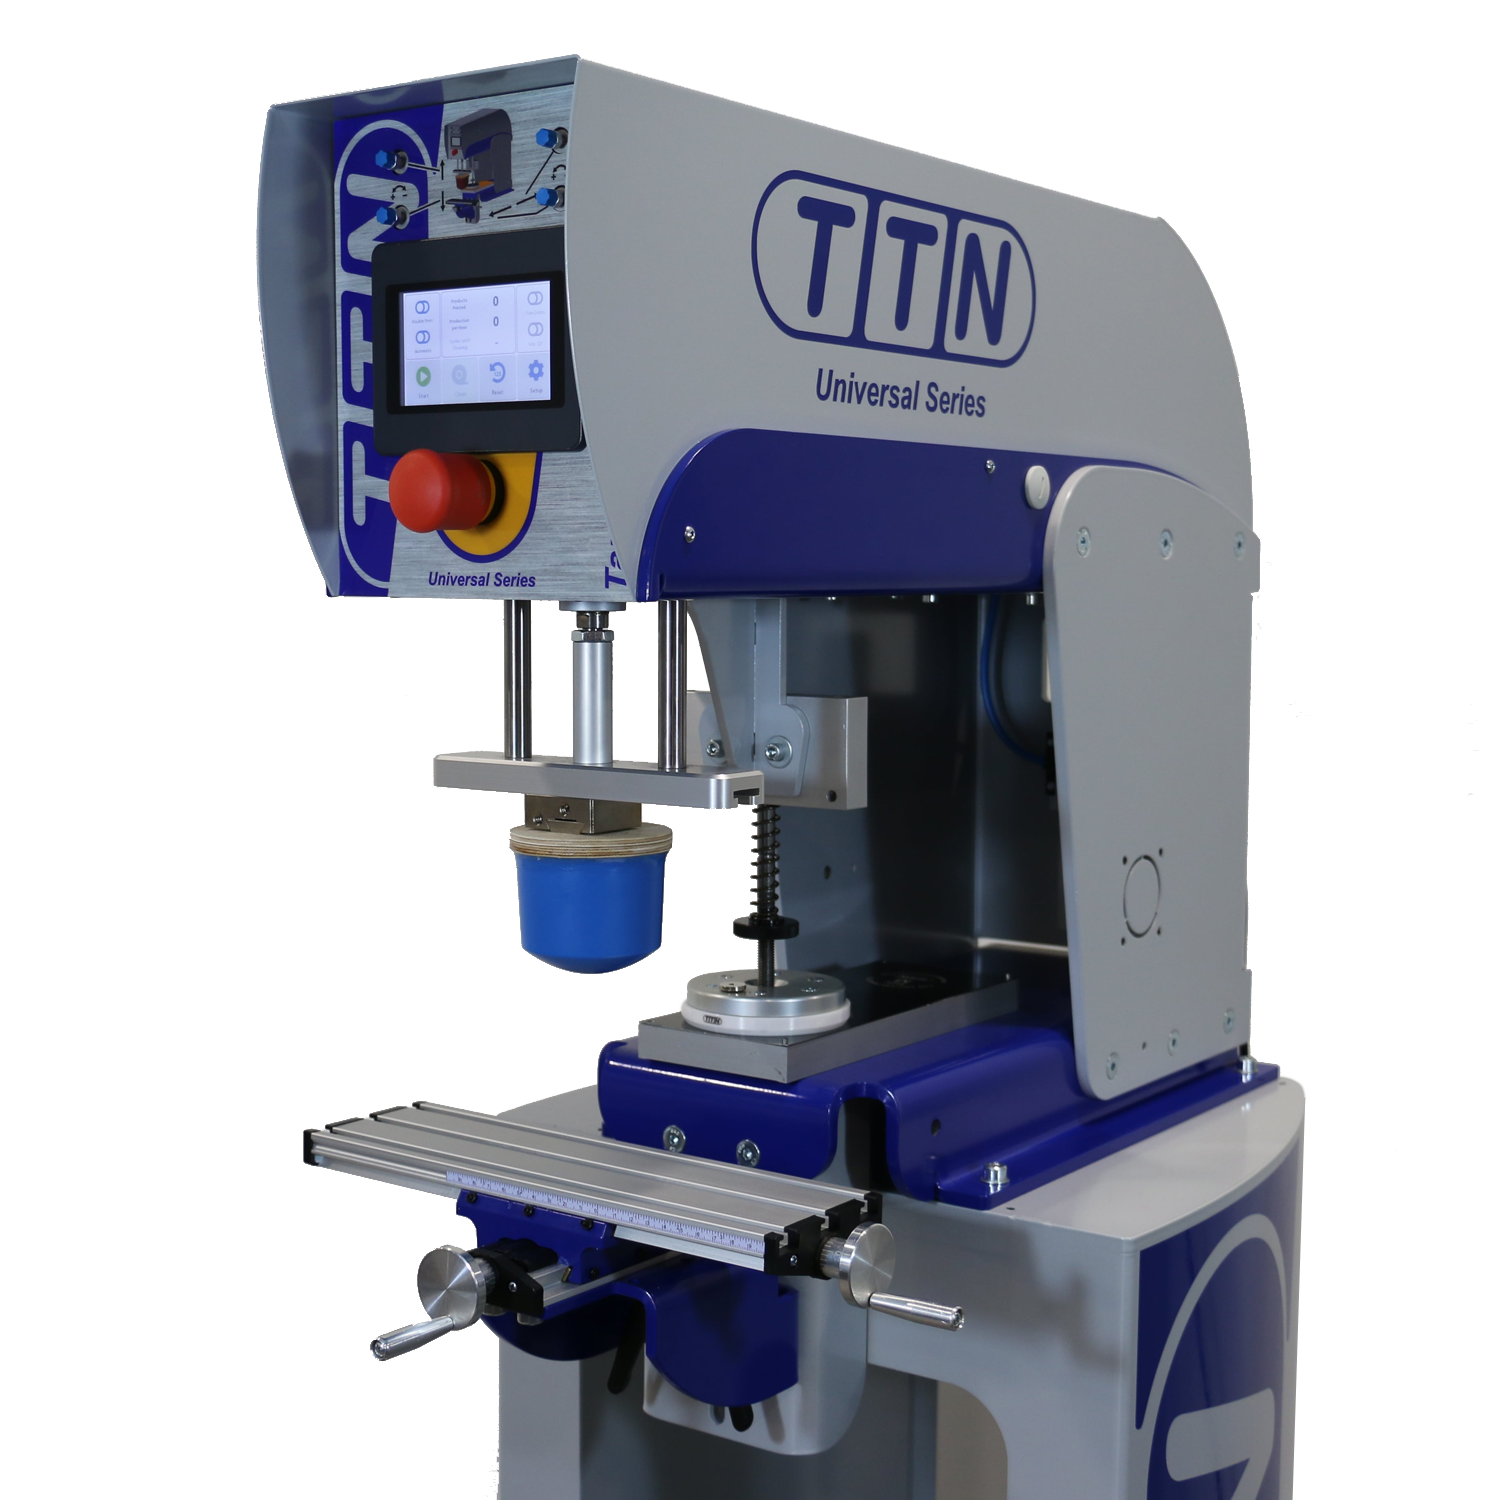
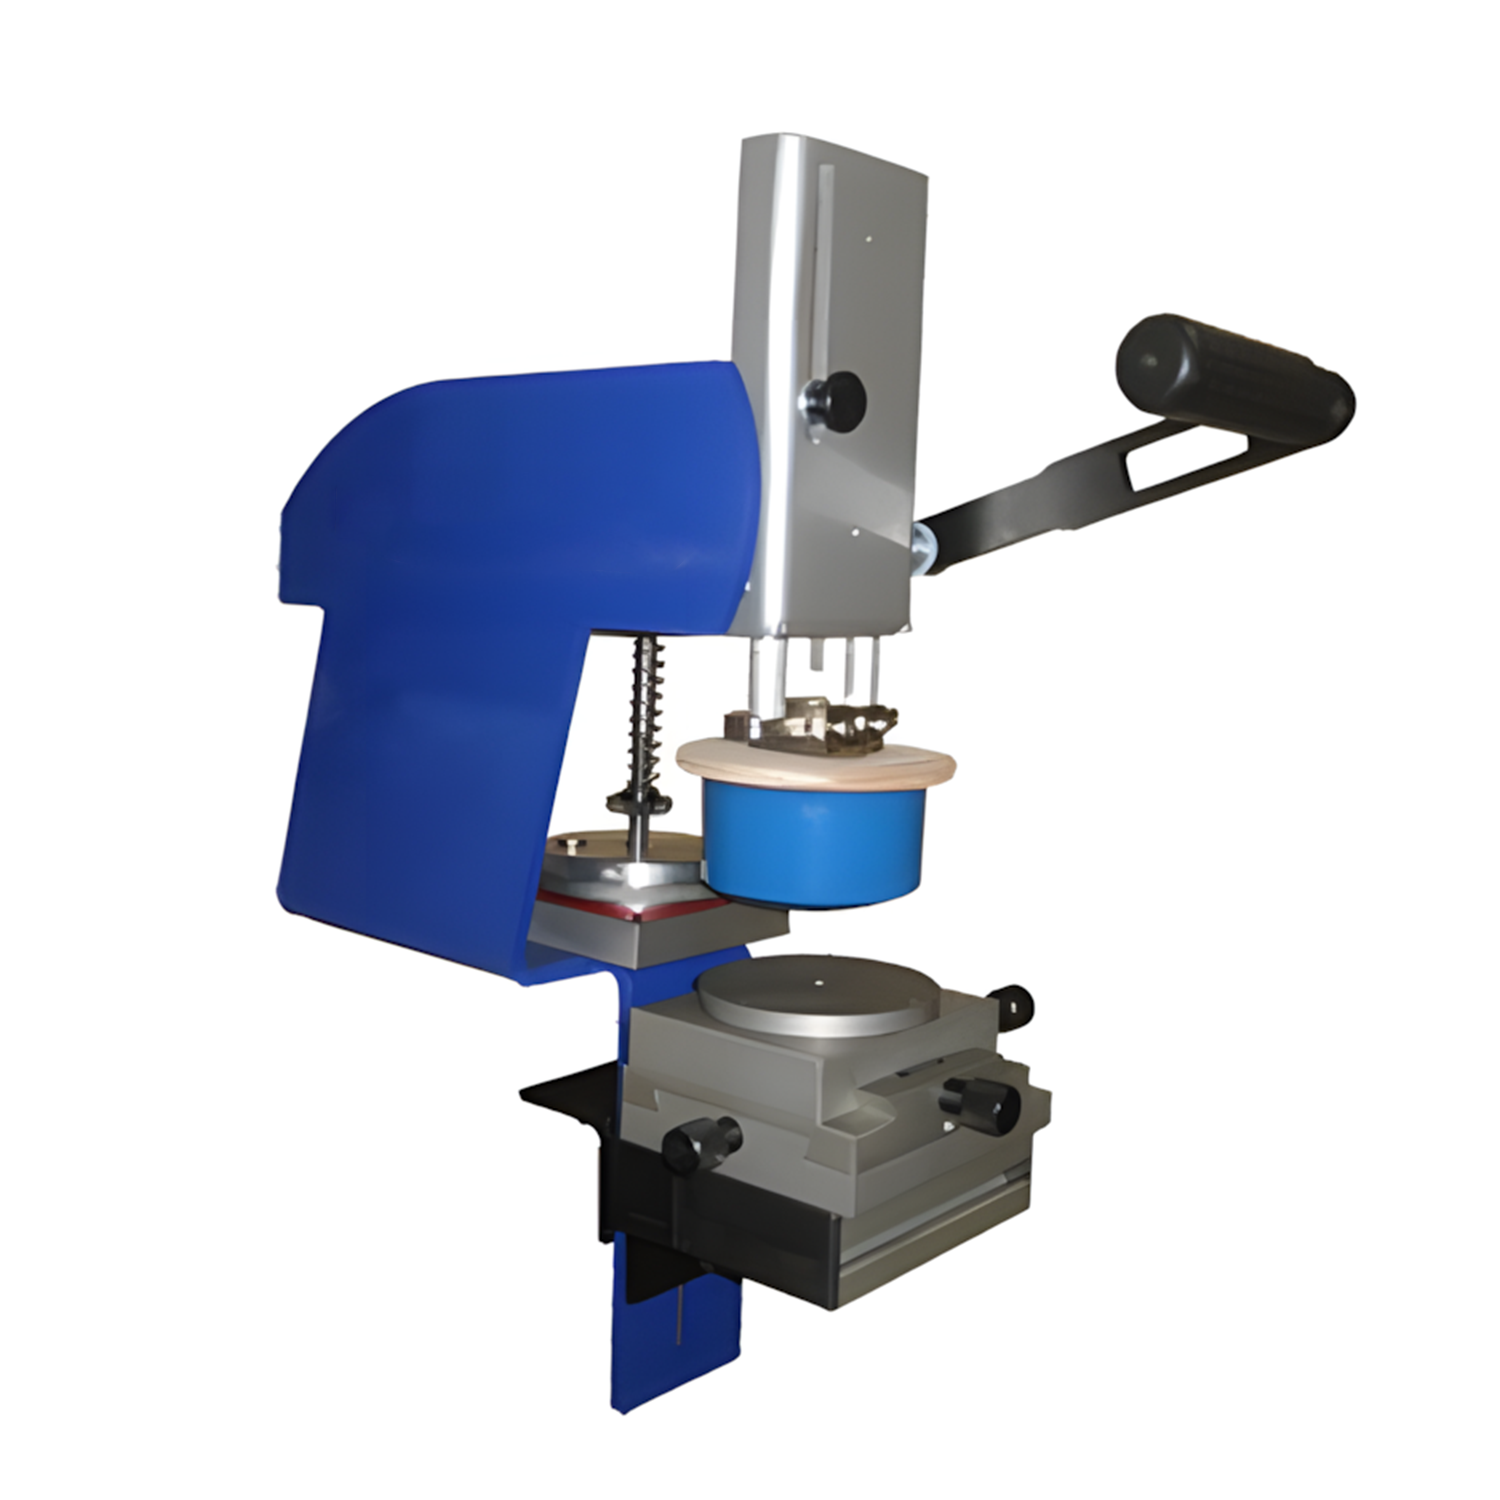
Les machines Universal de Thermoflan utilisent un encrier fermé : l’encrier remplit les creux du cliché, puis sa bague agit comme une racle pour retirer l’excédent d’encre en surface. Seules les zones gravées restent alors encrées. Le tampon en silicone descend ensuite sur le cliché et prélève l’image.
Le tampon se déplace ensuite vers la pièce pour assurer le transfert du motif. Sa souplesse lui permet de marquer des surfaces planes, courbes, concaves, convexes ou légèrement texturées. La machine de tampographie industrielle coordonne le cliché, l’encrage, le tampon, son déplacement et le maintien de la pièce pour répéter ce cycle.
Réglages et défauts à surveiller
La précision du marquage dépend notamment du positionnement de la pièce, de la pression, de la course, du temps de contact et de la vitesse du tampon. En pratique, la performance annoncée pour une machine ne garantit pas celle de l’impression finie. Sur une pièce courbe, la forme du tampon compte aussi : une vitesse excessive peut le faire osciller et déformer le motif.
Des manques ou des contours irréguliers peuvent provenir du cliché, du raclage, du prélèvement d’encre, du tampon ou d’une surface polluée. Face à des bavures ou à des décalages, examinez aussi la pression et le maintien de la pièce.
Quels dispositifs médicaux peut-on marquer ?
Le tampon souple atteint des zones que d’autres procédés marquent difficilement. La tampographie couvre donc une large gamme de pièces médicales, à condition que leur géométrie et leur matériau conviennent au procédé.
Des seringues aux instruments chirurgicaux
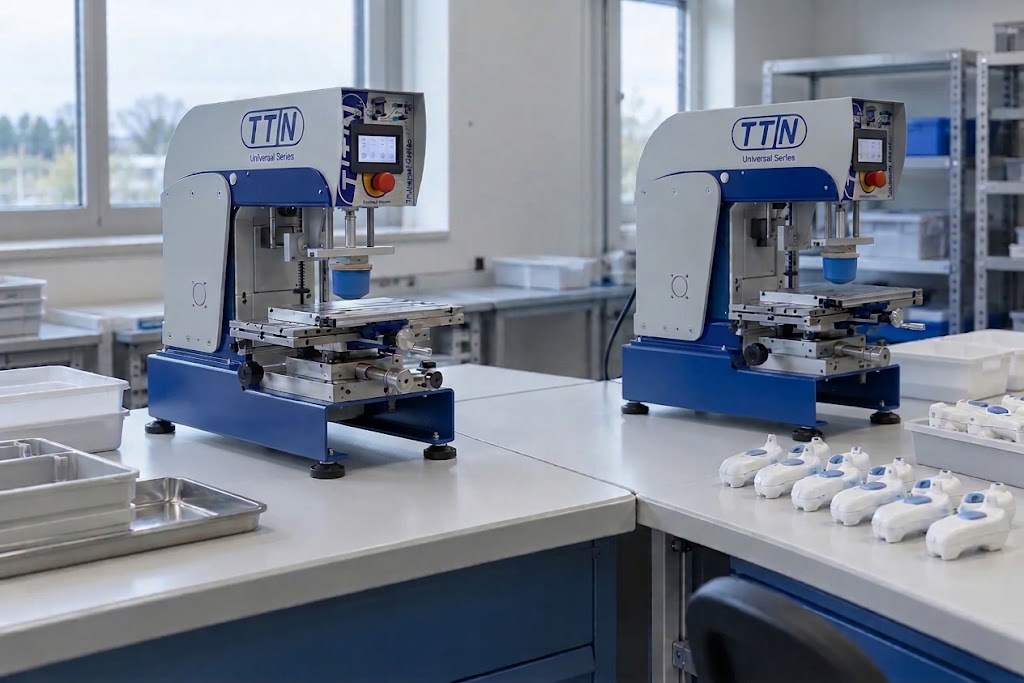
La tampographie sur une seringue permet notamment d’imprimer ses graduations et il est également possible de marquer des inscriptions sur les flacons et les équipements chirurgicaux. Parmi les autres usages de la tampographie sur un dispositif médical figurent les cathéters, les fixateurs, les connecteurs, les boîtiers et les poches de stomie. Les petits caractères, logos et repères sur des composants de forme complexe en font également partie. Thermoflan a une large expérience dans ce type de marquage avec des installations faites chez des acteurs dans le médical.
Quelles informations imprimer sur la pièce ?
Les informations à imprimer dépendent de la destination du dispositif, de ses exigences d’étiquetage et de traçabilité, ainsi que du dossier technique du fabricant. Elles ne doivent pas toutes figurer directement sur chaque pièce.
Selon le cahier des charges, le marquage peut porter plusieurs types de données :
- Identification du produit : référence ou modèle.
- Données de production : numéro de lot ou de série.
- Symboles : pictogrammes normalisés ou logos.
- Indications d’usage : information fonctionnelle ou de sécurité.
Ces éléments n’ont pas les mêmes critères d’acceptation. Une graduation, un logo, une référence et un support d’identifiant unique du dispositif s’évaluent différemment, notamment pour la lisibilité et la concordance des données.
Graduations et surfaces médicales sensibles
Sur un cathéter, la précision des graduations se vérifie par leur position, leur longueur et leur orientation au regard des spécifications de la pièce. Le tube lui-même demande une évaluation : diamètre, souplesse, polymère, mais aussi effet de l’impression sur le glissement, la flexibilité et les propriétés de surface.
Ce contrôle dimensionnel compte, car une graduation peut rester visible tout en étant trop décalée ou trop peu contrastée pour être lue correctement. Son aspect visuel seul ne démontre donc pas son aptitude à l’usage.
Pourquoi choisir la tampographie pour vos dispositifs médicaux
- Le tampon souple atteint des zones que d’autres procédés marquent difficilement
- Machines disponibles en version manuelle ou entièrement automatisée
- Compatible avec une grande variété de matériaux industriels
- Idéal pour les petites et moyennes séries en personnalisation

Encres et séchage de l’impression médicale
Une fois le motif transféré, c’est l’encre qui détermine la tenue du marquage. Son choix, son réglage et son séchage se décident en fonction de la pièce et des contraintes qu’elle subira.
Choisir selon le matériau du dispositif
Le choix de l’encre dépend du substrat, de sa préparation, du séchage et des contraintes que subira le marquage. Pour ajuster ces paramètres, Thermoflan propose des formulations d’encres, des solvants et des additifs. Les machines Thermoflan impriment sur les matériaux suivants, sous réserve d’un couple encre–procédé adapté :
- Plastiques : ABS, PVC, polycarbonate, polypropylène et polyéthylène.
- Métaux : certains métaux, selon la formulation retenue.
- Verres : notamment des flacons et des contenants.
- Céramiques : selon l’encre et le procédé.
La tampographie sur un plastique médical à faible énergie de surface, comme le polypropylène ou le polyéthylène, peut nécessiter un prétraitement. Testez l’adhérence sur des pièces moulées réelles : les agents de démoulage et leur état de surface peuvent la modifier.
Formulations et paramètres d’encrage
Thermoflan propose des encres Printcolor monocomposant, bicomposant à solvant et UV universel. La famille retenue se qualifie pour le matériau et la résistance recherchée. Sur une surface courbe, la différence se joue sur l’adhérence et la flexibilité de l’encre face aux déformations subies pendant le transfert.
En complément de la formulation, la viscosité et la quantité d’encre doivent rester maîtrisées. Une viscosité inadaptée peut provoquer des manques, des bavures ou des contours irréguliers.
Séchage, durcissement et tenue finale
Après le transfert, l’encre sèche ou durcit selon sa formulation. Le séchage à l’air, en étuve ou en tunnel peut être retenu selon l’encre et la pièce.
Sur certains supports en ABS, le marquage peut être sec au toucher en 2 à 3 secondes. Sa résistance mécanique et chimique complète n’est pourtant atteinte qu’après quelques heures de stabilisation. Une pièce sèche au toucher, une pièce manipulable et un marquage à résistance finale correspondent donc à des états distincts. Nous vous recommandons recommande d’éviter les frottements intensifs avant la stabilisation complète.
Comment qualifier un marquage médical sûr et conforme ?
Le marquage est un procédé physique d’impression. La conformité du dispositif relève du fabricant et du cadre réglementaire. Qualifier un procédé de tampographie suppose donc de connaître les textes applicables, d’éprouver les pièces et de maîtriser l’atelier.
Identifier les exigences réglementaires
Le règlement (UE) 2017/745 encadre les dispositifs médicaux concernés. Son article 20 traite du marquage CE, tandis que son article 27 et son annexe VI traitent de l’identifiant unique du dispositif, ou UDI. La tampographie n’est pas une méthode universelle imposée pour apposer ces éléments.
Selon la Commission européenne, l’UDI comprend un identifiant du dispositif (UDI-DI) et un identifiant de production (UDI-PI). Son apposition sur l’étiquette s’applique depuis le 26 mai 2021 aux implantables et à la classe III. Elle concerne les classes IIa et IIb depuis le 26 mai 2023, et la classe I depuis le 26 mai 2025.
Pour les dispositifs réutilisables concernés, le marquage direct de l’UDI s’applique au 26 mai 2023 pour les implantables et la classe III. Les échéances sont le 26 mai 2025 pour les classes IIa et IIb, puis le 26 mai 2027 pour la classe I ; vérifiez la classe et le régime transitoire de votre produit. Depuis le 28 mai 2026, l’utilisation des quatre premiers modules fonctionnels d’EUDAMED est obligatoire, selon la Commission européenne. En France, le décret n° 2026-299 du 17 avril 2026 adapte notamment la matériovigilance et la traçabilité, sans prescrire de technique d’impression.
Vérifier les pièces et tracer le procédé
La qualification définit d’abord les critères de position, de dimensions, de contraste et de lisibilité. Elle vérifie ensuite, sur les pièces finales, la tenue pertinente à l’abrasion, au nettoyage, à la désinfection, à la stérilisation ou au vieillissement. En production, la qualité d’impression se contrôle au premier article, en cours de série et après durcissement.
Ces contrôles alimentent la traçabilité, qui peut relier le lot de pièces aux lots d’encre, au cliché, au tampon, aux réglages et aux résultats. La norme NF EN ISO 20417:2026, publiée en avril 2026, porte sur les informations fournies par le fabricant. De son côté, l’ISO 13485:2016 encadre le management de la qualité des dispositifs médicaux, sans définir de recette universelle de marquage.
Prévenir les risques chimiques et de contamination
Les encres, diluants et nettoyants appellent une évaluation des risques chimiques au titre des articles R.4412-5 à R.4412-10 du Code du travail. Pour les produits concernés contenant des diisocyanates, une formation préalable s’impose depuis le 24 août 2023, sauf si leur concentration totale reste sous 0,1 % en masse.
Au-delà de l’opérateur, l’intégration d’une machine en salle propre doit prendre en compte les particules, les vapeurs de solvant, l’air comprimé, le nettoyage et les consommables. Une classe de salle selon l’ISO 14644-1 ne prouve ni la stérilité du dispositif ni la tenue du marquage.
Choisir l’équipement adapté à la production médicale
Le choix d’une machine de tampographie dépend de la cadence visée, du tampon adapté à la pièce et de la pertinence du procédé face aux alternatives. Chaque critère réduit le champ des configurations possibles.
Cadence et automatisation des machines
Thermoflan propose son offre en trois niveaux d’automatisation, chacun répondant à un volume de production différent. Les cadences indiquées restent indicatives et varient selon la pièce et le motif.
- Machines manuelles : 1 à 2 couleurs, environ 100 à 500 pièces par heure, pour les prototypes et petites séries.
- Machines semi-automatiques Universal : 1 à 2 couleurs, environ 500 à 1 000 pièces par heure, pour les séries régulières.
- Systèmes automatisés : 5 000 pièces par heure ou plus selon la configuration, pour les grandes séries.
- Configurations Pro : certaines impriment jusqu’à 6 couleurs.
Pour les grandes séries, Thermoflan conçoit avec TTN des machines spéciales de tampographie automatisées pouvant intégrer le chargement et le transfert des pièces.
Forme et dureté du tampon
La forme, la dureté et les dimensions du tampon en silicone influencent sa déformation, le prélèvement d’encre et la qualité du marquage sur une pièce médicale. Ce choix se fait donc en même temps que celui de la machine.
Un tampon doit toujours dépasser la taille du motif. Une faible déformation favorise ensuite la netteté, notamment pour reproduire précisément un angle.
La dureté s’ajuste enfin à la surface. Un tampon dur peut convenir quand la zone est texturée ou en creux. À l’inverse, un tampon plus souple s’adapte mieux à une pièce fortement profilée ou fragile.
Comparer les procédés de marquage
Comme évoqué pour le transfert, la technique de tampographie dépose l’encre d’un cliché gravé par un tampon souple : elle convient aux petites zones courbes ou irrégulières. La sérigraphie fait passer l’encre à travers un écran et s’emploie plus simplement sur des surfaces planes accessibles. Le marquage laser agit sans dépôt d’encre, tandis que le jet d’encre industriel traite des données variables.
Dans l’industrie médicale, le choix d’un procédé de tampographie ou d’une alternative confronte géométrie, matériau, données fixes ou variables, permanence, volume et validation. Comparez aussi le coût par pièce conforme : il inclut la préparation, l’outillage, la production, le contrôle et les rebuts.
| Procédé | Principe | Usage adapté | Point à vérifier |
| Tampographie | Transfert d’encre d’un cliché gravé par tampon souple | Petites zones courbes ou irrégulières | Couple encre–substrat, réglages du tampon |
| Sérigraphie | Encre passée à travers un écran | Surfaces planes accessibles | Accessibilité de la zone |
| Marquage laser | Action sur la matière, sans dépôt d’encre | Marquage sans consommable d’encre | Contraste, altération de la matière |
| Jet d’encre industriel | Projection d’encre | Données variables | Adhérence, lisibilité |
Trouvez votre machine de tampographie médicale
Seringues, cathéters, instruments chirurgicaux : Thermoflan propose trois niveaux d’automatisation en tampographie. Découvrez ses gammes.
Foire aux questions
Quelle est la différence entre la tampographie et la sérigraphie ?
La tampographie transfère l’encre d’un cliché gravé par un tampon souple : elle convient aux petites zones courbes ou irrégulières. La sérigraphie fait passer l’encre à travers un écran et s’emploie plus simplement sur des surfaces planes accessibles. En multicolore, la tampographie demande une station par couleur ou un système multicolore, tandis que la sérigraphie exige un écran et un passage par couleur.
Peut-on imprimer un numéro de lot ou de série variable par tampographie ?
Un cliché de tampographie convient aux informations fixes. Pour un lot ou un numéro de série variable, examinez la gestion des changements de cliché ou comparez avec un autre procédé.