




Sommaire
- Quelle gravure laser choisir selon le métal ?
- Comment comparer précision et cadence avant l’achat ?
- Quel coût pour une machine de gravure laser ?
- Quelle sécurité vérifier avant la mise en service ?
- Foire aux questions
Choisir une machine de gravure laser pour le métal suppose de partir du résultat attendu sur vos pièces. Le choix porte ensuite sur la source, fibre ou UV, selon le métal, sur la précision et la cadence mesurées par des essais, sur l’investissement, neuf ou d’occasion, puis sur la sécurité du poste avant sa mise en service.
Quelle gravure laser choisir selon le métal ?
Le choix d’une technologie laser dépend du métal, de son état de surface et du résultat visé : un contraste en surface ou un relief. Une même gravure laser peut donc réussir sur un inox brossé et échouer sur un aluminium poli.
Pourquoi choisir un laser à fibre ou UV ?
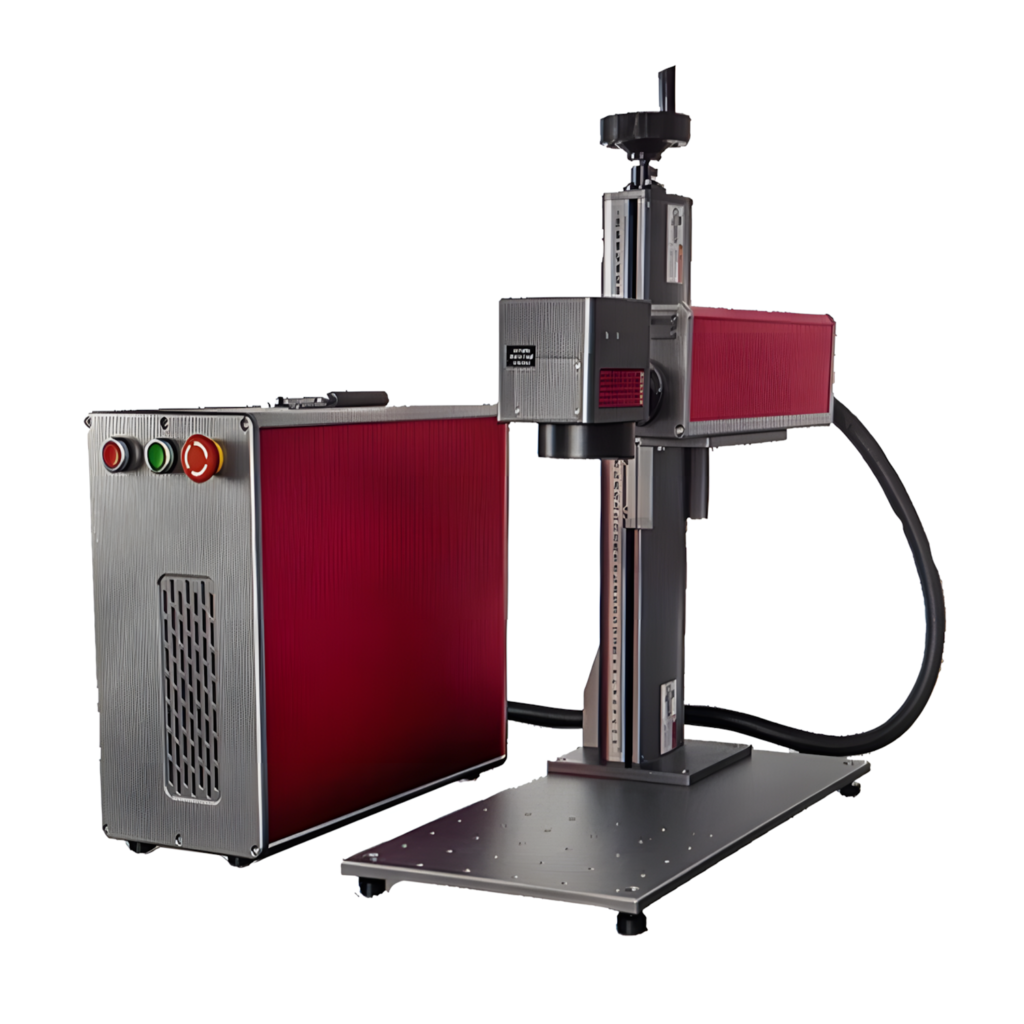
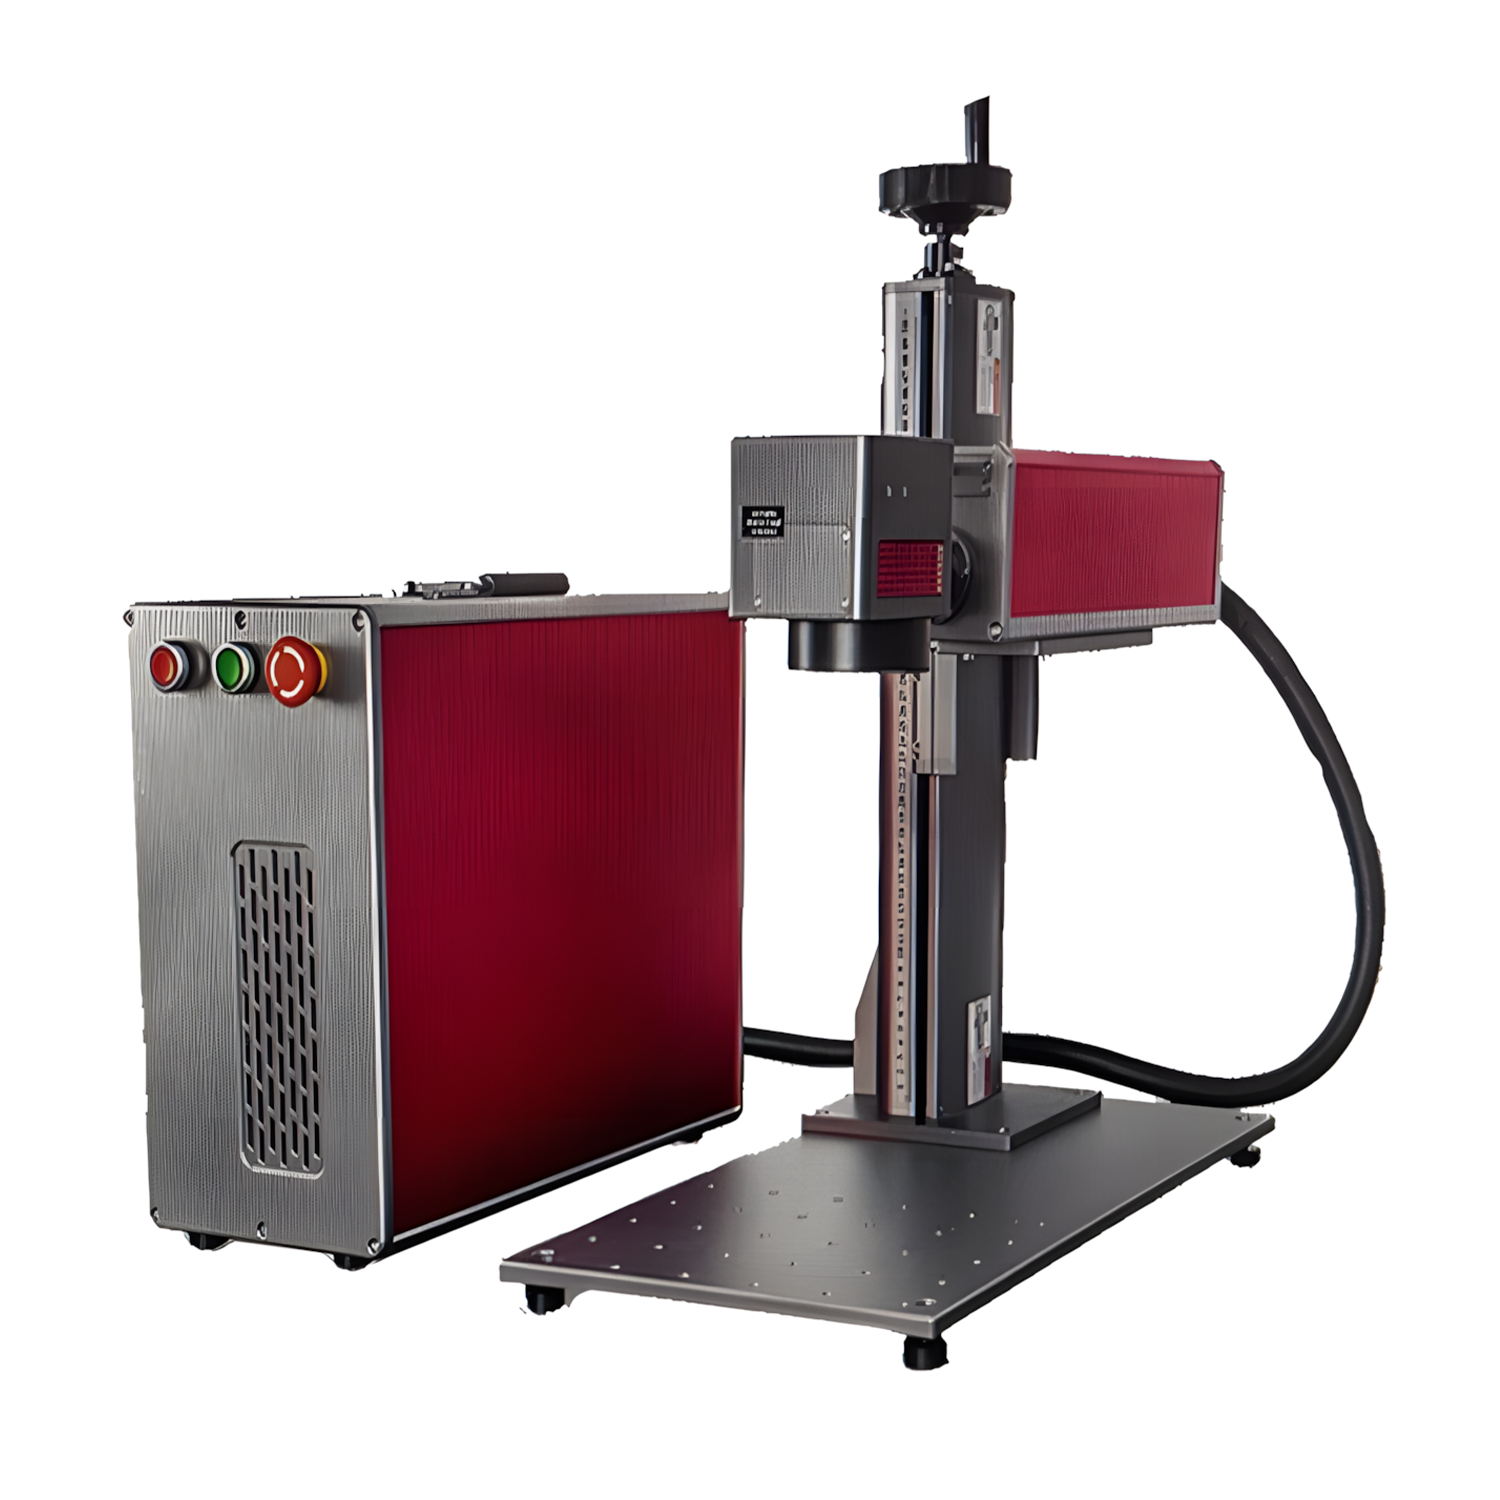
Pour la gravure laser sur métal, le laser à fibre reste généralement la première technologie à évaluer. Sa source laser amplifie le rayonnement dans une fibre optique, souvent autour de 1 064 nm, dans une plage d’environ 1 030 à 1 064 nm selon la source. Dans un système laser à fibre courant, des miroirs galvanométriques dévient ensuite le faisceau vers la pièce.
À l’inverse, un laser UV de marquage travaille typiquement à 355 nm. Il mérite un essai quand vos pièces portent des microtextes ou supportent mal l’échauffement, sans être pour autant automatiquement plus précis ou plus rapide que la fibre. En complément, une fibre MOPA permet de régler la durée des impulsions pour rechercher certains contrastes ou effets colorés sur inox, sans garantie de résultat.
Quel marquage laser à fibre selon le métal ?
L’acier carbone et l’acier inoxydable se prêtent bien aux essais en marquage laser à fibre. Sur l’inox, distinguez le recuit noir, qui colore la surface, de l’enlèvement de matière. La résistance à la corrosion se vérifie ensuite selon la nuance, la finition et l’usage de la pièce. Pour de simples références noires sur plaques en acier, une fibre standard correctement réglée peut suffire.
Sur l’aluminium et le cuivre, la réflectivité pèse davantage, comme le résume le tableau ci-dessous. Le laser CO₂ travaille généralement autour de 10,6 µm : les métaux nus réfléchissent largement ce rayonnement. Certains métaux revêtus ou anodisés restent marquables par action sur leur couche, et votre essai doit alors séparer l’effet sur le revêtement de celui sur le métal sous-jacent.
| Métal | Technologie à tester | Point de contrôle |
| Acier carbone | Fibre | Contraste, profondeur, oxydation |
| Acier inoxydable | Fibre, fibre MOPA | Recuit noir ou enlèvement de matière, tenue à la corrosion |
| Aluminium brut | Fibre | Finition et réflectivité |
| Aluminium anodisé | Fibre, CO₂ sur la couche | Contraste issu de l’enlèvement local de la couche anodisée |
| Cuivre | Fibre, UV pour certains marquages fins | Absorption et échauffement |
| Métal nu sous CO₂ (10,6 µm) | Non adapté | Forte réflexion du rayonnement |
Gravure laser à fibre et découpe laser sont-elles comparables ?
Un marquage de surface crée un contraste sans enlèvement important de matière. À l’inverse, une gravure laser profonde retire du métal pour former un relief : le recuit noir de l’inox n’est donc pas une cavité. La différence se joue sur le volume retiré, car 0,20 mm sur un petit numéro et 0,20 mm sur une grande surface pleine ne représentent pas la même quantité de métal.
Pour qualifier une gravure laser à fibre profonde, mesurez la profondeur, la surface gravée, le temps total, la régularité du fond et les éventuelles opérations de nettoyage. Cette aptitude à graver ne vaut pas aptitude à la découpe laser d’une tôle, qui relève de machines industrielles dédiées. Pour l’enlèvement profond, la cadence de l’UV se mesure et se compare à celle d’une fibre pulsée sur la pièce prévue.
Conseil
Choisissez votre laser selon le métal et le résultat visé
Le choix entre fibre et UV dépend du métal, de son état de surface et du résultat attendu : un contraste en surface ou un relief. Identifiez-les avant de comparer les machines.
Comment comparer précision et cadence avant l’achat ?
Une fois la technologie présélectionnée, deux machines de marquage laser se départagent sur des résultats mesurés, pas sur des valeurs de catalogue. La précision dépend de l’optique et de la zone utilisée, tandis que la cadence se juge sur le cycle complet de la pièce.
Quelle zone de marquage reste précise ?
La puissance laser nominale ne prédit ni le contraste, ni la finesse, ni la profondeur, ni la vitesse. De même, une taille de point ou une résolution annoncée en micromètres ne garantit pas un trait de cette largeur sur le métal. Sur des sources pulsées, comparez plutôt ces grandeurs :
- Puissance moyenne : énergie délivrée en continu par le faisceau laser sur la durée du marquage.
- Énergie par impulsion : quantité d’énergie apportée par chaque tir sur la matière.
- Durée d’impulsion et fréquence : temps de chaque tir et nombre de tirs par seconde.
- Puissance crête : niveau maximal atteint pendant une impulsion.
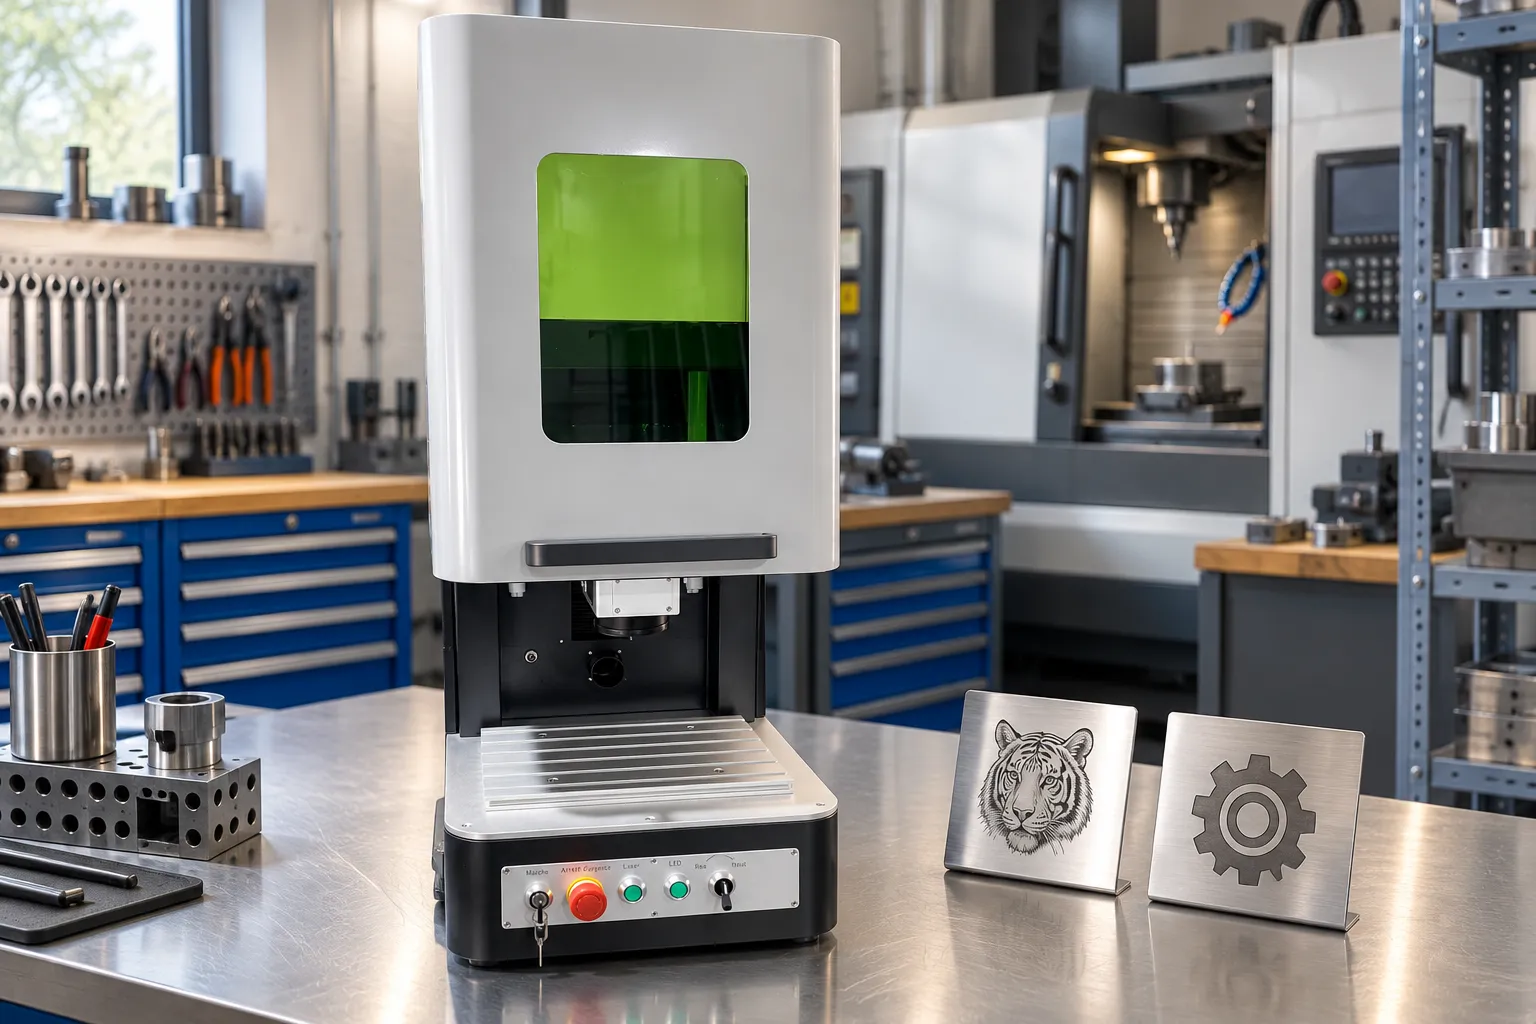
La zone de marquage dépend de l’optique et du balayage : agrandir le champ ne garantit pas une qualité identique dans les coins. En pratique, contrôlez la distance de travail entre la tête laser et la pièce, la profondeur de champ et la mise au point sur les pièces hautes, courbes ou inclinées. La précision recouvre aussi la répétabilité du positionnement, l’écart dimensionnel et la constance entre pièces.
Quelle cadence pour une machine de marquage laser ?
Une vitesse de balayage annoncée jusqu’à 7 000 mm/s ne constitue pas un temps de cycle. Le cycle complet enchaîne chargement, bridage, identification, mise au point, tir, contrôle et déchargement. À titre illustratif, 500 pièces à 8 secondes de cycle représentent 66,7 minutes théoriques. À 20 secondes, le même lot demande 166,7 minutes, avant arrêts et manipulations.
Cet écart se gagne souvent hors de la source. En production répétitive, un gabarit multi-pièces, un axe rotatif pour les pièces cylindriques, une caméra ou une station fermée peuvent réduire le cycle davantage qu’une hausse de puissance laser nominale.
Comment départager deux machines par des essais ?
Un essai comparatif part de pièces représentatives, préparées et bridées de la même manière sur chaque système de marquage laser. Fixez au préalable leurs caractéristiques :
- Matière : nuance, finition et géométrie de la pièce réelle.
- Résultat visé : contraste, profondeur éventuelle et taille du marquage.
- Exigences de tenue : conditions que l’inscription devra supporter après traitement et en usage.
Une matrice fait ensuite varier puissance, vitesse, fréquence, espacement des lignes et nombre de passes. Une grille de 10 vitesses et 10 puissances compte 100 combinaisons. Avec des cases de 5 × 5 mm, elle occupe 2 500 mm², soit 25 cm², hors marges. Associez enfin réglages et lentille aux profondeurs mesurées, au cycle complet et au taux de pièces conformes, et vérifiez la lisibilité d’un code avec le lecteur prévu en production.
Quel coût pour une machine de gravure laser ?
Le prix affiché d’une machine de gravure laser ne représente qu’une partie de la dépense. L’installation, le coût par pièce complètent le calcul, de même que le choix entre poste fixe et solution transportable.
Quel investissement et quel coût par pièce ?
En France, un graveur laser métal à fibre professionnel à gravure profonde démarre à 4 200 €, ces montants restant des ordres de grandeur. Au matériel de gravure sur métal s’ajoutent, selon l’installation, l’enceinte, l’extraction, le refroidissement éventuel, les outillages, le logiciel et la maintenance. Le coût par pièce intègre ensuite cycle complet, rebuts, consommables, énergie et main-d’œuvre.
Quand choisir un graveur laser portable ?
Thermoflan propose la Fiber Mark Tool, une machine à graver laser à fibre transportable. Ce laser mobile marque les pièces directement sur place, notamment lorsqu’elles sont trop encombrantes pour rejoindre un poste fixe et peut être très utile sur des marquages
Comparer un laser fibre portable de marquage à une station fixe impose d’intégrer la manutention des pièces et l’organisation du poste au temps de cycle. Le seul temps de tir ne suffit pas à trancher.
Quelle sécurité vérifier avant la mise en service ?
Neuve ou d’occasion, une machine de gravure laser n’entre en production qu’après l’analyse des risques du poste. Celle-ci couvre le rayonnement, les fumées et le refroidissement, puis s’appuie sur les normes, le Code du travail et les documents de conformité.
Quels risques faut-il maîtriser au poste ?
Selon l’INRS, un laser de classe 4 peut présenter un danger pour les yeux et la peau, y compris par réflexion diffuse, ainsi qu’un risque d’incendie. Une enceinte ne ramène l’ensemble en classe laser 1 que si sa classification et ses protections sont établies. L’évaluation porte sur ces points :
- Le rayonnement : faisceau direct et réfléchi, accès pendant le réglage et la maintenance.
- Les fumées et particules : émissions issues du métal ou des revêtements gravés.
- Le captage : filtration adaptée aux matières traitées et à la durée des cycles.
- Le refroidissement : mode retenu pour la source, par air ou par liquide.
Sur le captage, la seule mention « HEPA » ne démontre pas le traitement des contaminants gazeux. Exigez donc du fournisseur la nature des polluants effectivement traités par la filtration.
Le refroidissement de la source et l’extraction des fumées restent deux fonctions distinctes. Certains équipements sont refroidis par air ; un circuit liquide impose en revanche de respecter les prescriptions sur le fluide, le débit, la température et l’entretien.
Quelles règles encadrent la protection des opérateurs ?
La norme NF EN ISO 11553-1 / ISO 11553-1:2020, publiée en avril 2020, traite de la sécurité des machines à laser sans remplacer l’analyse des risques de l’installation. En complément, la norme ISO 13849-1:2023, publiée en avril 2023, sert de référence pour les parties des commandes relatives à la sécurité.
En France, les mesures de protection laser dépendent de l’exposition réelle au poste, comme le prévoient les articles du Code du travail sur les risques liés aux rayonnements optiques artificiels (R. 4452-1 et suivants). Les lunettes adaptées ne remplacent pas une enceinte correctement conçue. Selon l’article R. 4323-1, l’employeur informe aussi les travailleurs des conditions d’utilisation et de maintenance, des consignes et des situations anormales prévisibles.
Thermoflan veille à ce que nos machines correspondent à ses normes.
Quels documents contrôler ?
Sur une machine laser, examinez la déclaration de conformité, le marquage CE, la notice en français et la sécurité de l’ensemble installé, accessoires compris. La directive Machines 2006/42/CE et le règlement (UE) 2023/1230 s’apprécient selon leur calendrier d’application et la date de mise sur le marché ou de mise en service.
Lasers fibre et UV pour le marquage du métal
Vous avez défini votre métal, le résultat attendu et vos contraintes de cadence ? Comparez les lasers fibre et UV Thermoflan et demandez conseil à ses experts.

Foire aux questions
Est-il possible de graver de l’acier au laser ?
Oui, l’acier carbone se prête bien aux essais en fibre, sous réserve de contrôler le contraste, la profondeur et l’oxydation obtenus. Une gravure profonde peut demander des passes successives. Une inscription très contrastée ne résiste pas forcément à l’abrasion, au nettoyage ou à un traitement ultérieur.
Un laser à diode peut-il remplacer un laser à fibre pour graver le métal ?
Certaines diodes produisent un effet thermique sur certains métaux nus, sans démontrer pour autant une capacité de gravure profonde équivalente à celle d’une fibre pulsée. La mention « infrarouge » désigne un domaine spectral : une source infrarouge à diode n’est pas nécessairement un laser à fibre.
Peut-on graver au laser le laiton, le titane ou les métaux précieux ?
Le laiton se marque à la fibre après des essais tenant compte de sa composition, de sa couleur et de son état de surface. Le titane accepte divers marquages, dont les effets colorés et l’oxydation restent à vérifier. L’or, l’argent et leurs alliages se marquent dans certaines configurations, avec des essais représentatifs imposés par leur réflectivité et leur valeur.