




Sommaire
- Quelle machine pour découper le plexiglas ?
- Quelle précision attendre de la découpe au laser ?
- Quel budget prévoir pour une découpeuse laser ?
- Que vérifier avant l’achat en France ?
- Foire aux questions
Le choix d’une machine de découpe laser CO₂ pour le plexiglas repose sur trois critères essentiels : le type de source laser, la puissance nécessaire en fonction de l’épaisseur du plexiglass à découper et le budget global du poste de découpe laser. Cet article compare les lasers CO₂, aux lasers à diode ainsi que la scie et la fraiseuse CNC. Il détaille aussi la qualité de chant à attendre, les prix en euros et les vérifications à mener en France avant l’achat.
Quelle machine pour découper le plexiglas ?
Le plexiglass fait partie de la famille des PMMA, appelés aussi verres acryliques. Toutes les sources laser ne le traitent pas de la même façon. La différence se joue sur la longueur d’onde, puis sur la puissance et le format de la table : ces trois critères se comparent séparément.
Acrylique transparent, diode, fibre et source CO₂
Pour la découpe du plexiglas, une machine laser à source CO₂ est particulièrement adaptée aux plaques transparentes. À l’inverse, le faisceau d’un laser à diode bleue traverse généralement l’acrylique transparent sans parvenir à le découper. Une diode peut toutefois être utilisée pour découper certains types d’acrylique opaques et foncés. Quant au laser à fibre, il peut agir sur la couche réfléchissante de l’acrylique miroir, mais ne constitue pas une solution polyvalente pour la découpe du PMMA.
Thermoflan propose des machines laser CO₂ à plat adaptées à la découpe de plaques de plexiglass. Au sein de cette gamme, le tube laser CO₂ en verre représente une solution économique pour les travaux de découpe et de gravure courants. Le tube RF (radiofréquence) offre, quant à lui, un faisceau plus fin et plus stable, particulièrement intéressant pour réaliser des contours précis et des découpes exigeant une grande finesse.
Le choix de la source laser joue donc un rôle essentiel dans la qualité et la précision de la découpe laser du plexiglass et sa gravure, mais aussi dans les résultats obtenus en gravure sur plexiglass.
Quelle puissance selon l’épaisseur ?
La puissance du tube laser CO₂ est un critère essentiel pour déterminer l’épaisseur de plexiglass pouvant être découpée. En matière de découpe laser de l’acrylique, une source laser de 40 à 60 W permet généralement de découper des plaques de 5 à 6 mm d’épaisseur. Avec une puissance de 80 W, la découpe laser peut atteindre 8 à 10 mm en une seule passe. Les tubes laser CO₂ de 150 à 200 W permettent quant à eux de découper du plexiglass et des plaques de PMMA de 15 à 20 mm d’épaisseur. Pour la découpe laser de plexiglass épais, à partir de 20 mm de PMMA, les configurations de machines laser CO₂ peuvent nécessiter une puissance comprise entre 200 et 650 W. Certaines machines de découpe laser annoncent même une capacité de coupe allant jusqu’à 30 mm de plexiglass.
Ces capacités de découpe laser du plexiglass restent indicatives. L’épaisseur maximale découpable, la vitesse de coupe et la qualité de finition dépendent de la machine laser utilisée, des réglages de puissance et de vitesse, ainsi que des caractéristiques de la plaque d’acrylique. À partir de fortes épaisseurs, le réglage du point focal, l’assistance par air comprimé et le système d’aspiration des fumées demandent une attention particulière. La règle indicative de 10 W par millimètre d’épaisseur d’acrylique constitue un premier repère pour choisir la puissance d’une machine laser CO₂, mais elle ne permet pas de calculer précisément le temps de découpe. À matériau et paramètres de coupe comparables, une puissance laser CO₂ plus élevée permet généralement de découper des plaques de plexiglass plus épaisses ou d’augmenter la vitesse de découpe.
| Puissance CO₂ | Épaisseur d’acrylique indicative | Remarque |
| 40 à 60 W | Jusqu’à 5 à 6 mm | Valeur indicative |
| 80 W | 8 à 10 mm | En une passe |
| 150 à 200 W | 15 à 20 mm | Cadence et finition non garanties |
| 200 à 650 W | À partir de 20 mm | Foyer, air et aspiration à surveiller |
Surface utile et passage des plaques
La surface de travail d’une machine de découpe laser CO₂ se choisit en fonction du format des plaques de plexiglass et des dimensions des pièces à découper, indépendamment de la puissance du tube laser. Les formats de travail proposés dans la gamme CO₂ de Thermoflan vont de 450 × 300 mm à 1 600 × 1 000 mm, afin de répondre à différents besoins de découpe et de gravure laser.
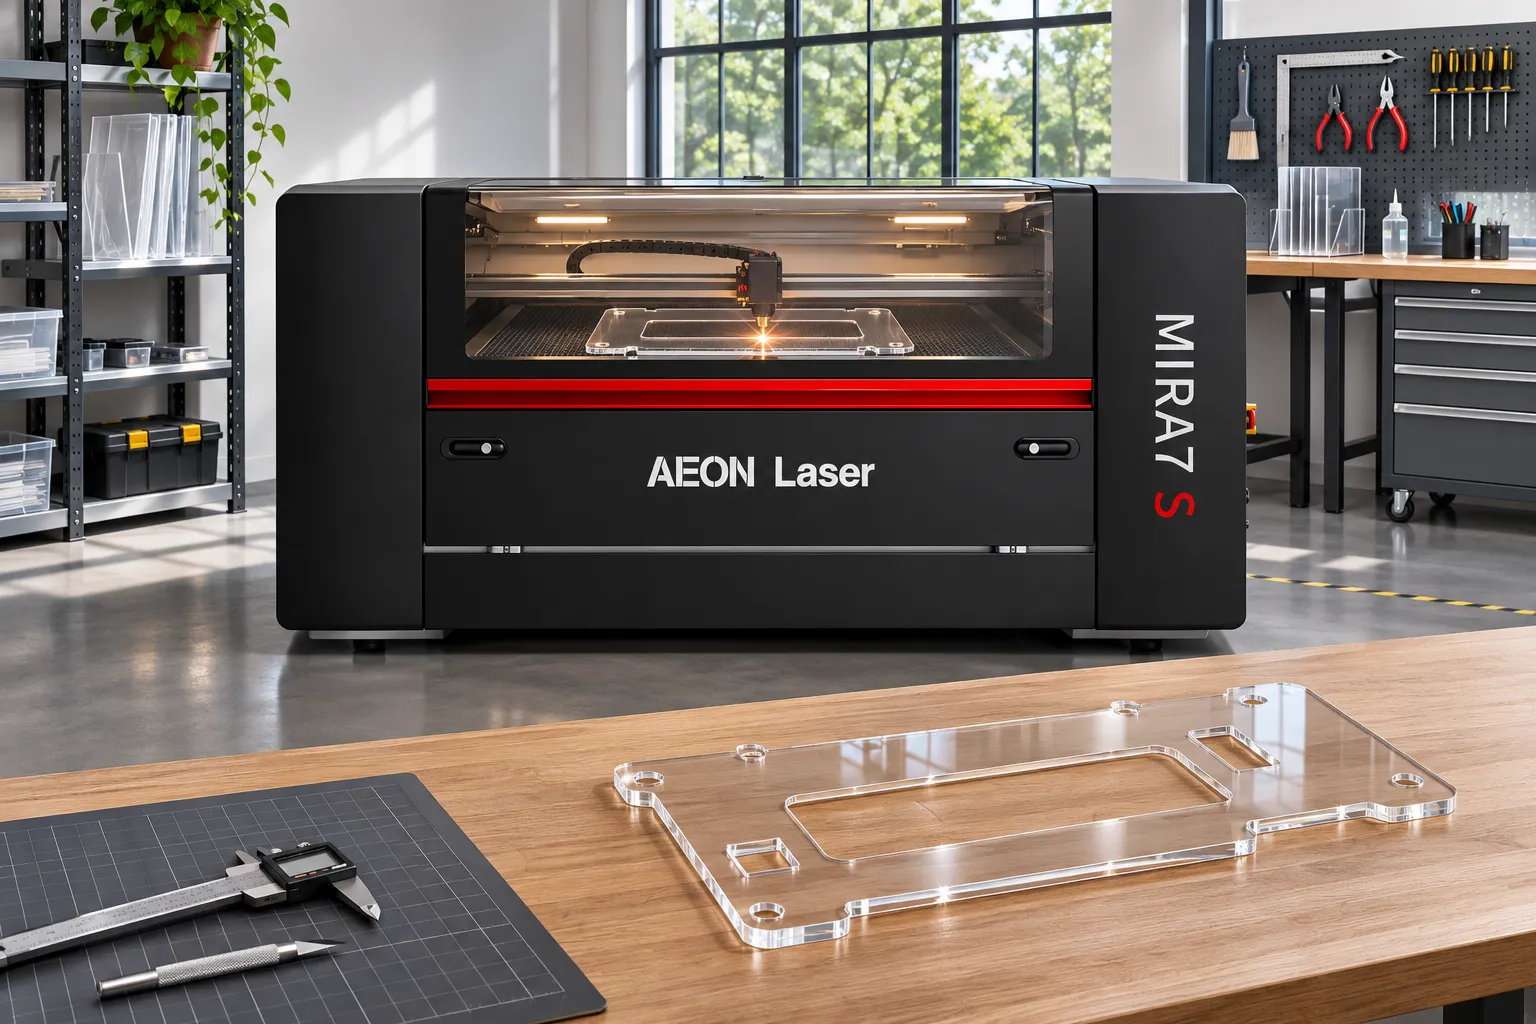
La Redline Mira 7 S, par exemple, dispose d’une surface de travail de 700 × 500 mm et de portes traversantes à l’avant et à l’arrière de la machine. Ces ouvertures permettent de travailler sur des pièces plus longues que la table de découpe, tout en conservant la même largeur de passage.
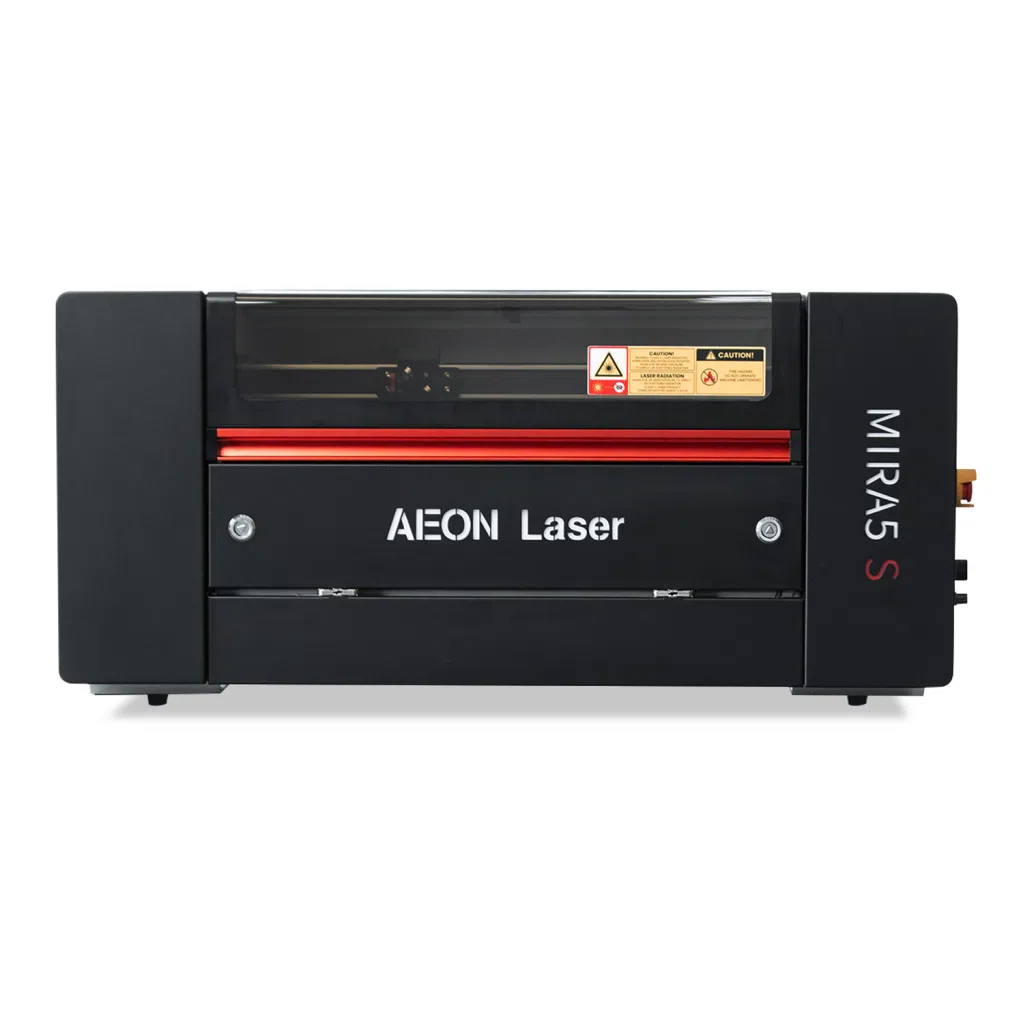
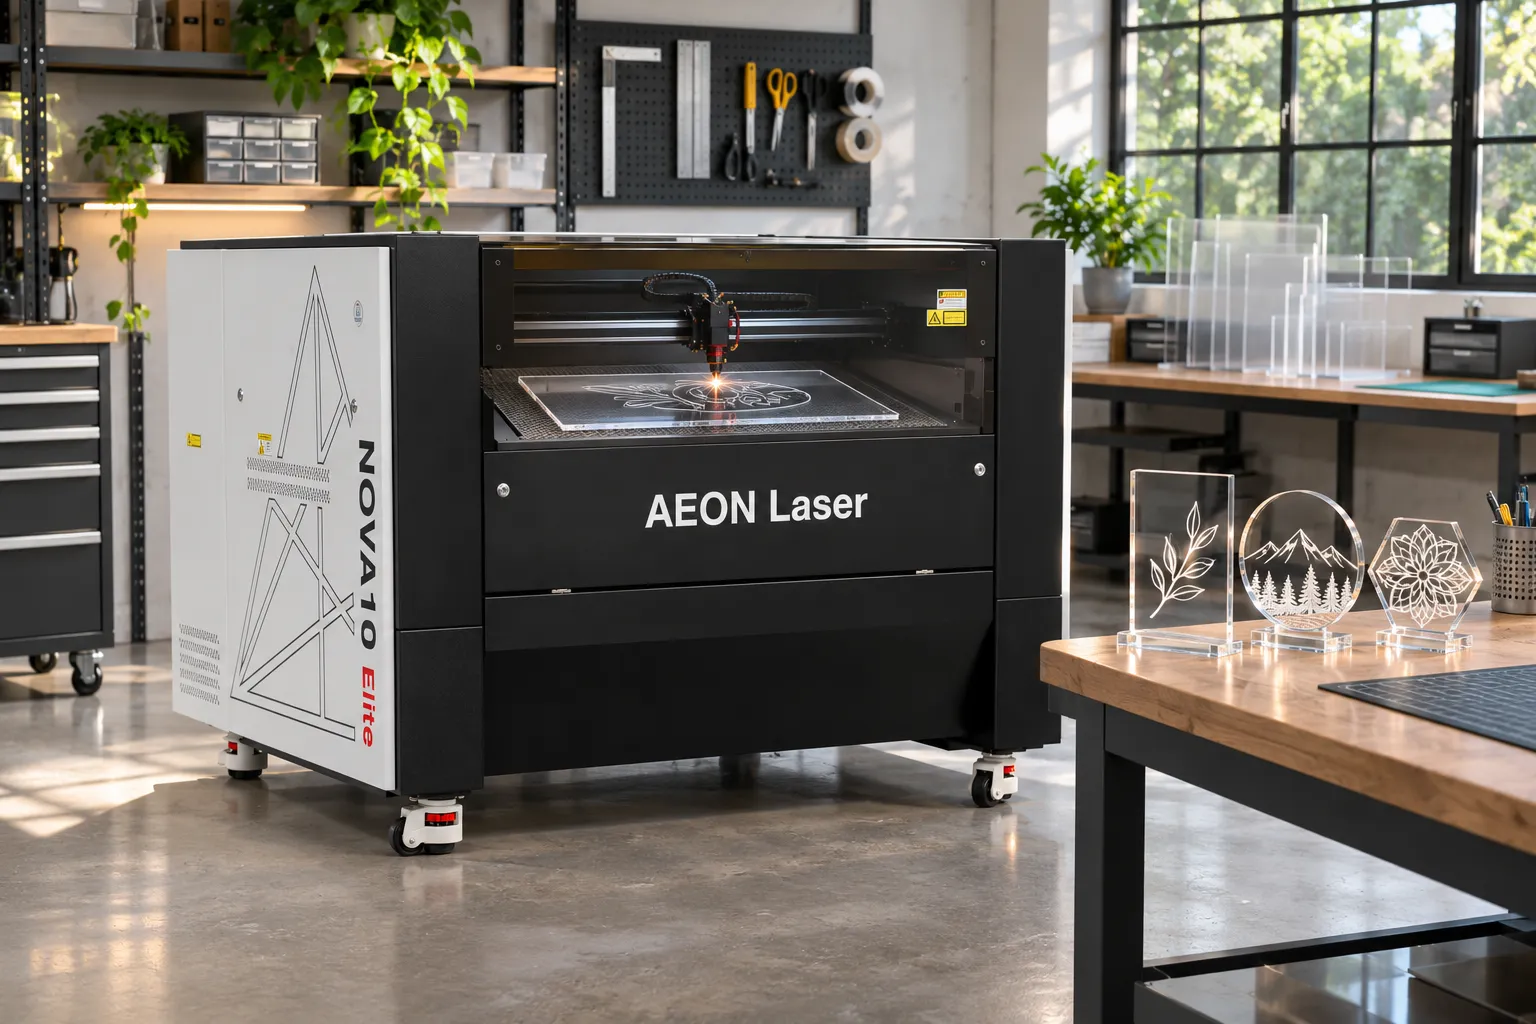
D’autres machines laser CO₂ répondent à des besoins spécifiques : la Mira 5, compacte, est adaptée à la réalisation de prototypes et aux petites séries ; la Nova Elite 14 permet de travailler sur de grandes surfaces de découpe ; tandis que l’I4000 dispose d’un grand plateau de travail équipé de quatre portes traversantes.
En pratique, avant de choisir une machine laser pour découper le plexiglass, il est important de mesurer les dimensions des plaques les plus longues et les plus larges à traiter. Ces mesures permettent de déterminer si une grande surface de travail est nécessaire ou si une machine équipée de portes traversantes répond suffisamment aux contraintes de production.
Conseil
Choisissez la source laser selon votre plaque de plexiglas
Toutes les sources laser ne traitent pas le PMMA de la même façon. Identifiez d’abord le type de plaque (transparente, colorée, miroir) et son épaisseur, puis vérifiez que la source et la puissance retenues conviennent.
Quelle précision attendre de la découpe au laser ?
Une fois la machine dimensionnée, le résultat se juge sur la pièce elle-même. La découpe au laser donne un chant dont l’aspect, la largeur de trait et la tenue varient selon la plaque et les réglages. Le type de PMMA, coulé ou extrudé, et les plaques à revêtement comme le miroir modifient aussi le rendu.
Chant d’une plaque de plexiglas
La chaleur du laser CO2 peut laisser un chant brillant sans ponçage sur une plaque de plexiglas. Une légère bavure peut néanmoins apparaître sur les faces supérieure et inférieure. Le trait de coupe, c’est-à-dire la largeur de matière enlevée, augmente aussi avec l’épaisseur :
- Plaque de 3 mm : trait d’environ 0,26 à 0,44 mm selon les conditions de découpe.
- Plaque de 10 mm : trait d’environ 0,64 à 0,82 mm selon les conditions de découpe.
- Avance trop lente : le chant peut devenir mat.
- Avance trop rapide : des sillons peuvent se former sur le chant.
Au-delà de la vitesse, la mise au point, l’assistance d’air et l’extraction influencent elles aussi la finition. Réglez-les sur une chute de la même référence avant de juger un chant.
PMMA coulé et extrudé, gravure et tenue
Le PMMA coulé, vendu sous la référence GS, donne généralement une gravure laser dépolie blanche et contrastée. À l’inverse, l’extrudé XT produit une gravure moins contrastée. Sur une plaque transparente, la gravure au dos peut être testée en plus de la gravure en face avant.
Ces deux familles diffèrent aussi par la régularité de la plaque. Une documentation de matériau indique des tolérances d’épaisseur d’environ ±15 % pour le coulé et ±5 % pour l’extrudé. Il s’agit de tolérances de plaque, et non de tolérances de découpe.
Une fois la pièce découpée, des contraintes proches du bord laser peuvent provoquer une fissuration après collage. Un recuit, à valider selon la pièce, est alors indiqué : 80 °C pour le GS et 70 à 80 °C pour le XT. Dans les deux cas, il dure au moins 2 h.
Le cas du plexiglas miroir
Le plexiglas miroir est une plaque de PMMA munie d’un revêtement réfléchissant. Il se distingue ainsi d’une plaque de plexiglas transparent sans revêtement, mais également d’un miroir en verre. Pour la découpe laser du plexiglas miroir, le procédé décrit consiste à réaliser une gravure au dos de la plaque, suivie d’une découpe au laser CO₂. Il est important de contrôler l’échauffement du matériau et l’état du revêtement réfléchissant après chaque coupe d’essai.
Comme pour les plaques de plexiglas transparentes, l’obtention d’un chant brillant ne garantit ni la conformité des dimensions ni la rectitude de la pièce découpée. La pigmentation du PMMA et l’épaisseur de la plaque peuvent également influencer l’aspect final après la découpe laser.
Quel budget prévoir pour une découpeuse laser ?
Le prix d’achat d’une machine de découpe laser CO₂ dépend principalement de la source laser et de sa puissance, mais il ne représente qu’une partie du coût global du poste de découpe. Les chiffres ci-dessous présentent des ordres de grandeur en euros pour le marché français. Ils permettent également de comparer le coût de la découpe laser avec celui d’autres solutions, comme la scie ou la fraiseuse CNC.
Prix affichés et configurations comparables
Sur le marché français, le prix d’un laser à diode de 40 W se situe autour de 1 799 € pour uniquement de la gravure sur PMMA. Un laser CO₂ de 40 W démarre aux alentours de 5 800 €, tandis qu’une machine laser CO₂ de 80 W affiche un prix d’environ 8 000 €. Ces différentes configurations laser ne constituent toutefois pas des devis directement comparables, car elles reposent sur des technologies et des équipements différents.
Chez Thermoflan, le prix de la machine laser CO₂ Redline Mira 7 S commence à 7 750 € HT.
La machine de découpe laser Redline Mira 7 S est disponible avec plusieurs configurations de puissance : un tube laser CO₂ en verre de 60 W, 80 W ou 90 W Premium, ou un tube laser RF de 30 W ou 60 W. Ces différentes sources et puissances sont détaillées dans la fiche du laser Redline Mira 7 S. Pour comparer correctement le prix des machines de découpe laser, il est donc important de préciser systématiquement le type de source laser et la puissance du tube.
Coût du poste complet
Un budget comparable prend en compte la machine, la table, la focalisation et le passage des plaques. Il comprend également l’extraction ou la filtration, l’air comprimé, le logiciel, l’installation ainsi que la formation. Pensez à demander aux fournisseurs un chiffrage détaillé sur la base de ce même périmètre.
L’exploitation ajoute ensuite la maintenance, l’énergie, les consommables, les pertes de matière, le temps opérateur et l’éventuelle finition. Un tube RF dure généralement plus longtemps qu’un tube en verre, mais remplacer un tube en verre coûte généralement moins cher. En pratique, la cadence économique se mesure en pièces acceptées par heure, après chargement, contrôle, nettoyage et rebut, et non d’après la seule vitesse de la fiche machine.
Scie, fraise CNC et coût de finition
Le laser CO₂ découpe sans contact ni copeaux, y compris pour les contours et les découpes intérieures. À l’inverse, une fraiseuse CNC exige de maintenir la plaque et d’évacuer les copeaux. Elle permet en revanche des perçages et des poches à profondeur contrôlée, et son budget se déplace vers la fraise, le bridage, l’aspiration et la reprise du chant.
Une scie équipée d’une lame adaptée au PMMA convient surtout au débit répété de coupes droites. Son chant peut demander une reprise lorsque l’aspect optique compte, un temps de finition qui s’ajoute alors au coût par pièce.
Que vérifier avant l’achat en France ?
Un prix et une fiche technique ne suffisent pas à valider une machine. L’achat se sécurise par un essai sur vos propres plaques, par le dimensionnement de l’extraction et par le contrôle des documents de conformité exigés en France.
Essai sur les plaques prévues
L’éprouvette d’achat reprend les références exactes des plaques GS ou XT, avec leurs couleurs, films et épaisseurs. Son tracé comporte une droite, un angle, un petit trou, un contour intérieur et une zone de gravure laser. Avant l’essai, fixez les critères d’acceptation :
- Cotes et chants : tolérances dimensionnelles et aspect admissible des deux faces.
- Gravure et défauts : contraste attendu, traces et bavures acceptables.
- Production : temps de cycle et taux de rebut admissible.
L’essai se fait sur la machine proposée, à l’épaisseur maximale prévue, avec l’extraction et les accessoires envisagés. Conservez les paramètres et des photographies, puis répétez la coupe pour vérifier que la précision reste constante.
Extraction, émissions et incendie
Selon des mesures publiées par l’INRS en décembre 2014, une découpe laser de PMMA dégage 200 à 300 mg/m³ de méthacrylate de méthyle à 30 cm du point d’impact. Les mêmes mesures relèvent 0,5 mg/m³ de formaldéhyde, sans représenter l’exposition individuelle sur 8 h. Pour comparaison, l’INRS indique une VLEP française de 205 mg/m³ sur 8 h et de 410 mg/m³ à court terme pour le méthacrylate de méthyle.
Lorsque les émissions ne peuvent pas être supprimées, les articles R. 4222-12 et R. 4222-13 du Code du travail prévoient leur captage au plus près de la source. Une coupe ne doit pas non plus rester sans surveillance. Vérifiez l’aspiration et les sécurités avant le démarrage, puis nettoyez plateau, buses, optiques et passages d’air selon la notice : ce nettoyage limite l’accumulation de résidus inflammables.
Conformité et réception du poste
Avant l’achat, contrôlez la notice, le marquage CE, la déclaration de conformité et les interverrouillages. Vérifiez aussi la classe laser dans la configuration réellement utilisée et les exigences d’extraction. Une classe 1 ne renseigne pas, à elle seule, sur les fumées ou le risque d’incendie.
Les risques du poste figurent dans le document unique prévu à l’article R. 4121-1 du Code du travail. Si la documentation ne permet pas d’écarter le risque optique, l’article R. 4452-7 prévoit le calcul et la mesure de l’exposition si nécessaire. La réception porte enfin sur le poste complet, ses sécurités, son captage et la formation. Les normes NF EN 60825-1 et NF EN ISO 11553-1 servent de références pour examiner le dossier. L’édition ISO 11553-1:2020 a remplacé celle de 2005 en avril 2020.
Lasers CO₂ pour la découpe du plexiglas
Surface utile, puissance selon l’épaisseur, essai sur vos plaques : les experts Thermoflan vous aident à dimensionner votre poste de découpe laser.

Foire aux questions
Quel est le meilleur outil pour couper du plexiglas ?
Le laser CO₂ permet de découper le PMMA sans effort mécanique ni production de copeaux, et il réalise contours, découpes intérieures et gravure. A l’inverse un chant fraisé peut être mat ou satiné selon la machine, la fraise et la vitesse, puis repris à la flamme. Le disque abrasif échauffe le bord et rend la finition difficile à maîtriser.
Quelles plaques et quels films faut-il vérifier avant de les passer au laser ?
Vous devez connaître la composition de la plaque et celle de son film de protection avant tout passage au laser. Le PVC est notamment déconseillé pour ce procédé.
Quelle précision de positionnement offre la Redline Mira 7 S ?
La précision de positionnement indiquée pour la Redline Mira 7 S est inférieure ou égale à 0,1 mm. Sur la pièce, un chant brillant ne prouve pas à lui seul que les cotes ou la rectitude sont conformes : contrôlez-les séparément.