



Sommaire
- Comment fonctionne la tampographie sur un emballage ?
- Quels emballages peut-on marquer durablement ?
- Quand préférer la sérigraphie ou un autre procédé ?
- Quelle machine Thermoflan choisir et à quel coût ?
- Foire aux questions
Pour un marquage d’emballages par tampographie, vous devez maîtriser le procédé, savoir où il trouve ses limites et choisir le bon niveau d’équipement. Cet article décrit le cycle d’impression, les matières et les préparations à prévoir, la comparaison avec la sérigraphie et les autres procédés, puis la machine Thermoflan à retenir et la façon d’en calculer le coût complet.
Comment fonctionne la tampographie sur un emballage ?
Le marquage repose sur un transfert en deux temps, piloté par l’encrier, le cliché et le tampon. Chaque organe agit sur le rendu final. Une fois le motif déposé, le séchage détermine à quel moment l’emballage peut être manipulé.
De l’encrage du cliché au transfert
La tampographie est un procédé d’impression indirecte. Un tampon en silicone prélève l’encre retenue dans les creux d’un cliché gravé, c’est-à-dire une plaque qui porte le motif en creux. Le tampon reporte ensuite cette encre sur l’emballage. Le cycle se déroule ainsi :
- Encrage et raclage : l’encrier dépose l’encre sur le cliché, puis sa bague de raclage retire l’excédent pour n’en laisser que dans les parties gravées.
- Prélèvement : le tampon vient au contact du cliché et emporte l’encre contenue dans la gravure.
- Dépose : le tampon vient ensuite au contact de l’emballage et y transfère le motif.
Le cycle ne transfère qu’une teinte à la fois. Un décor à plusieurs couleurs peut donc exiger des impressions successives, avec un repérage à soigner entre deux passages.
Le rôle du tampon et du calage
La forme, le volume, la dureté et la force d’appui du tampon déterminent la précision du motif. À l’inverse, une pression excessive écrase le tampon et peut déformer l’image. Réglez donc l’appui au plus juste dès les premiers essais.
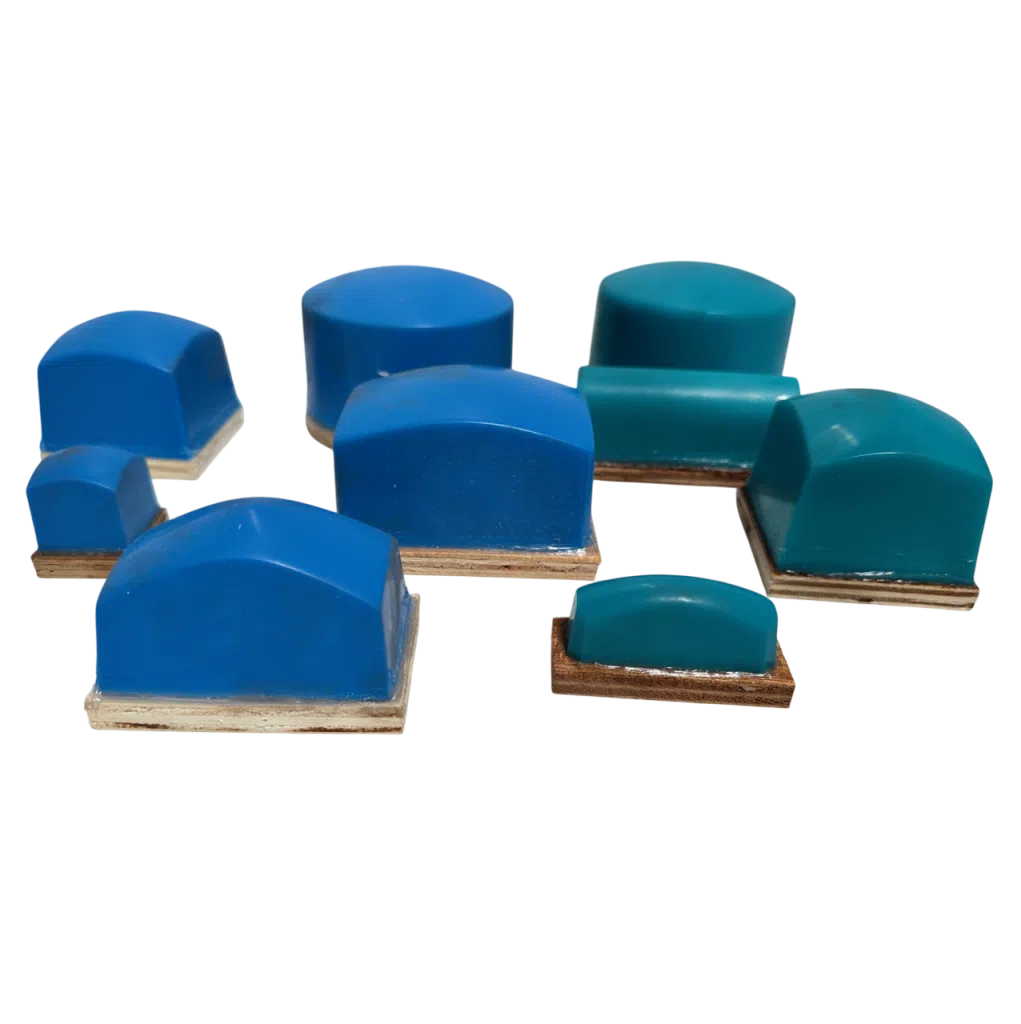
Pour ajuster ces paramètres, Thermoflan propose des tampons en silicone ronds, rectangulaires, coniques ou pointus, en qualité standard, antistatique ou longue durée. Leurs indices de dureté sont 00, 0, 5 et 10 Shore. La valeur standard indiquée est 5 Shore A, et la gamme de tampons silicone de tampographie permet d’adapter la forme à la surface visée.
Un tampon bien choisi ne suffit pas si l’emballage bouge sous l’appui. Le posage doit donc l’immobiliser sans l’écraser. En pratique, la pâte de calage bicomposant de Thermoflan se mélange à parts égales. Après durcissement, elle forme un moule dans lequel l’emballage se repositionne à l’identique à chaque cycle.
Le séchage avant manipulation
Le séchage ou le durcissement dépend de l’encre et du support. Selon la formulation, il repose sur l’évaporation, la chaleur ou une polymérisation sous UV. Pour une formulation bicomposante documentée, le marquage est sec au toucher en 1 à 2 min à 20 °C. Sa réticulation demande cependant 5 à 7 jours à 20 °C, ou 30 min à 150 °C : le toucher ne valide donc pas la tenue finale.
Pour fixer l’encre plus vite, l’étuvage ne convient que si l’emballage et son contenu tolèrent la température prévue. Dans les autres cas, Thermoflan propose un tunnel de séchage à tapis convoyeur, chauffé par infrarouge, que traversent les pièces imprimées.
Quels emballages peut-on marquer durablement ?
La durabilité du marquage dépend de trois facteurs : la géométrie de la zone à imprimer, la matière et sa préparation, puis la validation sur l’emballage fini. Chacun de ces facteurs se vérifie avant de lancer la série.
Matières et géométries accessibles
Le marquage localisé convient aux surfaces planes, convexes, concaves ou légèrement texturées. Thermoflan cite notamment les flacons, bouchons, capots, pots de crème et tubes de rouge à lèvres. Sur les surfaces complexes, près d’un col, dans un creux étroit ou sur une arête, vérifiez l’accès du tampon, la zone réellement en contact et la déformation du motif à son emplacement définitif.
Côté matières, les machines Thermoflan peuvent marquer les pièces plastiques en ABS, PVC, polycarbonate, polypropylène ou polyéthylène, sous réserve d’une encre et d’un procédé adaptés. Elles peuvent aussi marquer les contenants en verre ou en céramique, sous la même réserve. Les emballages en métal ou en papier-carton, les films et les étiquettes ne relèvent pas nécessairement du même procédé.
Préparer le plastique pour l’adhérence
La tenue dépend du couple que forment la matière réelle, son état de surface et l’encre. Une compatibilité observée sur éprouvette ne qualifie donc pas un flacon plastique moulé, rempli et empilé. Avant d’imprimer, identifiez la résine et son lot, puis éliminez poussières, graisses, traces de manipulation et agents de démoulage, qui peuvent empêcher l’encre de bien couvrir la surface. Sur PE et PP, un traitement corona, plasma ou par flammage peut améliorer l’adhérence. Sa nécessité dépend toutefois de l’encre : certaines formulations visent les supports prétraités, une autre le PP non prétraité.
Qualifier la tenue et l’emballage fini
Un bon à tirer réalisé sur les emballages réels fixe le visuel et les critères de contrôle. Les essais de tenue portent ensuite sur des lots représentatifs et sur les sollicitations prévues : frottement, eau, produit contenu, empilage. La norme NF EN ISO 2409 décrit un essai de quadrillage qui classe la résistance d’un revêtement à l’arrachement, sans mesurer de force d’adhérence. Sur un flacon courbe ou souple, la pertinence de cet essai reste à vérifier.
Pour un emballage alimentaire, une matière imprimable n’est pas forcément conforme. Le règlement (CE) nº 1935/2004 encadre le transfert de constituants vers l’aliment. En complément, le règlement (CE) nº 2023/2006 impose, pour une encre appliquée sur la face extérieure, de prévenir la migration à travers le support et le maculage vers la face au contact de l’aliment.
Pourquoi choisir la tampographie pour vos emballages
- Marquage localisé sur surfaces planes, convexes, concaves ou légèrement texturées
- Machines disponibles en version manuelle ou entièrement automatisée
- Compatible avec une grande variété de matériaux industriels
- Idéal pour les petites et moyennes séries en personnalisation

Quand préférer la sérigraphie ou un autre procédé ?
Le choix entre la tampographie et un autre procédé dépend de la taille du décor, de l’opacité recherchée et du nombre de visuels. Les limites propres au tampon fixent le point de départ de la comparaison.
Les limites du motif tampographié
La tampographie industrielle mérite un essai pour un petit motif sur une pièce courbe ou irrégulière. La souplesse du tampon ne garantit pas pour autant l’accès à tous les reliefs, et un relief trop prononcé gêne le transfert.
Le dépôt pose une autre limite. Sur un fond sombre, la couche d’encre, fine, peut paraître légèrement translucide. Les grands aplats peuvent en outre exiger un tramage qui reste visible sur le décor final.
Cette technique d’impression se prête moins aux dégradés et aux photographies complexes que l’impression UV ou numérique.
Comparer le décor à la sérigraphie
La sérigraphie fait passer l’encre à travers les zones ouvertes d’un écran, poussée par une racle. Elle peut ainsi déposer une couche plus épaisse que le tampon, ce qui répond directement au défaut d’opacité évoqué plus haut.
La différence se joue sur l’étendue et l’accessibilité de la zone. Pour un décor étendu ou un aplat opaque sur une surface accessible, la sérigraphie mérite une comparaison. Avec une configuration adaptée, elle peut aussi imprimer le corps cylindrique d’un flacon.
Un graphisme continu à 360° sur un corps cylindrique demande ainsi l’étude d’une sérigraphie rotative ou d’un manchonnage. Chaque couleur exige cependant son propre écran, ce qui alourdit la préparation d’un décor multicolore.
Situer les autres solutions Thermoflan
L’impression numérique directe permet d’étudier une personnalisation à visuels variables ou multicolores, sans cliché fixe. Sa faisabilité dépend de la géométrie admise par la machine et de la tenue sur le matériau réel. À l’inverse, la gravure laser enlève ou modifie la matière sans apport d’encre. Contrôlez alors le contraste obtenu et l’effet du marquage sur l’intégrité de l’emballage.
Trois autres techniques répondent à des objectifs distincts. Le marquage à chaud transfère une feuille par chaleur et pression. La sublimation fait pénétrer dans le produit un visuel transféré à chaud, tandis que le doming dépose une résine en relief sur un visuel déjà imprimé, sans l’imprimer.
Quelle machine Thermoflan choisir et à quel coût ?
Le niveau d’automatisation se choisit en fonction des volumes et du nombre de couleurs. La configuration se valide ensuite sur la pièce réelle, et le coût se raisonne par pièce conforme plutôt qu’en cadence affichée.
Adapter l’automatisation aux séries
Thermoflan décline sa gamme de machines de tampographie en trois niveaux, de l’atelier de prototypage à la ligne de production :
- Manuelle : l’opérateur actionne le cycle, une solution adaptée aux prototypes, aux petites séries et aux changements fréquents de référence.
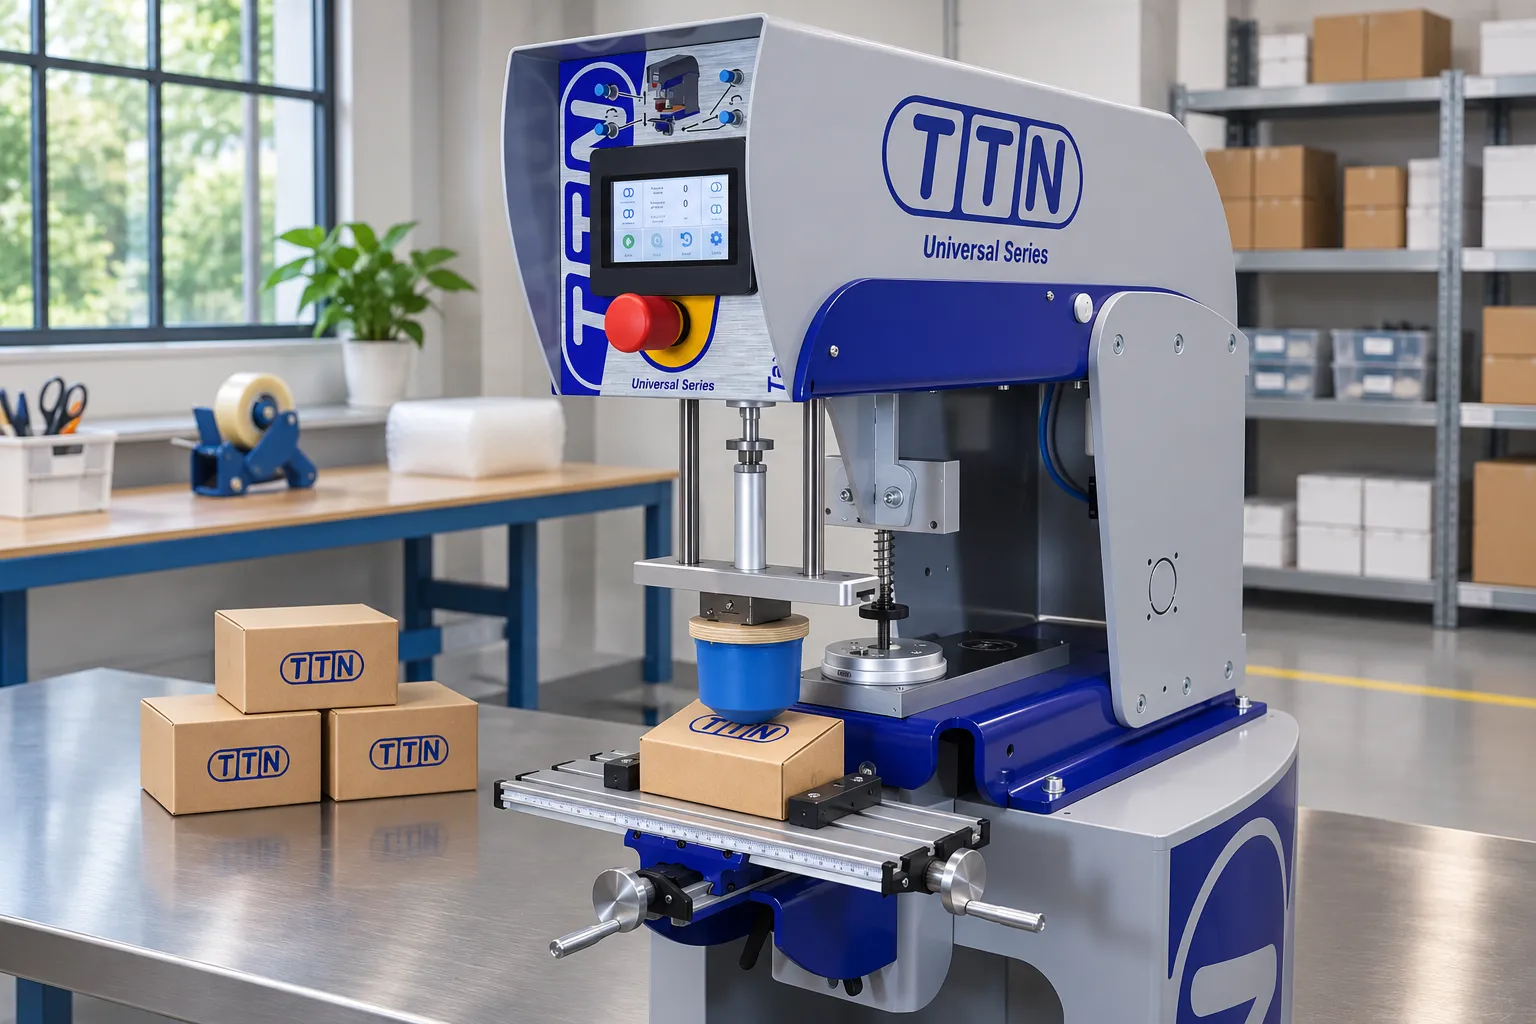
- Universal semi-automatique : la machine enchaîne le cycle, mais l’opérateur continue de positionner chaque pièce.
- Pro automatique : de 1 à 6 couleurs, avec une intégration possible à une ligne de marquage industriel.
Les cadences indiquées par Thermoflan varient avec la taille et la complexité des pièces, le nombre de couleurs et le degré d’automatisation.
| Gamme | Cadence indiquée par Thermoflan | Facteurs de variation |
| Manuelle | Environ 100 à 500 pièces/h | Taille et complexité des objets |
| Universal | Environ 500 à 1 000 pièces/h | Pièce, positionnement, nombre de couleurs |
| Pro | Jusqu’à 5 000 pièces/h ou plus | Automatisation, complexité du marquage |
Vérifier la configuration sur la pièce
Pour les bouteilles, gourdes et gobelets, la TTN 200 Ovale Universal à encrier ovale dispose d’un encrier de 90 × 190 mm. Elle marque jusqu’à 80 × 180 mm. Sa fiche annonce 2 000 impressions par heure, une valeur qui ne garantit pas autant de pièces conformes une fois le chargement et le contrôle pris en compte.
Son col de cygne avance de 150 mm, et une table XY à réglage micrométrique sert à positionner le marquage. Des réglages de pression indépendants, sur le cliché et sur l’objet, facilitent en complément la mise au point du transfert. Pour comparer deux configurations, mesurez les pièces conformes par heure, les changements de cliché et de teinte, les rebuts, les interventions et le séchage, plutôt que les seuls cycles annoncés par le fabricant.
Calculer le coût complet du marquage
Le coût fixe regroupe la préparation du fichier, les essais, le bon à tirer, le cliché, le posage et les réglages. Dans l’exemple de Thermoflan, un cliché de 15 € représente à lui seul 1,50 € par pièce pour 10 objets. Pour 100 objets, il ne pèse plus que 0,15 € par pièce.
Le coût de série dépend ensuite de la quantité par version, du nombre de passages, du chargement, de la cadence réelle, du séchage, des contrôles, des rebuts et des reprises. Selon la configuration, ajoutez l’encre, les diluants, le nettoyage, le prétraitement, le remplacement des tampons, la ventilation et les déchets. Lorsque le même emballage, le même décor et le même protocole de tenue servent de base, les coûts par pièce conforme deviennent comparables.
Trouvez votre machine de tampographie
Manuelle, Universal ou Pro : Thermoflan vous aide à choisir le niveau d’automatisation adapté à vos emballages et à vos séries.
Foire aux questions
Combien de temps faut-il laisser sécher un marquage tampographié sur un contenant en verre ou en métal ?
Sur le verre et le métal, le séchage est généralement plus long, souvent de 48 à 72 heures. Le délai exact dépend du support et du type d’encre, et un four ou un séchage à température élevée peut le réduire. Thermoflan conseille d’éviter les frottements et les manipulations intensives tant que l’encre n’est pas complètement stabilisée.
Que faire en cas de défaut récurrent pendant une série de marquage ?
Isolez le lot produit depuis le dernier contrôle satisfaisant, recherchez la cause, puis validez de nouveau le réglage avant de libérer la production. La traçabilité facilite cette recherche lorsqu’elle enregistre les lots de support et d’encre, le dosage, le traitement de surface et les conditions de séchage.
Quelles restrictions s’appliquent aux huiles minérales dans les encres d’emballage en France ?
Depuis le 1er janvier 2025, l’arrêté du 13 avril 2022 vise certaines huiles minérales dans les encres d’emballage, selon ses conditions et exceptions. Sont concernés les MOAH au-delà de 0,1 % en masse et les composés MOAH de 3 à 7 cycles au-delà de 1 ppm. Les MOSH sont visés au-delà de 0,1 %.